
Измерение концентрации СОЖ на станке: как организовать онлайн-контроль
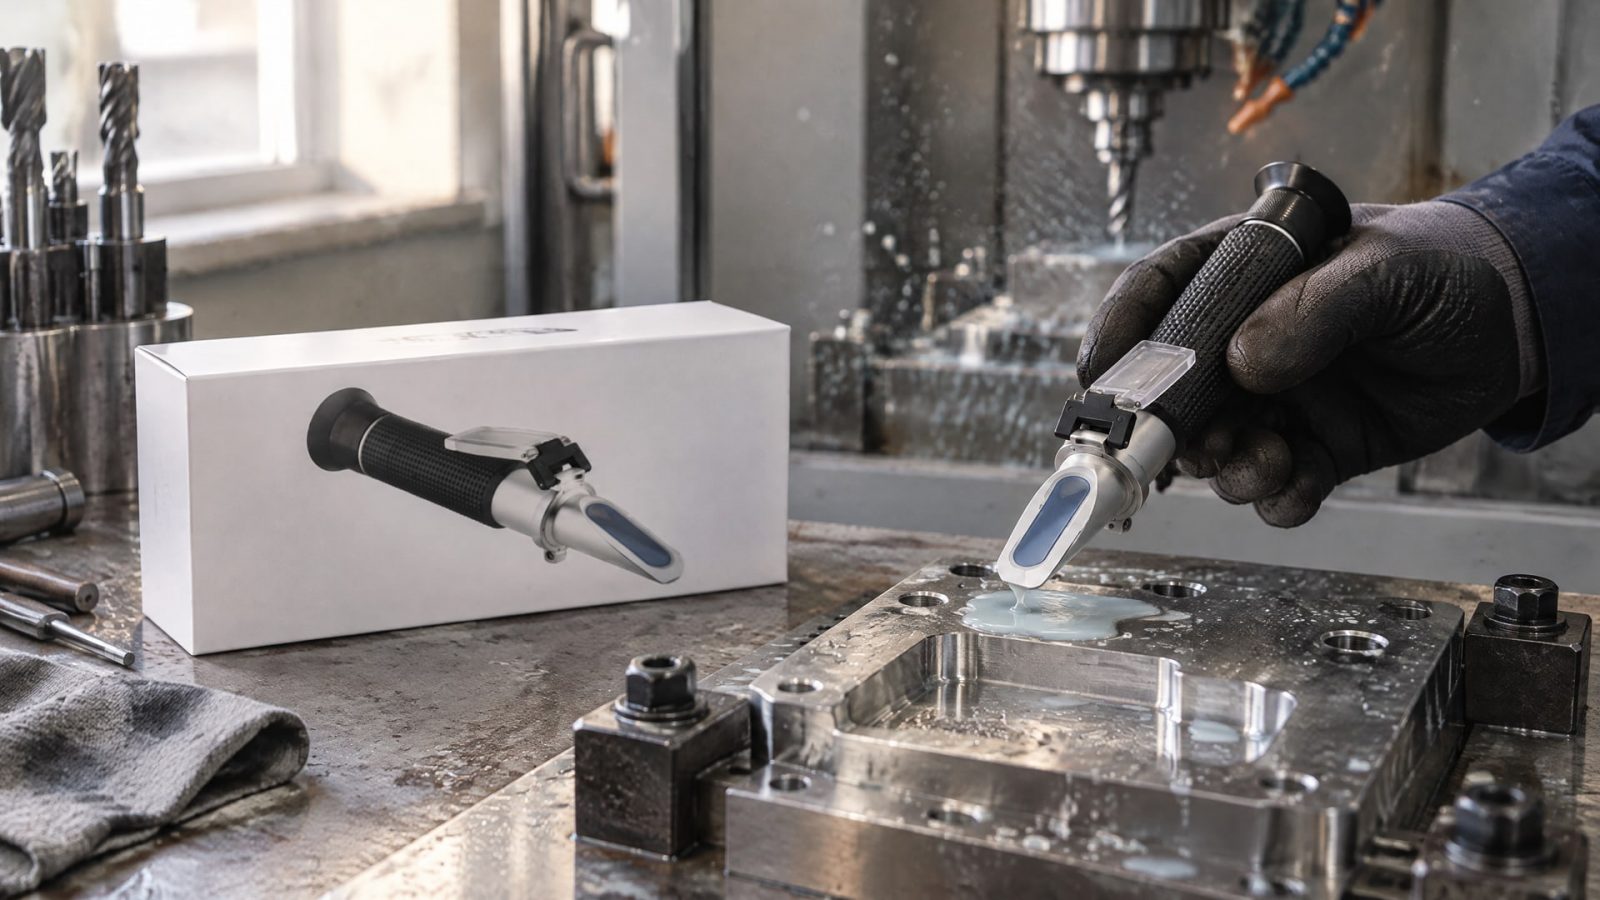
Измерение концентрации СОЖ в реальном времени обычно строят на рефрактометрическом принципе: датчик контролирует оптический показатель жидкости, а прибор переводит его в процентную концентрацию с учетом коэффициента конкретной СОЖ. Для автоматического управления датчик подключают к PLC или SCADA. При этом онлайн-показания не отменяют периодическую проверку ручным рефрактометром.
Статья пригодится инженерам, техническим специалистам и снабженцам, которые выбирают датчик концентрации СОЖ или хотят повысить точность измерения на действующем участке. Разберем, как работает контроль, что проверить при выборе оборудования, где установить датчик и почему показание Brix нельзя принимать за фактическую концентрацию без пересчета.
Как работает измерение концентрации СОЖ в реальном времени
Онлайн-рефрактометр определяет изменение показателя преломления жидкости.
Прибор сопоставляет это значение с заданным коэффициентом и показывает расчетную концентрацию. Поэтому точность зависит не только от оптики датчика, но и от правильного пересчета для конкретного продукта.
Показание Brix не равно концентрации СОЖ. Это значение оптического отклика, которое нужно пересчитать с помощью коэффициента именно той жидкости, что находится в системе. Универсальный коэффициент может дать ошибочный результат, поскольку растворимые масла, полусинтетические и синтетические составы ведут себя по-разному.
Ручной рефрактометр и онлайн-датчик можно сопоставлять, если оба измеряют один физический параметр - показатель преломления. Тогда результаты проще проверять на одной и той же пробе. Если приборы используют разные принципы или настройки, их показания нельзя напрямую считать взаимозаменяемыми без проверки.
В промышленных СОЖ встречаются рабочие диапазоны от 3 до 20%, однако это не универсальная норма. Для отдельных семейств указывают, например, 3-10%, 4-10%, 5-10% или 5-20%. Рабочее значение следует сверять с рекомендациями производителя жидкости и технологическими требованиями процесса. Для большинства металлообрабатывающих жидкостей концентрация ниже 4% в одном из справочных материалов характеризуется как низкая, но это не заменяет спецификацию конкретного продукта.
Онлайн-контроль особенно полезен, когда состав меняется из-за испарения, уноса жидкости, подпитки водой или смешения партий. При редких ручных замерах такие изменения могут оставаться незамеченными между проверками. Непрерывное измерение позволяет видеть динамику, но само по себе не объясняет причину отклонения: ее нужно искать в режиме работы станка и состоянии системы.
Прибор для измерения концентрации СОЖ: что проверить при выборе
При выборе датчика важно убедиться, что он рассчитан на водосмешиваемые металлообрабатывающие жидкости.
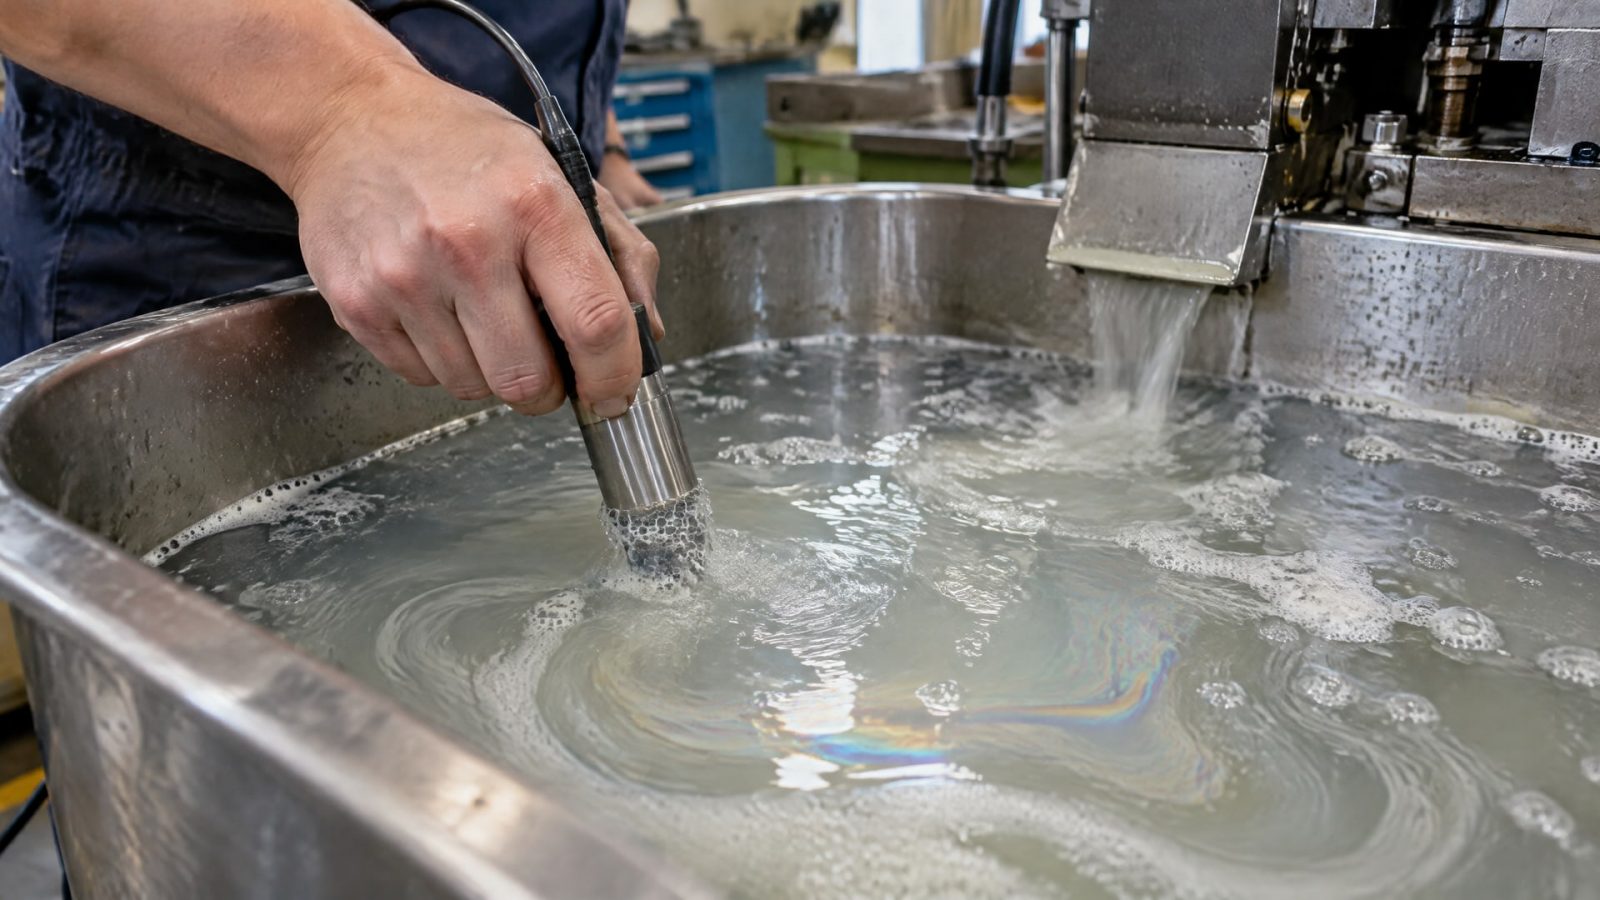
Растворимые масла, полусинтетические и синтетические СОЖ отличаются оптическими свойствами, поэтому совместимость датчика с конкретным составом нужно проверять отдельно. Уточните также, как прибор работает с эмульсией, содержащей пузырьки, загрязнения или осадок.
Проверьте, какой параметр фактически измеряет устройство. Для сопоставления с ручным рефрактометром удобен вариант, который измеряет показатель преломления, а затем пересчитывает его в концентрацию. Уточните, можно ли внести коэффициент используемой СОЖ и каким образом настраивается пересчет. Если коэффициент не соответствует жидкости, экран может показывать проценты, но это не гарантирует, что они совпадают с фактической концентрацией.
Для автоматического контроля также важен способ передачи данных. Если система должна управлять подпиткой, выбирайте решение, которое передает сигнал в PLC или SCADA. Одного локального дисплея достаточно для наблюдения оператором, но для автоматического контура нужны совместимость с системой управления и понятная логика реакции на отклонения.
Перед закупкой зафиксируйте требования участка:
Тип СОЖ: растворимое масло, полусинтетический или синтетический состав.
Рабочий диапазон концентраций по документации на жидкость.
Возможность настройки коэффициента пересчета для конкретного продукта.
Условия монтажа и наличие стабильного потока в точке измерения.
Передача данных в PLC или SCADA, если требуется автоматическая подпитка.
Порядок очистки датчика и проверки показаний на реальной эмульсии.
Отдельно оцените поведение датчика в фактической среде станка. Испытание на чистой жидкости не показывает, насколько устойчиво устройство измеряет загрязненную эмульсию с пузырьками. До внедрения проверьте показания на рабочей СОЖ и сопоставьте их с ручным рефрактометром. Численную точность нельзя считать подтвержденной, если производитель оборудования не указал ее для нужного состава и условий.
Как повысить точность измерения СОЖ
Первое условие - корректный коэффициент.
При настройке датчика используйте значение, относящееся к фактически применяемой СОЖ, а не усредненный параметр для всех жидкостей. Если на участке меняют продукт или состав, прежняя настройка может перестать соответствовать измеряемой смеси.
Второе условие - репрезентативная проба или точка измерения. Датчик должен контролировать поток, который отражает состояние жидкости в системе, а не локальный участок с нетипичным составом. При установке учитывайте перемешивание, наличие пузырьков, осадка и загрязнений: эти факторы могут ухудшить оптическое измерение.
Третье условие - регулярная сверка. Онлайн-датчик дает непрерывные данные, но для проверки его показаний сохраняют ручной контроль. В одном из технических материалов указана рекомендация проверять концентрацию ручным рефрактометром не реже одного раза за смену. Это ориентир из практики, а не универсальный регламент для любой жидкости: периодичность сверяют с внутренними процедурами и требованиями производителя СОЖ.
Если на участке концентрация меняется между ручными проверками, персоналу приходится разбираться, связано ли отклонение с уносом, испарением, подпиткой водой или смешением партий. При этом контрольная проба помогает отделить изменение состава от сбоя настройки датчика. Для такой оперативной проверки используют портативный EFELE Рефрактометр для СОЖ с диапазоном Brix 0-20%; его показания также пересчитывают по коэффициенту конкретной жидкости.
Чтобы сравнение было полезным, соблюдайте единый порядок измерений:
Проверяйте жидкость одним и тем же способом и на сопоставимых пробах.
Учитывайте коэффициент именно применяемой СОЖ.
Записывайте показания онлайн-датчика и ручного прибора вместе с датой и временем проверки.
При расхождении сначала проверьте настройку пересчета, состояние оптики и качество пробы.
После замены жидкости заново проверьте соответствие коэффициента новому составу.
Не следует добиваться максимальной концентрации как самоцели. Повышение значения сверх диапазона, установленного для конкретной СОЖ, ведет к перерасходу и может вызвать технологические проблемы. Решение о корректировке принимают по рабочим требованиям процесса и рекомендациям для жидкости, а не только по стремлению увидеть более высокое показание.
Где установить датчик концентрации СОЖ
Место установки выбирают так, чтобы измеряемая жидкость отражала состояние системы и поступала к датчику стабильно.
Важно учитывать перемешивание и возможное влияние пузырьков, осадка и загрязнений. Если показания скачут, сначала проверьте условия в точке монтажа и состояние эмульсии, а не только сам прибор.
Онлайн-контроль особенно уместен на участках, где состав быстро меняется из-за испарения, уноса, подпитки водой или смешения партий. В таких условиях периодические замеры могут не показать момент, когда концентрация начала отклоняться. Датчик в потоке помогает отслеживать динамику между проверками, но правильность его данных все равно нужно подтверждать.
При выборе места учитывайте, как жидкость циркулирует через систему станка. Точка измерения должна быть доступна для обслуживания, проверки и очистки. Если оптическая часть загрязняется или поток содержит пузырьки, показания могут терять стабильность; при вводе в эксплуатацию это следует проверить на реальной эмульсии, а не только на подготовленной пробе.
Установка не должна превращать обслуживание в сложную операцию. Заранее определите, как персонал будет очищать датчик, сверять его с ручным прибором и фиксировать результаты. Если для проверки необходимо останавливать процесс или разбирать узел, это может затруднить регулярный контроль и снизить пользу от онлайн-системы.
Перед окончательным выбором точки установки проверьте:
Достаточно ли стабилен поток жидкости в этом месте.
Не скапливаются ли рядом пузырьки или осадок.
Представляет ли измеряемая СОЖ состав системы, а не отдельной локальной зоны.
Есть ли доступ для очистки и ручной сверки.
Можно ли безопасно провести проверку во время обычной работы участка.
Автоматический контроль СОЖ через PLC или SCADA
Если датчик подключен к PLC или SCADA, данные измерения можно использовать для управления подпиткой.
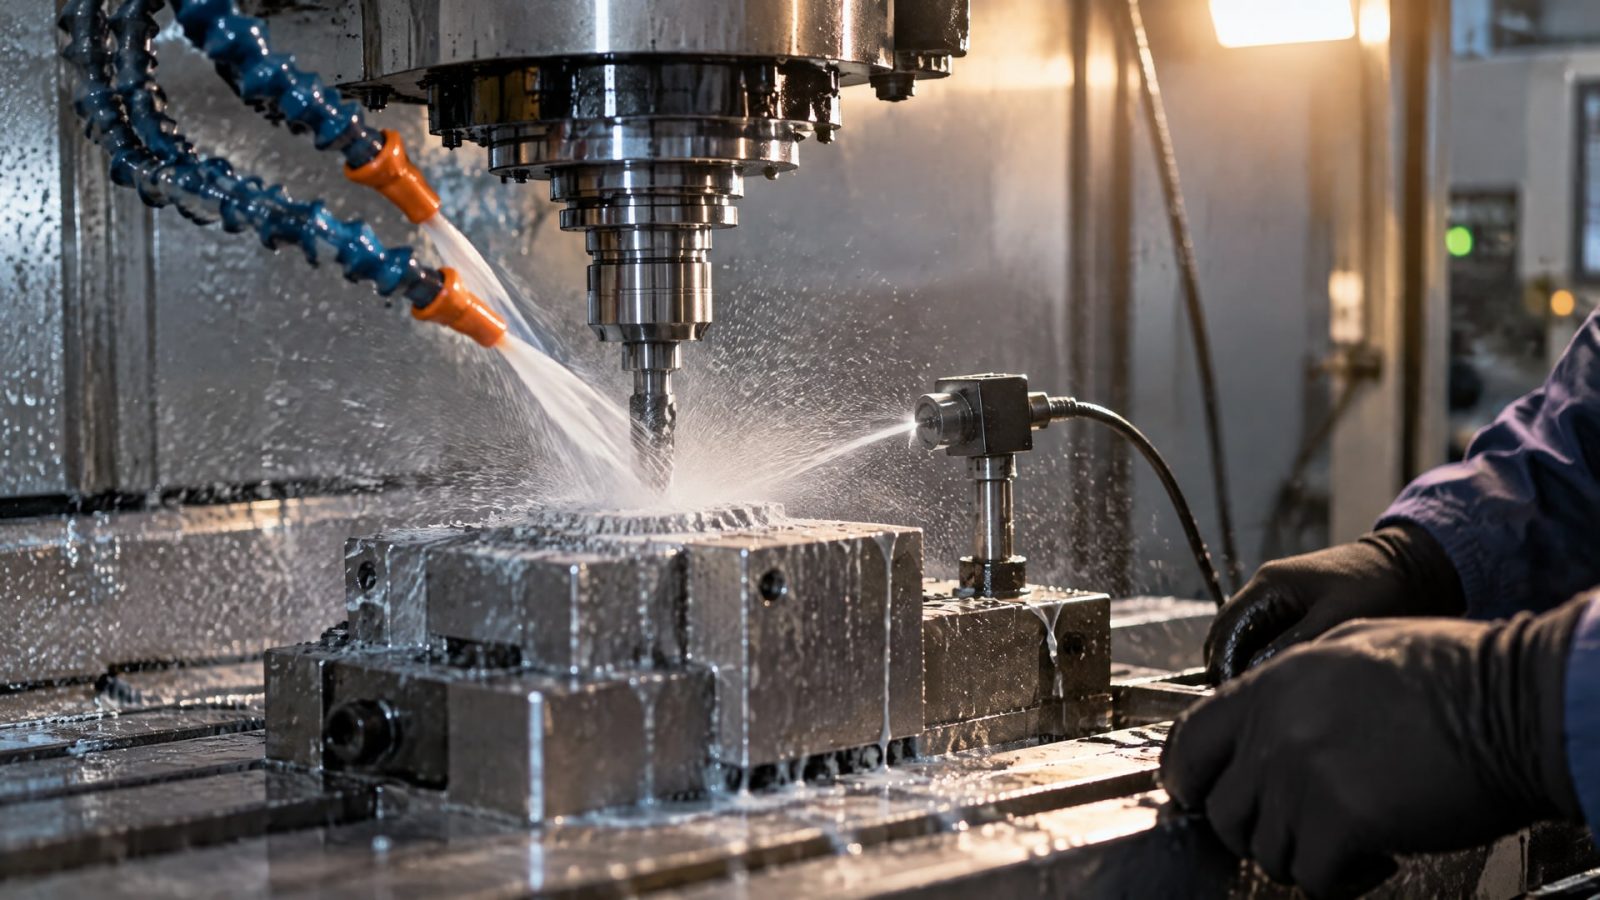
Для этого необходимо согласовать выходной сигнал датчика с системой управления и определить, какое действие должно следовать за отклонением. Само наличие автоматического сигнала не гарантирует корректного дозирования: системе нужны настроенный пересчет и проверенная логика управления.
До включения автоматической подпитки задайте рабочий диапазон по документации на СОЖ. Диапазоны 3-20% и более узкие варианты, такие как 3-10%, 4-10%, 5-10% или 5-20%, относятся к разным жидкостям и не могут подменять друг друга. Контур управления должен опираться на параметры используемого состава, а не на универсальное значение для всех станков.
На этапе наладки сравните данные датчика с ручным рефрактометром и проверьте реакцию системы на изменение показаний. Убедитесь, что PLC или SCADA получает корректное значение концентрации, а не необработанный оптический показатель, ошибочно интерпретированный как проценты. При несовпадении показаний автоматическую подпитку следует настраивать только после проверки коэффициента, состояния датчика и пробы.
Автоматизация особенно полезна там, где ручные spot checks не успевают обнаруживать быстрый дрейф состава. Но онлайн-контроль и периодическая проверка решают разные задачи: первый показывает динамику, вторая помогает подтвердить достоверность измерения. Поэтому при внедрении нужно предусмотреть и передачу данных, и процедуру ручной верификации.
Для снабженца и инженера при сравнении решений важны не только стоимость оборудования, но и условия его применения: совместимость с жидкостью, возможность интеграции, обслуживание и доступность проверки. Если датчик нельзя настроить под используемую СОЖ или проверить на рабочей эмульсии, автоматическая схема может регулярно передавать неверные значения. Требования к интерфейсу, монтажу и обслуживанию лучше закрепить до закупки.
Концентрация в баке и аэрозоль в воздухе: разные измерения
Измерение концентрации СОЖ в баке не показывает уровень аэрозоля в воздухе рабочей зоны.
Это разные параметры: первый описывает состав рабочей жидкости, второй - воздействие взвешенных частиц на персонал. Онлайн-датчик в системе станка не заменяет оценку аэрозоля и не подтверждает соблюдение требований охраны труда.
В справочных материалах по воздействию металлообрабатывающих жидкостей приведены пределы аэрозоля 5 мг/м³ для минерального масляного тумана и 15 мг/м³ для PNOC, оба значения указаны как средневзвешенные за 8-часовую смену. Рекомендации NIOSH приводят уровни ниже 0,4 мг/м³ для торакальной фракции или ниже 0,5 мг/м³ для общего аэрозоля. Эти значения относятся к воздуху, а не к концентрации СОЖ в баке.
Для измерения аэрозоля используют отдельные методы отбора и анализа проб. Например, в методике для минерального масляного тумана описан отбор через фильтр 5 мкм при расходе 2,0 л/мин и общем объеме пробы до 960 л. Эти параметры не относятся к настройке датчика концентрации в контуре станка.
При выборе системы контроля не следует искать универсальный стандарт, который задает концентрацию для всех СОЖ и режимов обработки. В доступных материалах нет единого ГОСТ или ISO для онлайн-измерения концентрации в баке. На практике ориентируются на характеристики жидкости, рекомендации ее производителя и внутренний регламент предприятия.
Часто задаваемые вопросы
Что показывает датчик концентрации СОЖ?
Рефрактометрический датчик измеряет оптический показатель жидкости и переводит его в концентрацию с учетом коэффициента конкретной СОЖ. Если коэффициент не соответствует составу, процентное значение может быть неверным. Поэтому показания проверяют на рабочей эмульсии и сопоставляют с ручным рефрактометром.
Brix равен концентрации СОЖ?
Нет. Brix показывает оптический отклик, а не универсальную концентрацию любой СОЖ. Чтобы получить фактическое значение в процентах, используют коэффициент конкретного продукта. При смене жидкости или ее состава настройку пересчета следует проверить заново, иначе сравнение показаний с рабочим диапазоном будет некорректным.
Нужна ли ручная проверка при онлайн-контроле?
Да, онлайн-измерение не отменяет периодическую верификацию. В технических материалах приводится рекомендация проверять концентрацию ручным рефрактометром не реже одного раза за смену. Конкретную периодичность согласуют с регламентом предприятия и рекомендациями производителя СОЖ, а при расхождении проверяют коэффициент и состояние датчика.
Как выбрать прибор для измерения концентрации СОЖ?
Уточните, подходит ли прибор для конкретного типа водосмешиваемой СОЖ, измеряет ли он показатель преломления и позволяет ли настроить коэффициент пересчета. Для автоматического управления проверьте передачу данных в PLC или SCADA. До внедрения испытайте датчик на реальной эмульсии, включая условия с пузырьками и загрязнениями.
Можно ли по концентрации СОЖ оценить аэрозоль в воздухе?
Нет. Концентрация в баке и содержание аэрозоля в воздухе - разные параметры, которые измеряют разными способами. Датчик в контуре станка показывает состав рабочей жидкости, но не уровень воздействия на персонал. Для контроля воздуха применяют отдельный отбор и анализ проб.
Заключение
Измерение концентрации СОЖ в реальном времени обычно основано на рефрактометрии, настройке коэффициента конкретной жидкости и передаче данных в систему управления. Для надежных показаний важны совместимость датчика с составом, правильная точка установки и регулярная сверка ручным прибором. Показатель Brix нельзя принимать за фактическую концентрацию без пересчета.
Перед закупкой проверьте рабочий диапазон своей СОЖ, совместимость датчика и возможность его интеграции в PLC или SCADA. Затем проведите испытание на реальной эмульсии, сопоставьте показания с ручным рефрактометром и закрепите порядок проверок в регламенте участка.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать смазку пищевую высокую температуру для оборудования, работающего рядом с открытым огнем, и обеспечить его бесперебойную работу.
Узнайте, как смазать офисное кресло, чтобы устранить скрип и защитить направляющие, продлив срок службы мебели.
Узнайте, как обеспечить надежную защиту от вибраций пищевого оборудования, выбрав подходящую смазку с учетом всех условий эксплуатации.