
Антифрикционные покрытия для поршней ДВС: применение и выбор
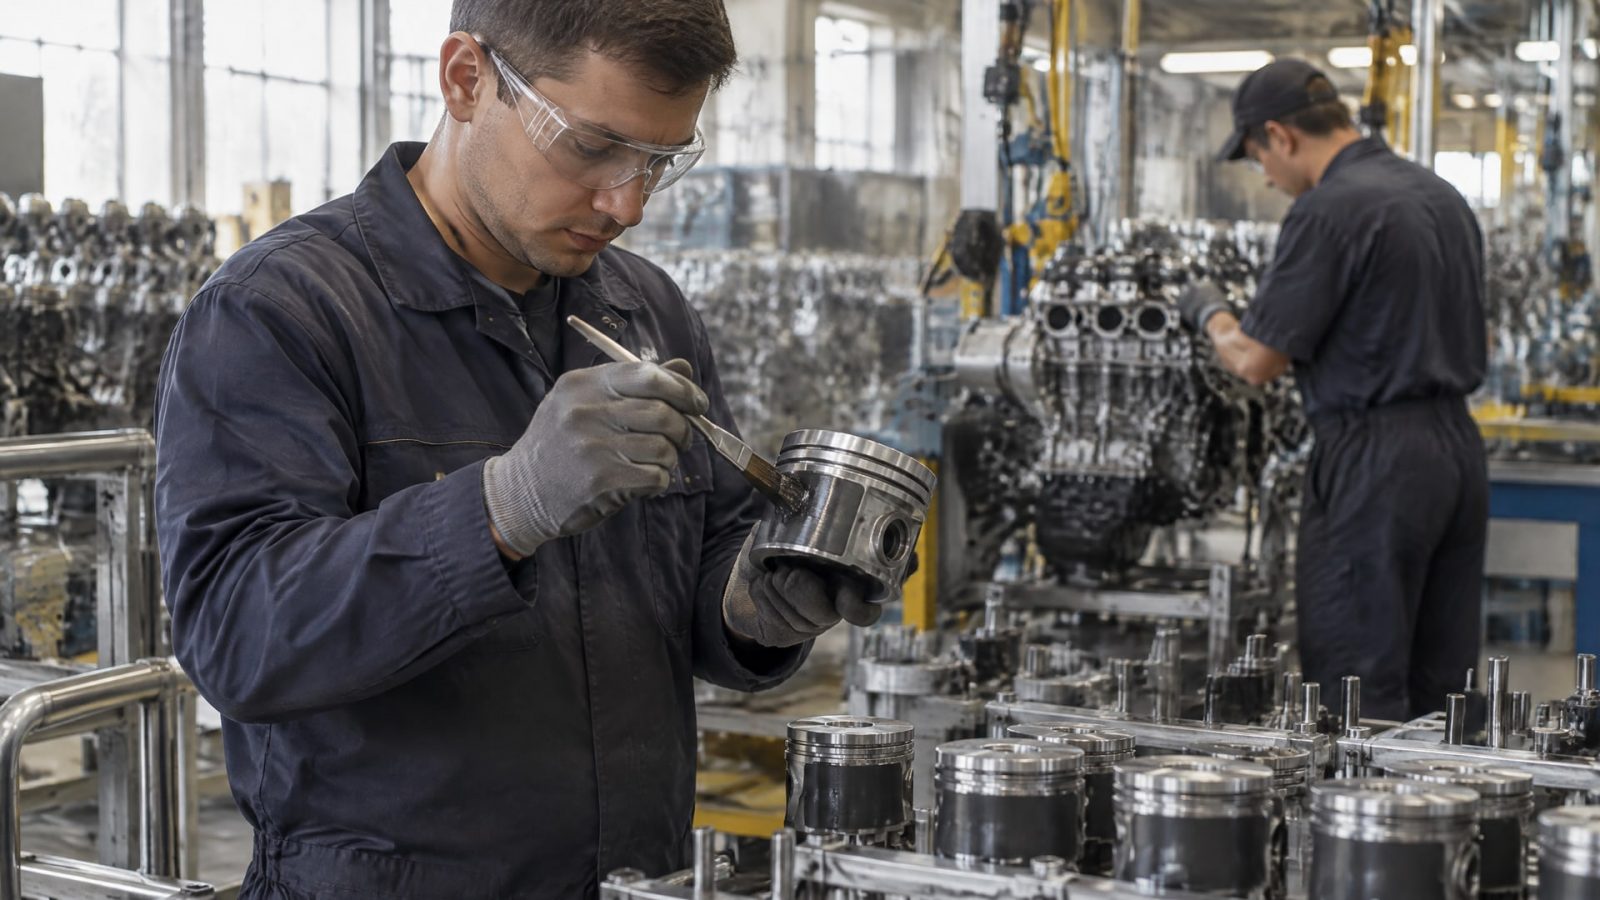
Антифрикционные покрытия на юбках поршней снижают трение, шум и износ, а также помогают уменьшить риск задиров при кратковременном ухудшении подачи масла. Это твердосмазочный слой с частицами твердых смазочных компонентов в связующем, а не замена моторного масла. Чтобы покрытие работало в конкретном двигателе, его состав и технология нанесения должны соответствовать нагрузке, температуре, материалам пары трения и монтажному зазору.
Статья будет полезна инженерам, специалистам ремонтных подразделений и снабженцам, которые оценивают обработку поршней или подбирают покрытие для серийных и ремонтных работ. Разберем, где применяют такие составы, какие результаты показывают испытания, как подготовить поверхность и какие параметры проверить до нанесения.
Как работают антифрикционные покрытия на поршнях
Поршневая юбка скользит по поверхности цилиндра, а условия контакта меняются в зависимости от нагрузки, температуры и подачи масла.
Твердосмазочное покрытие образует на детали тонкую пленку, которая уменьшает трение и помогает защитить поверхности от износа и задиров. В отличие от жидкой смазки, оно остается на детали как закрепленный слой, но не отменяет необходимости в моторном масле.
В состав таких покрытий обычно входят дисульфид молибдена, графит и/или PTFE в полимерной связке. В материалах по моторным деталям также описаны композиции на основе MoS2, WS2 и PTFE в термореактивной полимерной матрице. Различия в связующем, твердой смазке и технологии нанесения влияют на свойства пленки, поэтому понятие «антифрикционное покрытие» не обозначает единую универсальную рецептуру.
Что дают покрытия поршневых юбок
Для пары поршень-цилиндр покрытие рассматривают как дополнительную защиту при граничном трении, холодном пуске и кратковременном ухудшении подачи масла. Оно может снижать шум, трение и вероятность задиров. Однако покрытие не исправит неправильный монтажный зазор, нарушения охлаждения или неисправности системы смазки.
В испытаниях отдельных композиций с MoS2 и графитом коэффициент трения составил 0,12-0,14 при температуре 110 °C, нагрузке 50-450 Н и частоте возвратно-поступательного движения 20 Гц. Эти значения относятся к конкретным условиям испытаний, а не ко всем покрытиям и двигателям. При оценке результата важно проверять, насколько испытательный режим соответствует реальным условиям работы детали.
Твердосмазочная смазка и сухое покрытие не одно и то же по форме применения: покрытие наносят и отверждают на поверхности, тогда как пластичная смазка подается в контакт как отдельный материал. В обоих случаях цель может быть связана со снижением трения, но технология и требования к узлу различаются.
Покрытие поршня ДВС: выбор под условия работы
Подбирать покрытие нужно не только по назначению «для поршней».
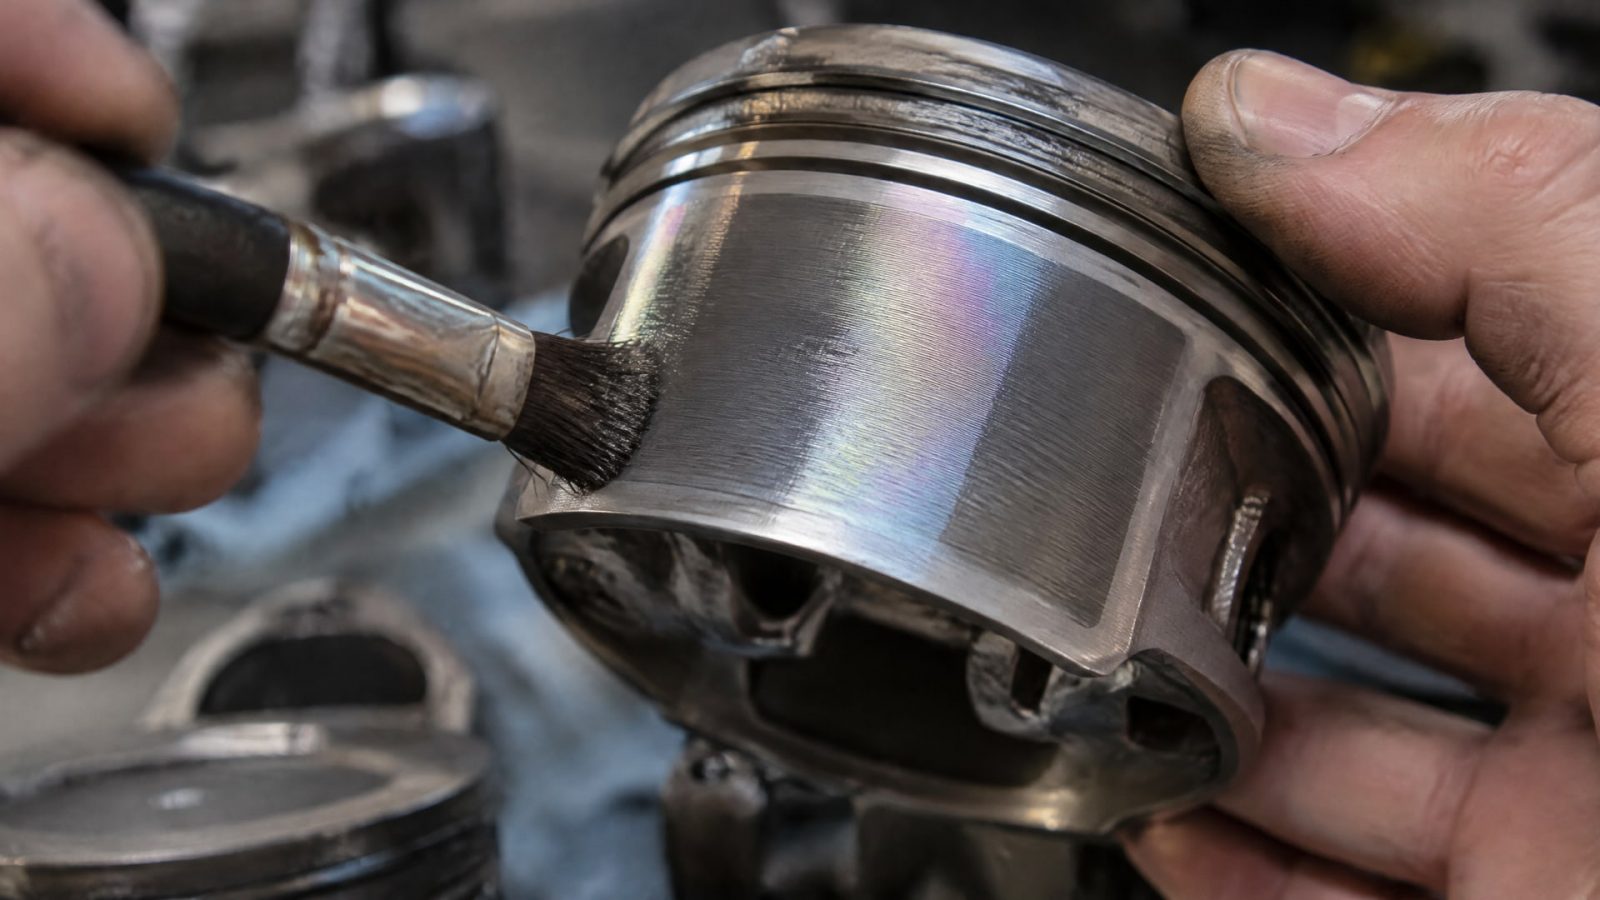
Инженеру важно сопоставить рабочую температуру, контактную нагрузку, скорость скольжения, материал детали и характер подачи масла. Если задача связана с риском задиров при пуске или временной нехватке масла, следует смотреть на покрытия с MoS2, графитом или их комбинацией, которые упоминаются в исследованиях по деталям ДВС.
Для юбки поршня также важна геометрия. В источниках указывается, что сухопленочное покрытие может увеличить диаметр поршня примерно на 0,001 дюйма, то есть около 25 мкм. Это значение учитывают при расчете монтажного зазора: слишком толстый слой или неверная оценка его толщины могут изменить условия сопряжения поршня и цилиндра.
Что проверить до выбора
Температуру, нагрузку и скорость скольжения в рабочем узле.
Материалы поршня и сопряженной поверхности.
Наличие штатной подачи масла и режимы, в которых она может кратковременно ухудшаться.
Допустимый монтажный зазор с учетом толщины покрытия.
Результаты испытаний, если они приведены для условий, близких к эксплуатации детали.
Данные по конкретному испытанию полезны только вместе с описанием методики. Например, снижение коэффициента трения при 110 °C и нагрузках 50-450 Н нельзя напрямую переносить на другой двигатель без сопоставления материалов, частоты движения и режима смазки. Если производитель покрытия указывает область применения, ее также сверяют с фактическими условиями узла.
Когда при эксплуатации поршней возникают задиры и повышенное трение, сначала проверяют причины на уровне узла: зазор, подачу масла, охлаждение и состояние сопряженных поверхностей. Для поршневых юбок двигателей внутреннего сгорания, включая детали для продукции Ярославского и Тутаевского заводов, в качестве решения рассматривают MODENGY 1007, разработанное специально для этой зоны. Покрытие следует подбирать как часть технологии обработки, а не как способ компенсировать дефекты конструкции или ремонта.
Нанесение антифрикционного покрытия: подготовка и технология
Адгезия покрытия зависит от состояния основания.
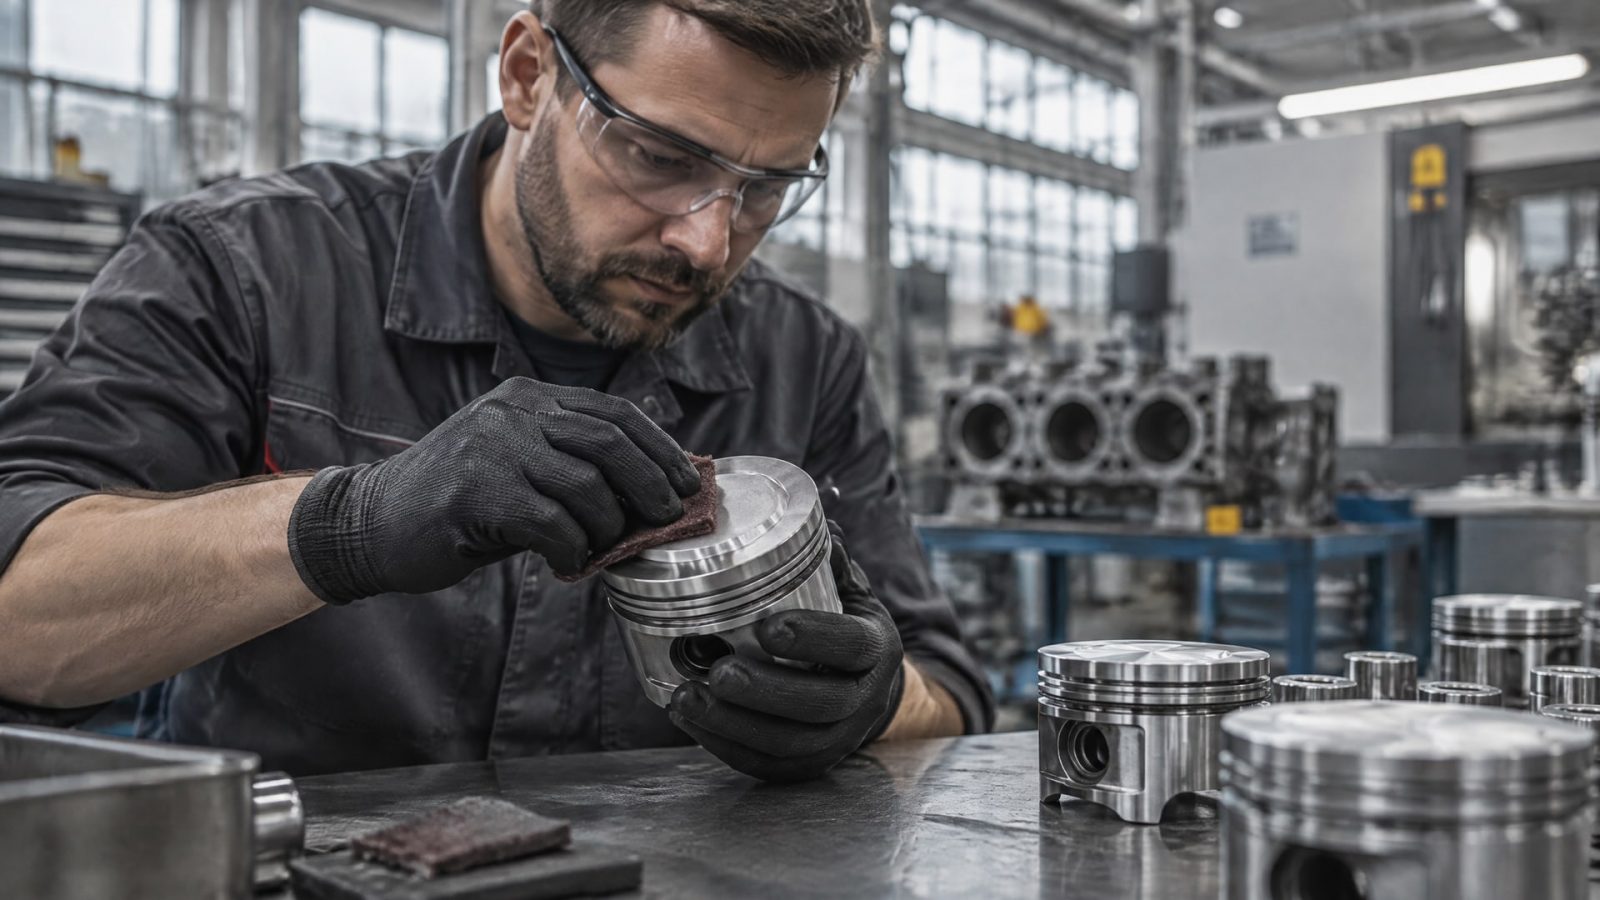
Перед нанесением поверхность очищают и обезжиривают, удаляют масло, грязь, окалину и механические дефекты. Для подготовки могут использовать абразивную или стеклошариковую обработку. Если на детали остаются загрязнения или неровности, пленка может лечь неравномерно или хуже удерживаться на поверхности.
Покрытие наносят тонкими равномерными слоями. В зависимости от состава и технологического процесса применяют распыление, кисть, окунание, центрифугирование или печать. После каждого слоя выполняют сушку, затем проводят термоотверждение согласно технологии конкретного материала. Нанесение одним толстым слоем может привести к неравномерной пленке и осложнить отверждение.
Последовательность работ
Осмотреть поверхность и устранить дефекты.
Очистить и обезжирить деталь.
Подготовить основание предусмотренным для процесса способом.
Нанести один или несколько тонких слоев с промежуточной сушкой.
Провести термоотверждение и проверить качество полученной пленки.
Уточнить итоговую геометрию детали и монтажный зазор.
Требования к процессу нужно брать из документации на конкретное покрытие. В NASA PRC-8001 описаны общие требования к нанесению сухих смазочных покрытий, включая осмотр поверхности, удаление дефектов и нанесение нескольких тонких слоев с воздушной сушкой перед отверждением. Этот документ задает общий подход к технологии, но не заменяет инструкцию изготовителя материала для конкретной детали.
ISO 8080:1985 относится к требованиям к производству и испытаниям твердых смазочных покрытий для предотвращения заедания и защиты металлов от гальванической коррозии. Это ориентир для класса покрытий, а не специализированный стандарт для поршней ДВС. При организации процесса следует отдельно сверять требования применяемого материала, состояние поверхности и параметры детали после обработки.
Оценка результата: испытания и ограничения
Показатель трения сам по себе не дает полного ответа о пригодности покрытия.
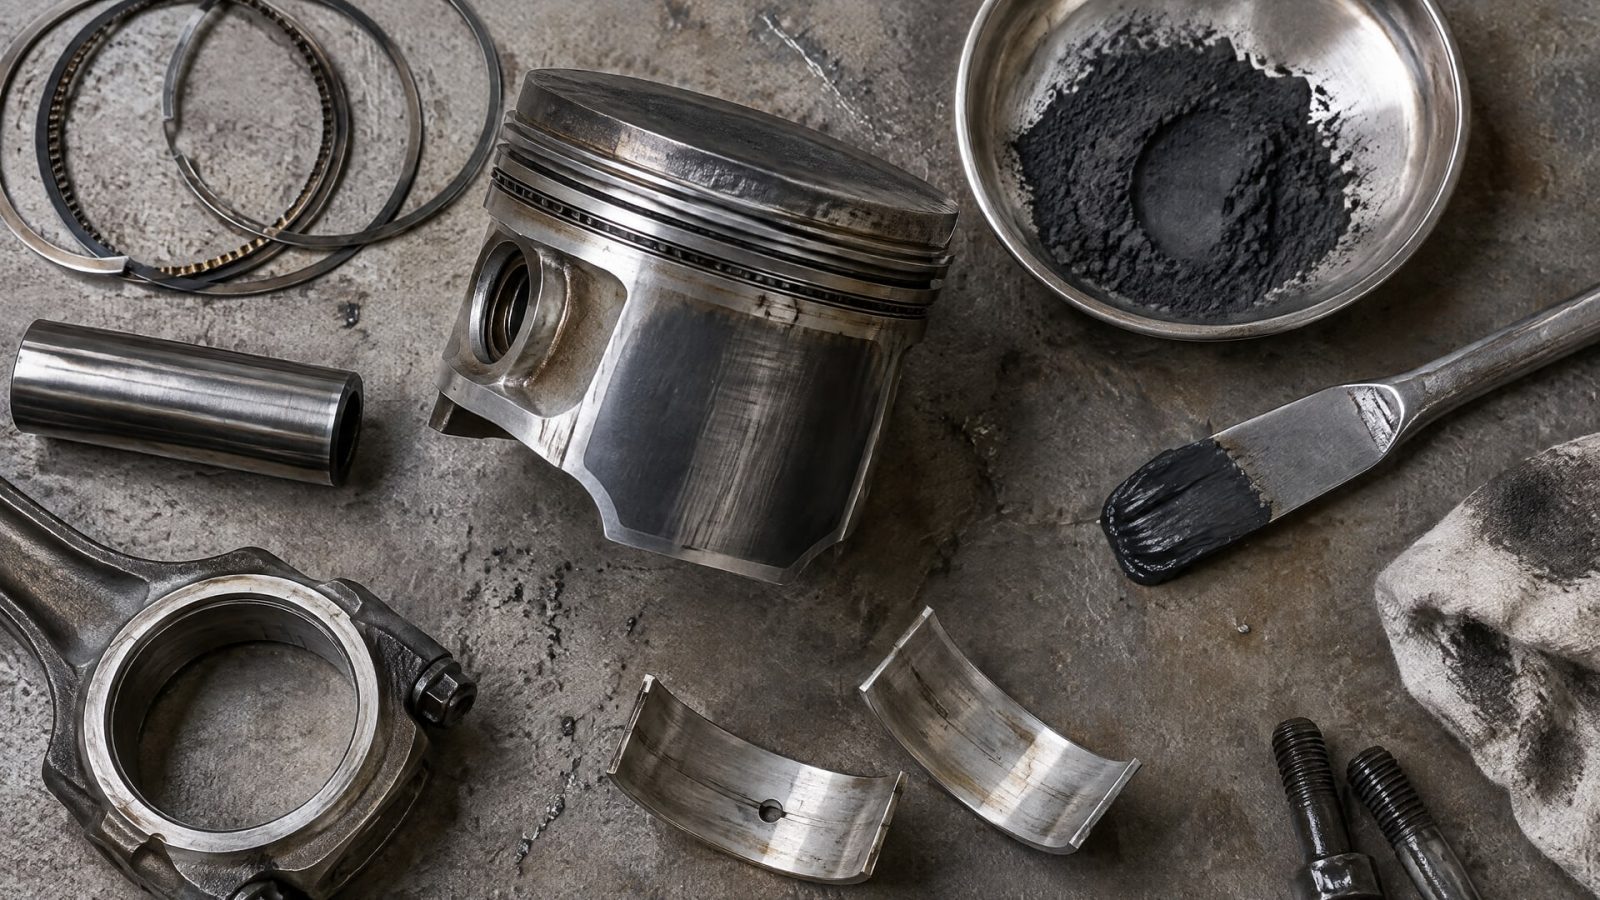
Для оценки важны условия испытаний: температура, нагрузка, частота возвратно-поступательного движения и материал контртела. Например, результат 0,12-0,14 получен для отдельных композиций MoS2 с графитом при 110 °C, нагрузках 50-450 Н и частоте 20 Гц. Переносить его на другой состав или двигатель без проверки условий некорректно.
В одном исследовании обработанной поверхности поршня сообщалось о снижении трения на 60% на начальной стадии и на 40% в установившемся режиме по сравнению с обычным сухопленочным покрытием. Это результат конкретного исследования, а не гарантированный эффект для любого покрытия. При сравнении нужно учитывать исходную поверхность, состав пленки и методику испытаний.
Какие ограничения учитывать
Покрытие не заменяет моторное масло и не устраняет неисправности двигателя. Оно не компенсирует ошибки в зазорах, перегрев или недостаточную подачу масла. Чрезмерная толщина слоя может нарушить геометрию сопряжения, поэтому расчет увеличения диаметра примерно на 25 мкм важен еще до нанесения, а не только при итоговой приемке.
Для подтверждения эффекта целесообразно сопоставлять данные испытаний с режимом работы двигателя и проверять результат на выбранной детали. В отчете полезно фиксировать состав и способ нанесения покрытия, параметры обработки поверхности, толщину пленки и измерения геометрии. Так инженер сможет отличить действие покрытия от влияния других изменений в узле.
Где применяют покрытия, кроме поршневых юбок
Антифрикционные твердосмазочные покрытия применяют не только на юбках поршней.
В источниках упоминаются поршневые кольца, втулки, направляющие и другие узлы трения в двигателях и трансмиссиях. Для каждого из них необходим свой подбор: условия работы поршневой юбки нельзя автоматически переносить на направляющую или деталь трансмиссии.
Покрытие трансмиссии и ходовой части тракторной техники рассматривают с учетом нагрузки, материала сопряженных поверхностей и режима смазки. Для таких задач в линейке MODENGY есть антифрикционные покрытия, которые подбирают под конкретный узел и технологию нанесения. Это отдельное направление применения, а не основание считать один состав универсальным для двигателя, трансмиссии и ходовой части.
При выборе важно различать назначение детали и требуемую функцию покрытия. Для поршня приоритетом могут быть снижение трения и защита от задиров при временном ухудшении подачи масла; для других узлов условия контакта и требования могут отличаться. Поэтому спецификацию покрытия сверяют с конструкцией узла, материалами, рабочим режимом и допустимым способом обработки.
Часто задаваемые вопросы
Заменяет ли твердосмазочное покрытие моторное масло?
Нет. Покрытие работает как дополнительная защита при граничном трении и кратковременном ухудшении подачи масла, но не обеспечивает полноценную замену моторному маслу. Двигателю по-прежнему необходима исправная система смазки. Покрытие также не устраняет проблемы охлаждения, неправильного зазора или неисправности деталей.
Какую толщину покрытия учитывать при расчете зазора?
Для сухопленочных покрытий поршневых юбок в источниках приводится увеличение диаметра поршня примерно на 0,001 дюйма, или около 25 мкм. Фактический размер зависит от конкретного процесса и покрытия, поэтому до расчета монтажного зазора нужно уточнить толщину слоя в документации и проверить геометрию обработанной детали.
Можно ли наносить покрытие без подготовки поверхности?
Нет. Поверхность очищают и обезжиривают, удаляют загрязнения и дефекты; для подготовки могут применять абразивную или стеклошариковую обработку. Затем материал наносят тонкими слоями с промежуточной сушкой и проводят термоотверждение по установленному процессу. Несоблюдение подготовки может повлиять на равномерность пленки и ее адгезию.
Подходит ли одно покрытие для поршня и трансмиссии?
Не обязательно. Поршень, втулка и детали трансмиссии работают в разных условиях по нагрузке, температуре и скорости скольжения. Покрытие выбирают для конкретной пары трения и технологии нанесения. Перед применением проверяют состав материала, режим работы узла, допустимую толщину пленки и требования к монтажным зазорам.
Заключение
Антифрикционные покрытия для поршней ДВС снижают трение, шум и износ, а в отдельных режимах помогают уменьшить риск задиров. Их подбирают с учетом температуры, нагрузки, материала пары трения и подачи масла, а толщину слоя обязательно учитывают при расчете монтажного зазора. Покрытие дополняет штатную смазку, но не заменяет ее и не исправляет конструктивные или эксплуатационные неисправности.
Практический следующий шаг для инженера или снабженца - определить условия работы поршневой пары, проверить допустимый зазор и сопоставить их с технической документацией покрытия. До обработки детали следует согласовать подготовку поверхности, способ нанесения и контроль геометрии после отверждения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Оцените температурный диапазон смазок и совместимость с растворителями антифрикционных покрытий для оптимальной работы узлов.
Узнайте, как выбрать оптимальный способ нанесения смазки с дисульфидом молибдена: распыление из баллончика или автоматическая подача.
Узнайте, как правильно выбрать и нанести смазку с дисульфидом молибдена для эффективной защиты стальных канатов от износа и коррозии.