
Температурный диапазон смазок и совместимость с растворителями антифрикционных покрытий
Совместимость растворителя антифрикционного покрытия с базовой смазкой зависит не только от твердого наполнителя, например дисульфида молибдена, но и от связующего, носителя и последовательности нанесения материалов. Температурный диапазон смазок тоже нужно оценивать не отдельно, а в составе системы: при нагреве предел может задавать масло или органическое связующее, а не твердая смазочная добавка.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытия и смазки для одного узла. Разберем, почему растворитель важен после нанесения, как оценивать распыление антифрикционных покрытий и чем отличаются температурные ориентиры для обычных смазок, графитовых и медных антизадирных составов.
Почему совместимость растворителей смазки зависит не только от MoS₂
Дисульфид молибдена в антифрикционном покрытии выполняет роль твердого смазочного наполнителя.
Но одного указания «содержит MoS₂» недостаточно, чтобы оценить поведение покрытия в узле. На результат влияют растворитель, связующее, свойства подложки и базовая смазка, с которой пленка будет контактировать при эксплуатации.
Антифрикционные покрытия выпускают на водной и растворительной основе. Растворительные составы применяют, в частности, в парах металл/пластик и на металлических подложках, работающих в паре с пластиком. Выбор системы зависит от материала и режима работы: подходящий для металлической детали состав не следует автоматически переносить на пластик или эластомер.
Растворитель нужен не только для нанесения. Он влияет на смачивание поверхности, растекание состава и формирование пленки, а после нанесения должен испариться без нарушения покрытия. Если на детали осталась базовая смазка, она может мешать адгезии и равномерному формированию пленки. Поэтому наносить покрытие поверх смазанной поверхности без проверки технологии рискованно.
При оценке пары «покрытие - смазка» учитывают и химию базового материала. Минеральное масло, синтетическое масло, присадки и EP-компоненты могут по-разному взаимодействовать с уже сформированной пленкой. Это не означает, что один тип смазки всегда совместим, а другой всегда несовместим: решение зависит от конкретных материалов и условий узла.
Проверку стоит строить последовательно:
Уточнить материал подложки и условия трения.
Определить тип растворителя и связующего в покрытии.
Проверить, какая базовая смазка будет контактировать с пленкой.
Оценить поведение покрытия после испарения носителя и контакта со смазкой.
Такой подход помогает не подменять проверку совместимости сравнением названий наполнителей. Для вопроса «MoS₂ совместимость с маслом» ключевое значение имеют рецептура покрытия и состав масла, а не только сам дисульфид молибдена.
Распыление антифрикционных покрытий: роль растворителя и подготовки поверхности
При распылении важно, чтобы состав равномерно смачивал подложку и формировал пленку без дефектов.
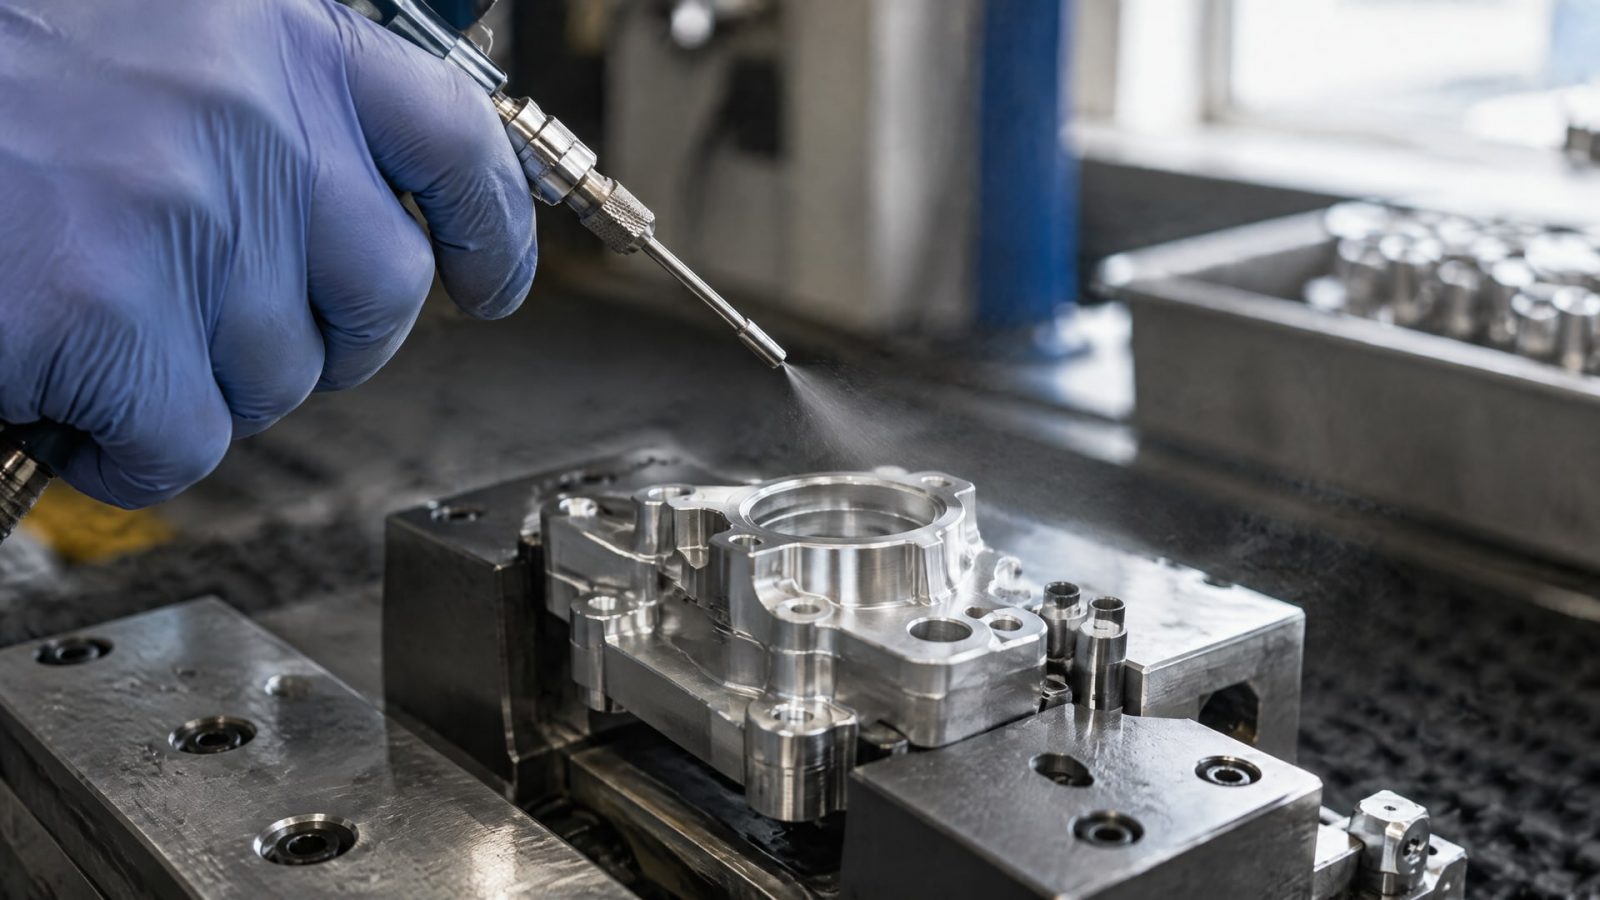
Растворитель влияет на реологию материала и его поведение при нанесении, а после распыления должен полностью уйти из покрытия. Если испарение идет неправильно, возможны неравномерная пленка и ухудшение адгезии. Поэтому одной настройки распыления недостаточно: учитывают также состав покрытия и состояние поверхности.
В растворительных системах могут использоваться вода, спирты, кетоны, эстеры, N-метилпирролидон и ароматические растворители, а также их смеси. Для некоторых систем описаны смеси спирта и эстера в соотношении от 10:90 до 50:50 по массе. В качестве одного из примеров сочетания растворителей приводится бутилацетат с н-бутанолом; для этой смеси указана температура вспышки выше 23°C. Эти сведения описывают отдельные системы и не задают универсальную рецептуру для любых покрытий.
До распыления нужно проверить чистоту и совместимость подложки с выбранным составом. Остатки базовой смазки способны помешать адгезии, поэтому технологию нанесения начинают с подготовки поверхности. Если покрытие будет работать совместно со смазкой, следует оценивать не только состояние пленки сразу после распыления, но и ее поведение после контакта с базовой смазкой.
В линейке MODENGY есть антифрикционные покрытия на основе дисульфида молибдена, подходящие для нанесения распылением. При выборе конкретного состава сопоставляют его с материалом детали, способом нанесения и смазкой, которая будет использоваться в узле. Для серийного процесса параметры проверяют на образце или детали по принятой технологической процедуре, а не выводят из одного лишь названия активного наполнителя.
Практический контроль перед запуском нанесения включает несколько шагов:
Проверить, подходит ли покрытие для материала детали.
Убедиться, что поверхность очищена от базовой смазки и загрязнений.
Оценить равномерность распыления и формирование пленки.
Проверить, полностью ли испарился растворитель.
Уточнить, не меняется ли состояние покрытия после контакта с рабочей смазкой.
Температурный диапазон смазок: как оценивать систему целиком
Температурный диапазон смазки нельзя определять только по названию основы или твердой добавки.
В справочных данных для смазок, применяемых в подшипниках, встречаются, например, диапазоны от -50 до +180°C, от -40 до +250°C и от -30 до +150°C. Это примеры для разных составов, а не универсальные пределы для всех смазок или покрытий.
В комбинированной системе важно учитывать наиболее слабое звено. Если в составе есть масло или органическое связующее, верхний предел работы может задаваться именно ими раньше, чем твердым наполнителем. Это видно и при сравнении составов с твердыми добавками и масляной основой: для одного состава на основе белого масла с EP-присадками указан диапазон от -30 до +400°C, тогда как для ряда антизадирных составов приводятся существенно более высокие верхние значения. Высокий предел отдельного компонента не подтверждает такой же диапазон для всей системы.
Поэтому температурный диапазон смазки и рабочий диапазон покрытия проверяют раздельно, а затем оценивают в сочетании. Особенно важно не переносить пределы антизадирных паст на подшипниковую смазку. Для подшипникового узла имеют значение вязкость базового масла и класс консистенции NLGI, а для покрытия - совместимость связующего с поверхностью и смазкой.
При подборе полезно различать три вопроса:
Сохраняет ли базовая смазка свойства в рабочем температурном диапазоне узла?
Выдерживает ли покрытие предполагаемую температуру без нарушения пленки?
Совместимы ли покрытие и смазка при контакте после сборки?
Ответы нельзя заменить одним максимальным значением температуры. Если в узле присутствуют органические компоненты, ориентироваться нужно на ограничения всей системы, а не на температурную стойкость наполнителя. Это относится и к покрытиям с MoS₂, и к графитовым или медным составам.
Графитовая и медная смазка: температурный диапазон и назначение
Запросы о температурном диапазоне графитовой смазки часто связаны с очень высокими значениями из каталогов.
Для графитовых смазок и порошков встречаются пределы до 1600°F, 2000°F и 2600°F; для некоторых составов указано применение на горячих поверхностях при 400-850°F, то есть примерно при 204-454°C. Эти цифры относятся к отдельным продуктам и условиям применения, а не ко всем материалам с графитом.
Для медных и медно-графитовых антизадирных составов в каталогах приводятся диапазоны примерно от -54 до +982°C и от -29 до +982°C. Это высокотемпературные составы для определенных задач, в том числе для резьбовых и посадочных соединений. Их характеристики нельзя автоматически считать подходящими для подшипников, пар с пластиком или узлов с эластомерными деталями.
Графит и медь в таких составах выступают твердыми наполнителями, а не универсальной заменой базовой смазки. При контакте с пластиками и эластомерами нужно отдельно проверять допустимость материала. Для медьсодержащих составов также оценивают требования узла к электропроводности, коррозионной стойкости и отсутствию загрязнения.
Таким образом, формулировки «графитовая смазка, температурный диапазон» и «медная смазка, температурный диапазон» не дают достаточных данных для выбора без уточнения состава и назначения. Даже графитная смазка с высоким заявленным температурным пределом может не подходить для конкретного узла из-за основы, связующего или контактирующих материалов. Сначала определяют тип соединения и условия работы, затем сверяются с характеристиками конкретного состава.
| Тип состава | Примеры температурных данных из каталогов | Что важно проверить |
|---|---|---|
| Смазки для подшипников | От -50 до +180°C; от -40 до +250°C; от -30 до +150°C | Вязкость базового масла, класс NLGI и назначение |
| Графитовые составы | До 1600°F, 2000°F и 2600°F; для некоторых составов 204-454°C | Рецептуру, способ применения и совместимость с материалами узла |
| Медные и медно-графитовые составы | Примерно от -54 до +982°C и от -29 до +982°C | Тип соединения, электропроводность, коррозионные требования и загрязнение |
Как проверить совместимость покрытия с базовой смазкой до запуска
Проверка должна воспроизводить последовательность технологического процесса: подготовка поверхности, нанесение покрытия, испарение растворителя, контакт со смазкой.
Если меняется порядок операций или состав одного из материалов, прежний результат нельзя автоматически считать действительным. Важны также подложка и режим работы: растворительное покрытие, подходящее для металлической детали, может не соответствовать другой паре материалов.
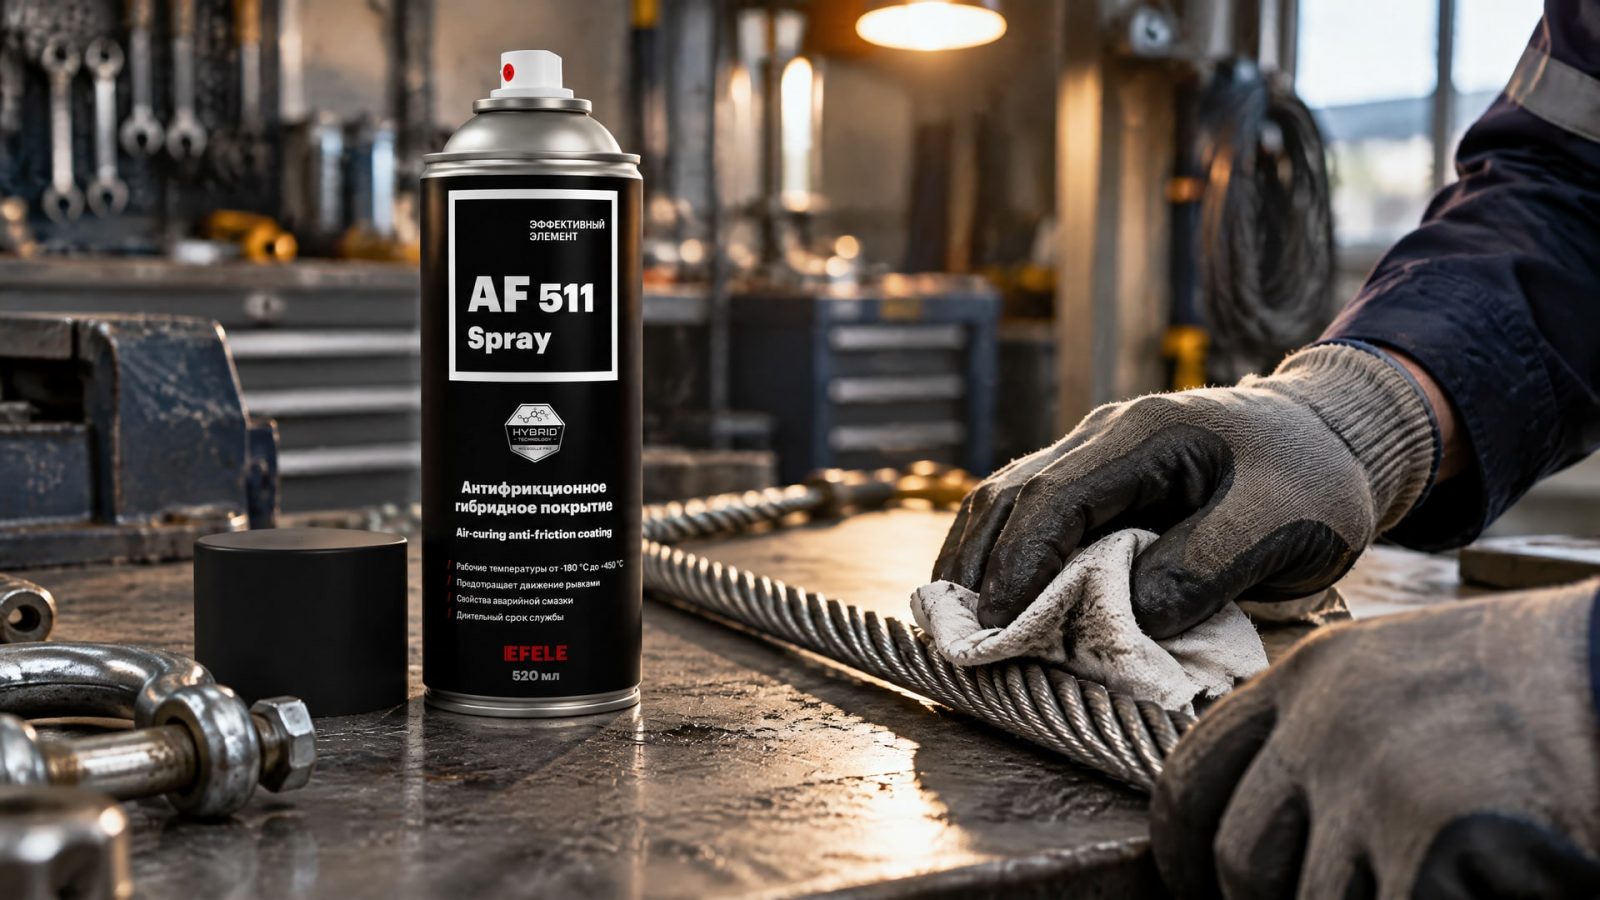
Для деталей, где возможны вымывание смазки, фреттинг или холодный пуск, имеет значение и способ формирования сухой пленки. При работе со стальными канатами можно рассматривать EFELE AF-511 Spray: это сухое антифрикционное покрытие на основе дисульфида молибдена, которое отверждается при комнатной температуре и имеет широкий диапазон рабочих температур. Эти свойства сами по себе не отменяют проверки совместимости с применяемой смазкой и требований к подготовке каната.
Перед внедрением полезно зафиксировать условия испытания и наблюдаемые признаки:
Материал детали и состояние поверхности до нанесения.
Тип покрытия и способ его нанесения.
Вид базовой смазки, контактирующей с покрытием.
Температурные условия, заданные для конкретного узла.
Равномерность пленки, ее адгезию и состояние после контакта со смазкой.
Для распыления отдельно проверяют, что растворитель уходит из пленки и не оставляет дефектов нанесения. Для эксплуатации важно оценивать не только начальное состояние поверхности, но и поведение сочетания материалов в рабочем режиме. Если технических данных недостаточно, решение принимают по результатам проверки конкретной пары «покрытие - смазка - подложка», а не по общей характеристике наполнителя.
Часто задаваемые вопросы
Можно ли наносить антифрикционное покрытие поверх смазки?
Остатки базовой смазки могут ухудшить адгезию и помешать формированию равномерной пленки. Поэтому покрытие обычно наносят на подготовленную поверхность, а не поверх смазанной детали без проверки технологии. Если после нанесения планируется использовать смазку, оценивают совместимость уже сформированной пленки с ее основой и присадками.
Совместим ли MoS₂ с любым маслом?
Нет. Совместимость нельзя определить только по наличию дисульфида молибдена. На нее влияют растворитель и связующее покрытия, а также базовое масло и его присадки. Для уверенного выбора проверяют конкретное сочетание материалов и последовательность нанесения, включая испарение растворителя и последующий контакт пленки со смазкой.
Какой температурный диапазон у графитовой смазки?
Единого диапазона для всех графитовых составов нет. В каталогах встречаются значения до 1600°F, 2000°F и 2600°F, а для отдельных составов указано применение на горячих поверхностях при 204-454°C. Эти параметры относятся к конкретным продуктам и не должны переноситься на любую графитовую смазку.
Медная смазка подходит для любого высокотемпературного узла?
Нет. Медные и медно-графитовые составы применяют для определенных резьбовых и посадочных соединений, а не как универсальную смазку для любых узлов. Кроме температуры, проверяют материал деталей, требования к электропроводности и коррозионной стойкости, а также допустимость загрязнения металлическим наполнителем.
Заключение
Температурный диапазон смазок и совместимость растворителя антифрикционного покрытия оценивают совместно, но не сводят к одному показателю. Результат зависит от подложки, растворителя и связующего, базовой смазки и порядка нанесения; максимальная температура твердого наполнителя не определяет предел всей системы.
Следующий шаг для инженера или снабженца - уточнить состав покрытия и смазки, проверить требования к материалу детали и провести оценку на конкретной паре «покрытие - смазка - подложка». Такой порядок снижает риск дефектов пленки и помогает выбрать материалы по реальным условиям работы узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать оптимальный способ нанесения смазки с дисульфидом молибдена: распыление из баллончика или автоматическая подача.
Узнайте, как правильно выбрать и нанести смазку с дисульфидом молибдена для эффективной защиты стальных канатов от износа и коррозии.
Узнайте, как выбрать смазку для агрессивных сред с дисульфидом молибдена, учитывая температурную стойкость в вакууме и на воздухе.