
Антифрикционное покрытие: когда окунание выгоднее распыления
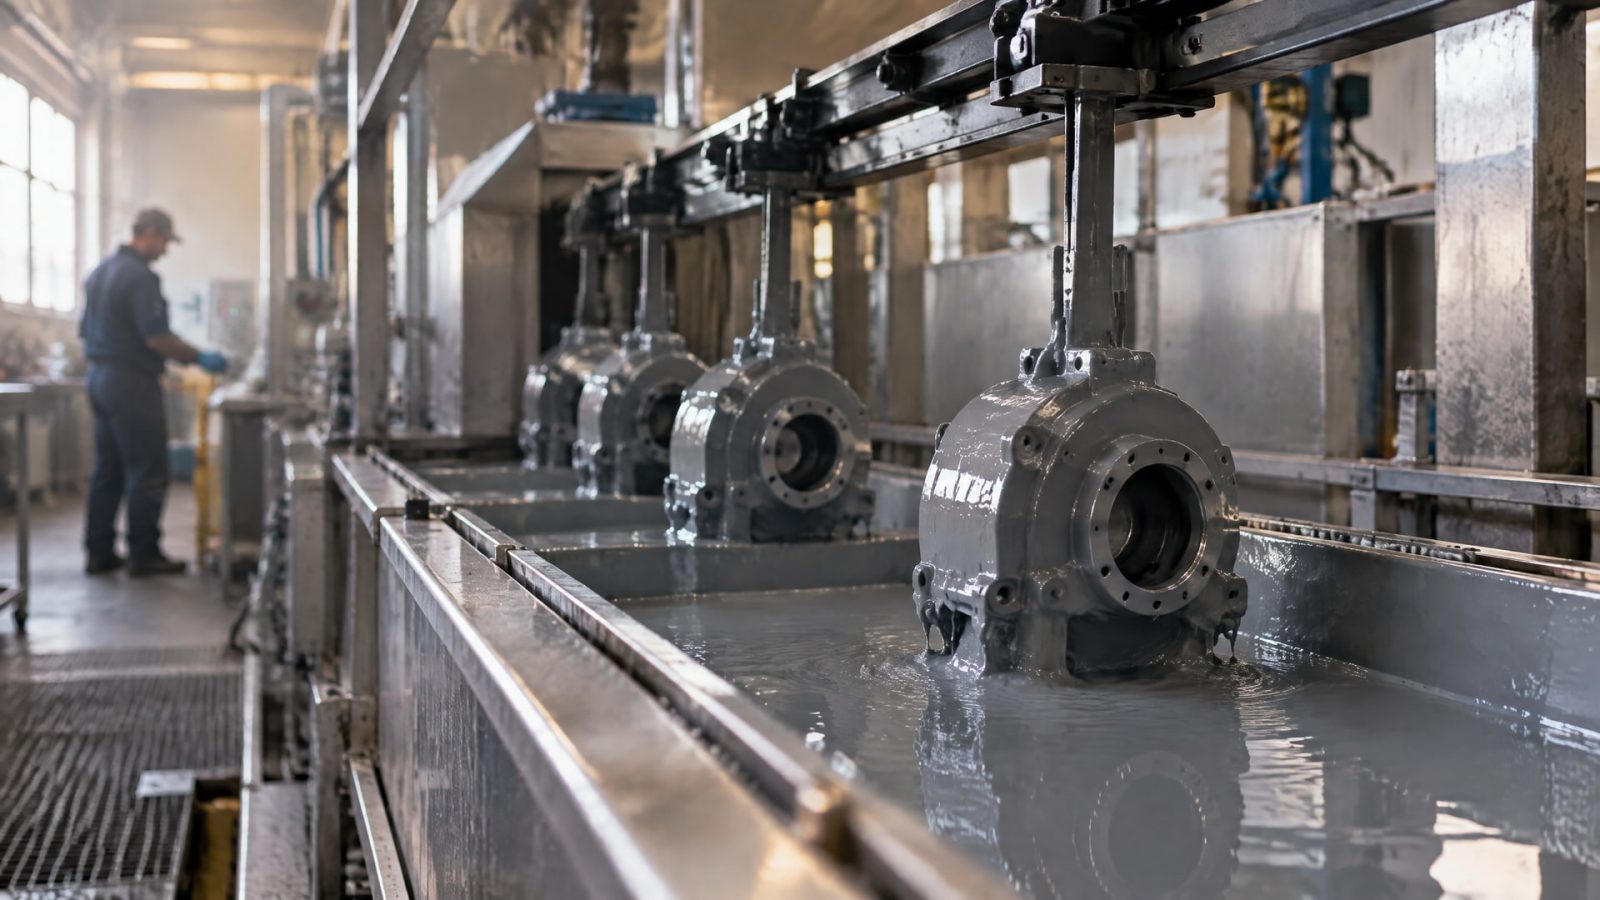
Окунание выгоднее распыления, когда нужно равномерно обработать большую партию небольших деталей, а их форма позволяет составу распределиться по поверхности и стекать без скоплений. Распыление удобнее для сложной геометрии, локальных участков и небольших серий, где важна гибкость процесса. Универсально лучшего способа нет: выбор зависит от детали, объема партии, вязкости состава и требований к толщине слоя.
Статья поможет инженерам и закупщикам сравнить методы нанесения покрытий, оценить влияние толщины на посадки и определить, какие параметры закрепить в технологическом процессе. Отдельно разберем подготовку поверхности, сушку и отверждение, а также применение антифрикционных покрытий в узлах, где важно снизить трение.
Как антифрикционное покрытие и его толщина связаны с методом нанесения
Антифрикционное твердосмазочное покрытие формирует на поверхности тонкую сухую пленку, которая помогает снизить трение и защитить деталь.
Для таких систем в источниках приводятся рекомендованные диапазоны толщины 5-20 мкм и 10-20 мкм. Эти значения не заменяют спецификацию конкретного материала: допустимый диапазон следует сверять с техническими требованиями к покрытию и детали.
Метод нанесения выбирают не только по заданной толщине. Важны геометрия детали, ее масса, размер партии, вязкость состава и требование к равномерности слоя. Окунание предполагает погружение детали в состав, а для мелких изделий процесс может включать центрифугирование. При распылении слой формируют проходами по поверхности, поэтому способ удобен, если нужно управлять зоной обработки.
Толщина влияет на срок службы покрытия, коэффициент трения и антикоррозионные свойства. Слишком большой слой может изменить размеры сопряжения или помешать детали войти в посадочное место. Поэтому требование «толщина покрытия допуск» следует рассматривать как часть чертежа и технологии, а не как параметр, который можно проверить только после обработки.
Как задать толщину и учесть допуск
Сначала определяют, какие поверхности покрывают и влияет ли пленка на посадочный диаметр, отверстия или зазоры. Затем задают требуемую толщину сухого слоя и допустимое отклонение, а после этого выбирают метод нанесения и способ контроля. Если чертеж предусматривает, например, слой 25 мкм, это значение нужно проверить относительно требований к конкретной системе: оно выходит за указанные выше типовые диапазоны 5-20 мкм и 10-20 мкм.
Для выбора технологии полезен ASTM D823: этот стандарт описывает практики получения равномерных пленок и рассматривает автоматическое распыление и моторизованное окунание. Он помогает ориентироваться в способах формирования пленки, но сам по себе не задает параметры конкретного антифрикционного покрытия. Если покрытие влияет на сопряжение, требуемый размер следует оценить заранее, до запуска партии.
Окунание и распыление: сравнение методов нанесения покрытий
Оба способа применяются для нанесения антифрикционных покрытий.
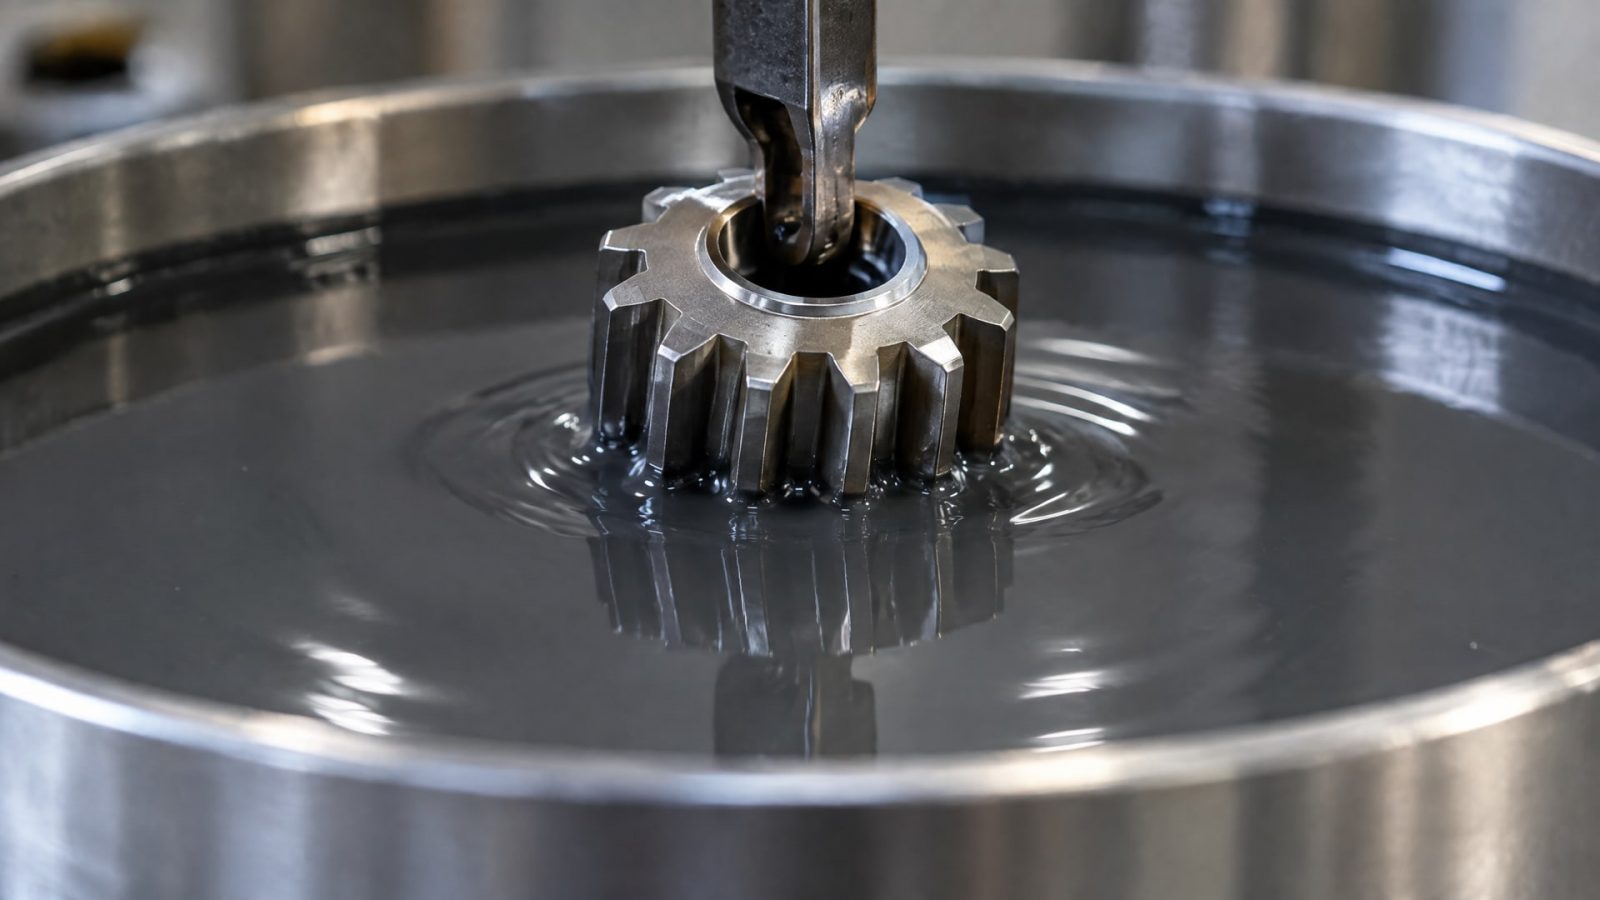
Разница не в том, что один метод всегда дает «правильный» слой, а другой - нет: результат зависит от детали, состава и настройки процесса. Чтобы сравнить окунание и распыление, удобно оценить геометрию изделия, объем партии, доступность поверхностей и требования к повторяемости.
| Критерий | Окунание | Распыление |
|---|---|---|
| Типичная задача | Обработка партии мелких деталей | Обработка сложной формы, отдельных поверхностей или небольших партий |
| Геометрия | Подходит, если состав равномерно распределяется и излишки стекают | Удобно направлять состав на отдельные участки |
| Масштаб партии | Экономично при большом количестве небольших деталей | Гибко при малом объеме и частой смене деталей |
| Равномерность | Может обеспечивать повторяемое покрытие по всей поверхности | Требует равномерных проходов и контроля нанесения |
| Особый случай | Для мелких деталей может применяться окунание с центрифугированием | Для деталей массой менее 5 г в одном из источников указан барабанный способ распыления |
При окунании состав контактирует со всей погруженной поверхностью, поэтому важно, чтобы после извлечения он мог равномерно стекать. Если на детали есть углубления, острые переходы или участки, где скапливается материал, итоговый слой может отличаться по толщине. Такие особенности нужно проверить на пробных деталях до обработки полной партии.
Распыление позволяет точнее направлять состав, но одинаковая толщина зависит от стабильности проходов и положения детали. В источниках для антифрикционных покрытий приводятся диапазоны сухого слоя 5-20 мкм и 10-20 мкм; независимо от метода их нужно оценивать по фактическому результату на детали. ASTM D823 рассматривает автоматическое распыление и моторизованное окунание как практики формирования равномерных пленок, но не объявляет один способ предпочтительным для всех изделий.
Когда окунание выгоднее для партии мелких деталей
Окунание чаще оказывается практичным, если деталей много, их размеры невелики, а покрывать нужно значительную часть поверхности.
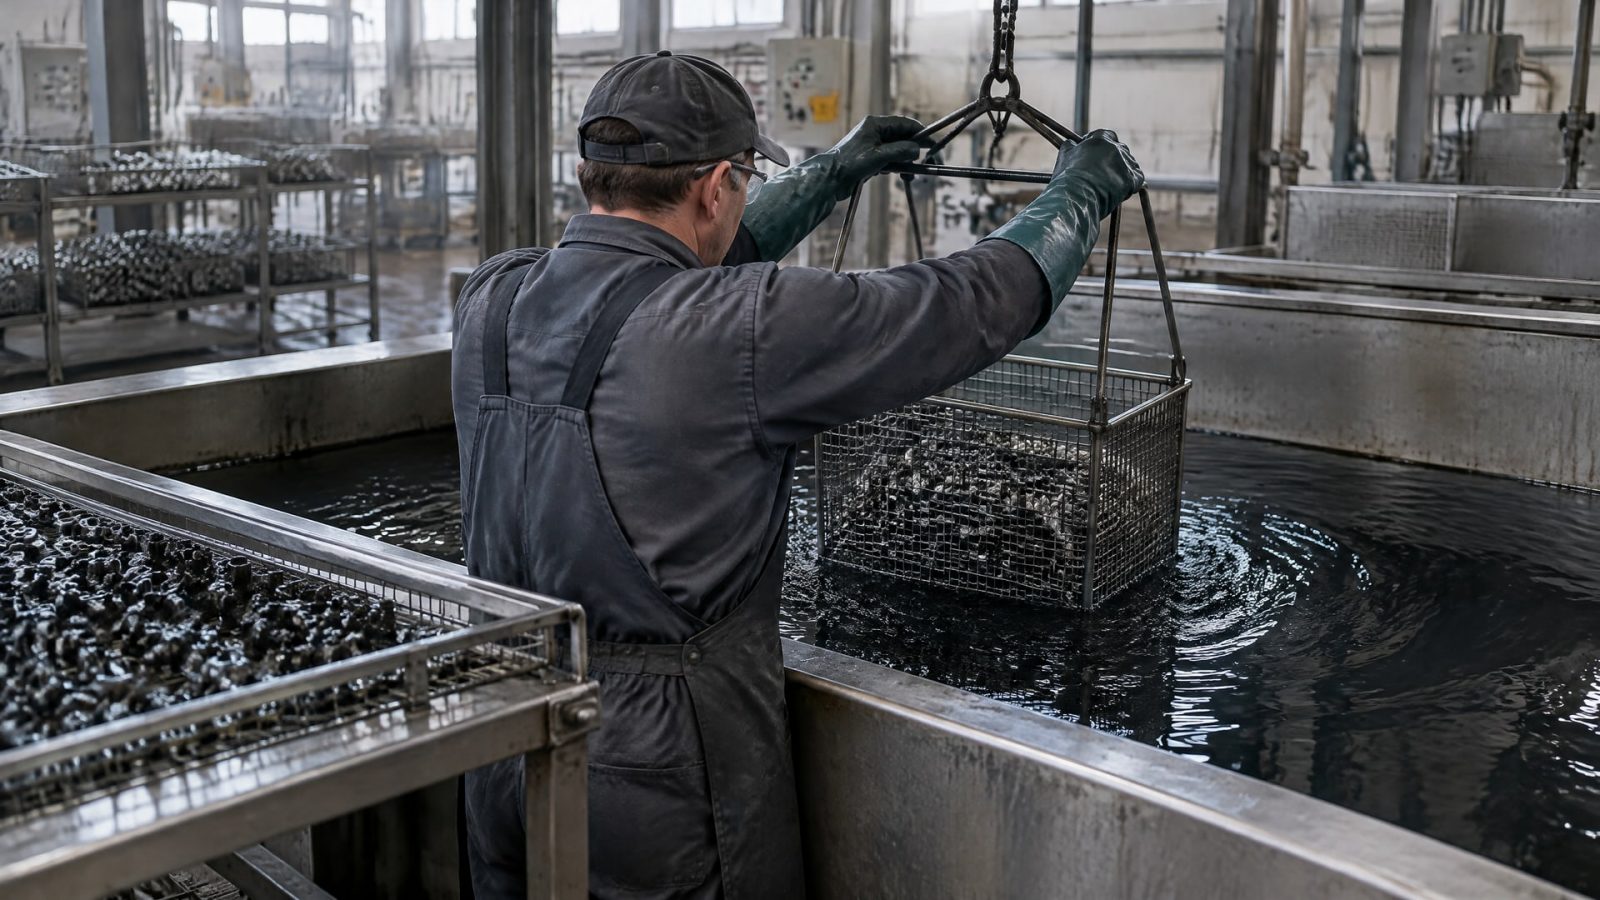
В источниках этот подход, в том числе с центрифугированием, описан как экономичный для винтов, гаек и других малых деталей. Выигрыш связан с производительностью партии и повторяемостью, а не с гарантированно меньшим расходом материала: расход зависит от состава, геометрии и организации процесса.
Перед выбором метода следует проверить, как деталь удерживается при погружении и куда стекают излишки. Если на поверхности остаются капли или материал скапливается в углублениях, простое окунание может не обеспечить требуемую равномерность. В таких случаях технолог оценивает возможность центрифугирования или выбирает распыление.
Для деталей массой менее 5 г в одном из источников отдельно указан барабанный способ распыления. Это пример того, почему малый размер сам по себе не делает окунание единственным выбором: легкая деталь может требовать другого способа удержания и обработки. Решение принимают с учетом массы, формы и качества покрытия на пробной партии.
Линейку антифрикционных покрытий MODENGY при выборе способа нанесения рассматривают с учетом геометрии изделия и требуемой толщины сухой пленки. Если конструктор задает, к примеру, 25 мкм, этот параметр нужно сверить с техническими требованиями конкретного материала и проверить на детали, особенно когда слой влияет на посадочный диаметр. Название покрытия само по себе не определяет, подойдет ли для него окунание или распыление.
Когда распыление удобнее и как получить равномерный слой
Распыление подходит для сложных форм, локального нанесения и небольших партий, где важна возможность менять положение детали или обрабатывать отдельные поверхности.
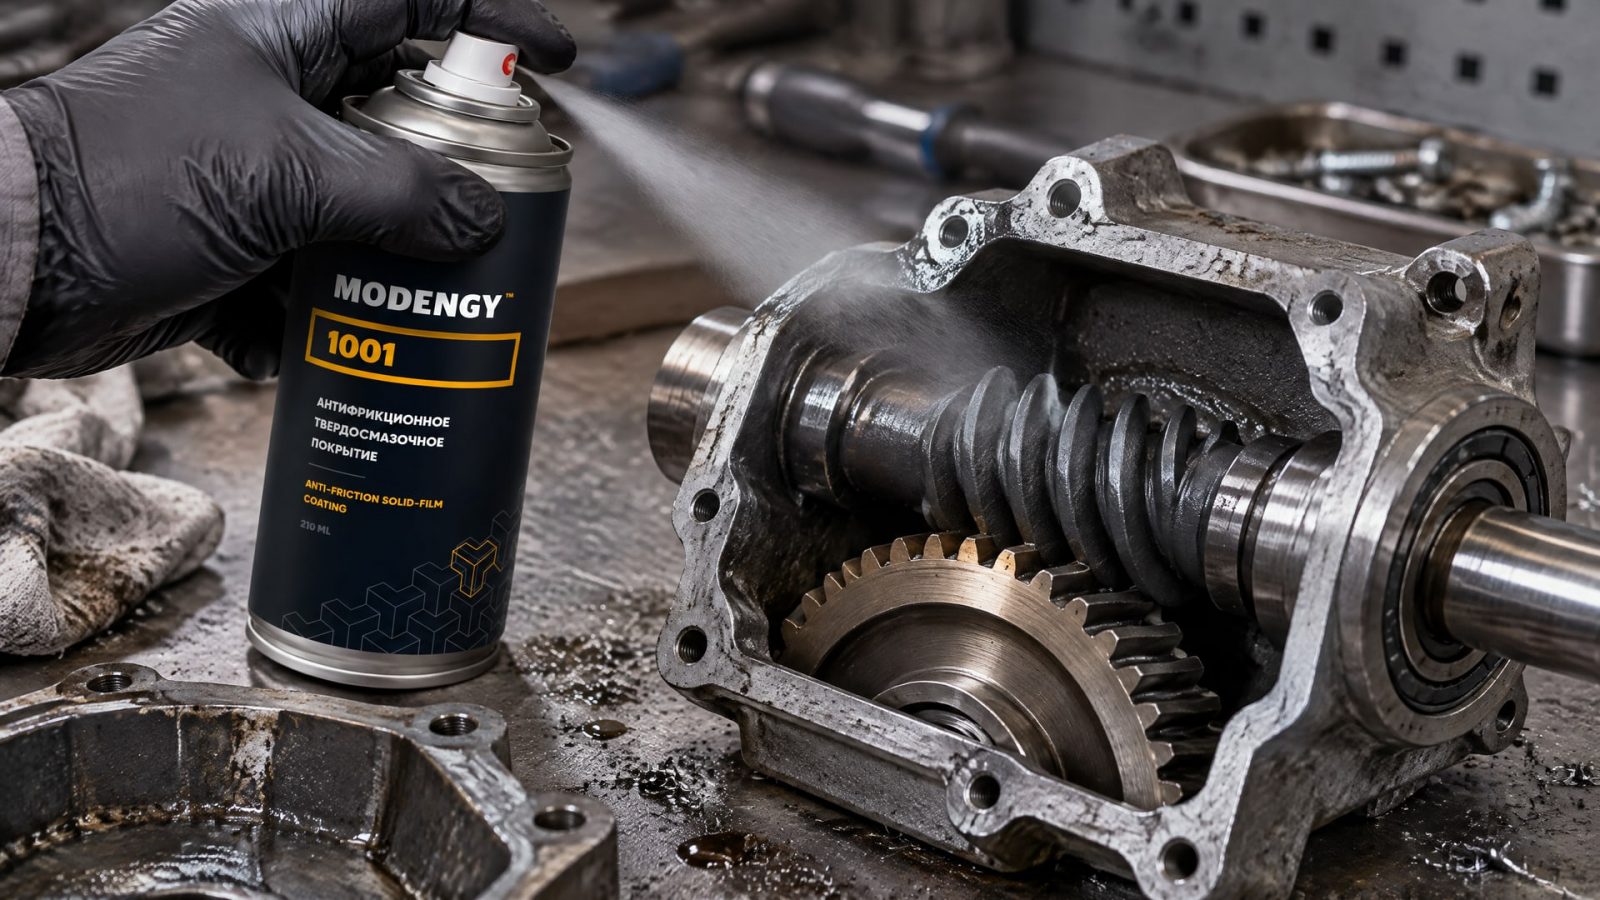
Метод также позволяет выстроить нанесение по проходам. Чтобы слой распределялся равномерно, состав наносят последовательными движениями, контролируя покрытие на разных участках детали.
Если требуется увеличить общую толщину, источники рекомендуют формировать ее несколькими тонкими слоями, а не одним толстым проходом. Следующий слой наносят, когда предыдущий почти высох. Этот подход помогает избежать чрезмерного накопления материала за один этап, но конкретная последовательность зависит от состава и его технических требований.
Для антифрикционных покрытий встречаются рекомендуемые диапазоны сухой пленки 5-20 мкм и 10-20 мкм. Толщину проверяют не только на удобной плоской поверхности: важно оценить участки, где меняется направление распыления или затруднен доступ. Если на изделии есть поверхности, которые не нужно покрывать, их следует учитывать при подготовке процесса.
Низкий КПД червячного редуктора может быть связан с трением и малым током потребления. В такой задаче рассматривают антифрикционное покрытие MODENGY 1001: его назначение - снизить трение и защитить детали редуктора. При этом способ нанесения, режим сушки и допустимую толщину определяют по требованиям к покрытию и конкретному узлу, а не только по типу детали.
Подготовка поверхности и отверждение покрытия
Перед нанесением поверхность тщательно обезжиривают.
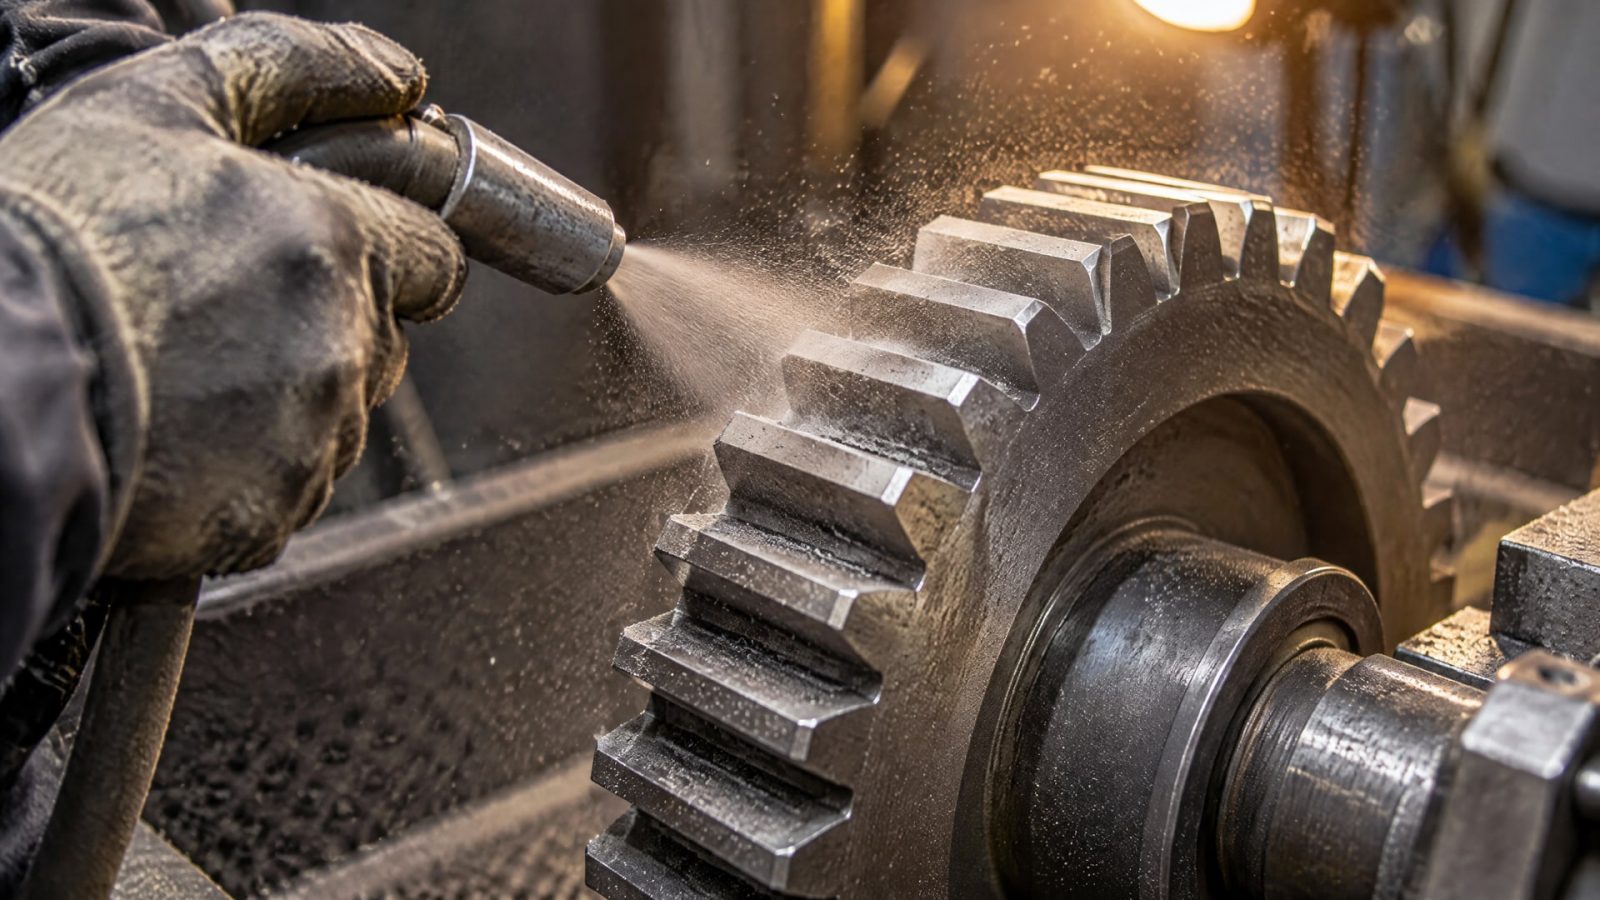
В качестве способов повысить адгезию источники также называют фосфатирование и пескоструйную обработку. Подготовка должна соответствовать материалу детали и требованиям покрытия: загрязнения или неподходящее состояние основы могут повлиять на сцепление пленки с поверхностью.
Для некоторых антифрикционных покрытий указывается шероховатость основы 0,06-0,60 мкм. Это значение нельзя автоматически переносить на любой материал: его сверяют с требованиями конкретной системы. Независимо от того, выбрано окунание или распыление, состав перемешивают перед применением и после пауз, чтобы поддерживать однородность материала.
После нанесения требуется сушка или отверждение. В зависимости от механизма процесса в источниках указаны сроки от 2 до 90 минут и температура от окружающей среды до 250 °C. Единого режима для всех покрытий нет, поэтому температуру и время берут из технической документации выбранного материала и подтверждают в технологическом процессе.
Если покрытие изменяет размеры отверстия или сопрягаемой поверхности, допуск на его толщину закладывают до обработки детали. ISO 14713-2 посвящен цинковым покрытиям и не устанавливает требования к антифрикционным системам, однако общий принцип проектирования остается полезным: толщину покрытия учитывают там, где она влияет на зазоры и посадки. Для антифрикционного покрытия конкретные допуски определяют отдельно по чертежу и техническим требованиям.
Часто задаваемые вопросы
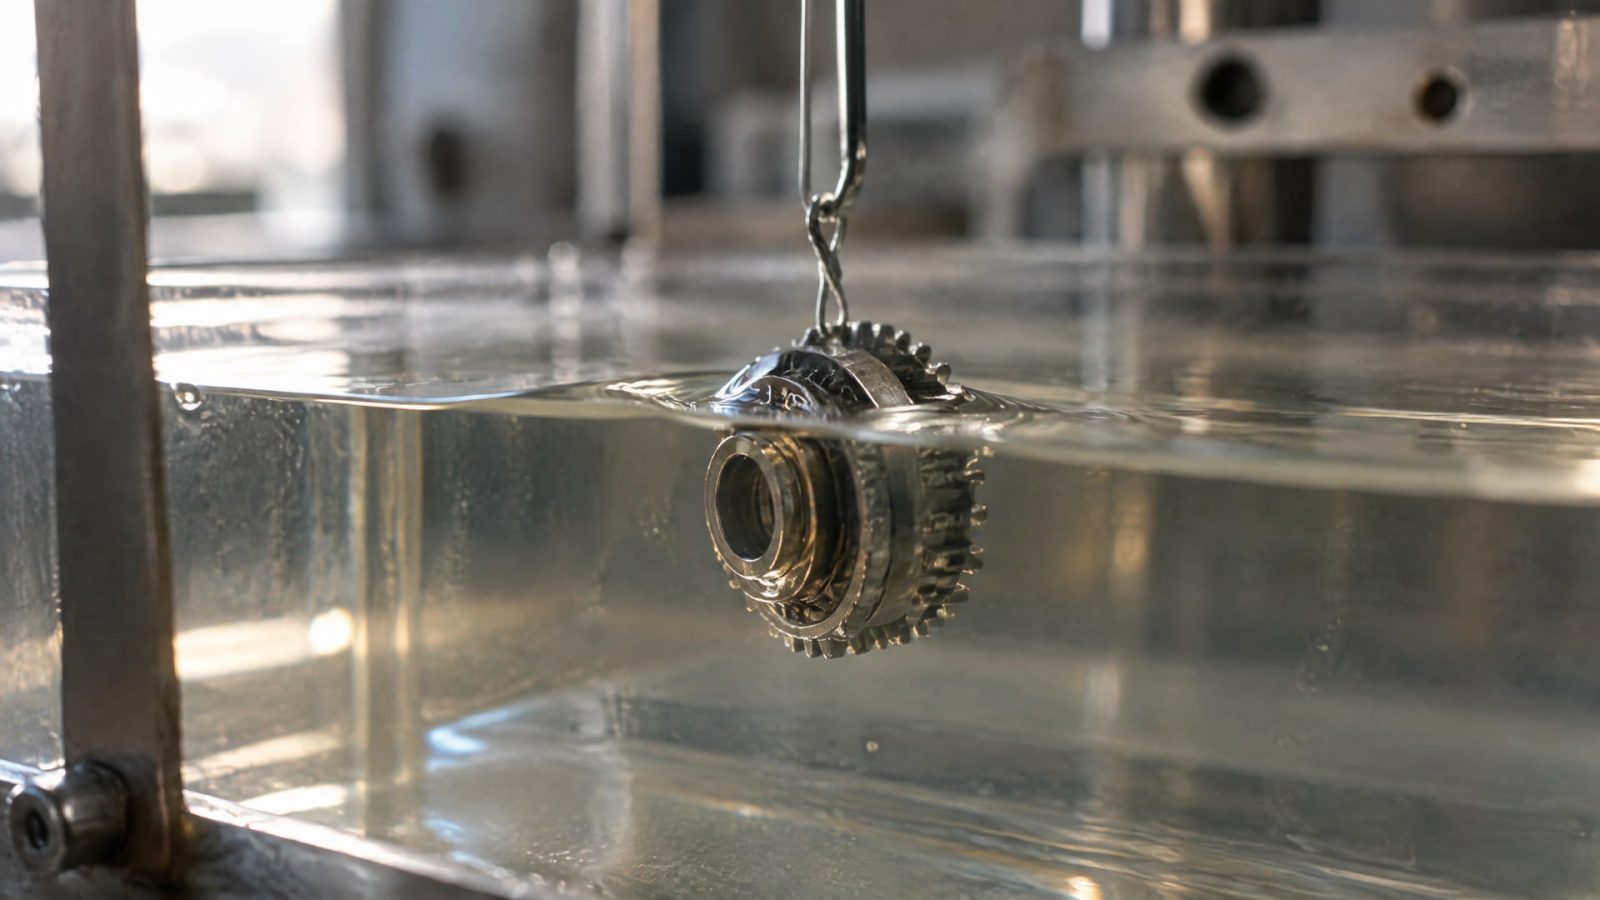
Что выбрать для мелких деталей: окунание или распыление?
Для большой партии мелких деталей окунание или окунание с центрифугированием может быть экономичным, если состав равномерно стекает с поверхности. Однако для деталей массой менее 5 г в одном из источников указан барабанный способ распыления. Выбор зависит от массы, формы изделия и результата пробной обработки.
Какая толщина у антифрикционного твердосмазочного покрытия?
В источниках приводятся типовые диапазоны сухой пленки 5-20 мкм и 10-20 мкм. Это ориентиры, а не универсальная норма для любого материала и узла. Требуемую толщину сверяют с техническими требованиями покрытия, а затем проверяют, не нарушает ли она размеры посадок и зазоров.
Нужно ли запекать покрытие для редуктора?
Режим зависит от механизма отверждения конкретного материала. Для разных покрытий указаны сроки от 2 до 90 минут и температуры от окружающей среды до 250 °C, поэтому универсального режима запекания нет. Перед обработкой редуктора или его деталей технолог сверяется с требованиями к выбранному покрытию и возможностями оборудования.
Почему деталь после нанесения покрытия не проходит по размеру?
Одна из причин - неучтенная толщина пленки на посадочной поверхности, в отверстии или зазоре. Ее следует предусмотреть на этапе проектирования и задать допустимый размер после покрытия. Перед серийной обработкой полезно проверить фактический результат на детали и подтвердить, что сопряжение сохраняет нужную геометрию.
Заключение
Окунание выгоднее распыления при обработке больших партий небольших деталей, если их геометрия позволяет получить равномерный слой без скопления состава. Распыление удобнее для сложных форм, локальных зон и малых серий. В обоих случаях результат определяют подготовка поверхности, заданная толщина, равномерность нанесения и корректный режим отверждения.
Следующий шаг - определить покрываемые поверхности и допустимые размеры сопряжений, затем выбрать метод нанесения по геометрии и размеру партии. После этого следует проверить технологию на пробных деталях, измерить толщину пленки и подтвердить режим сушки по требованиям выбранного материала.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как толщина антифрикционного покрытия влияет на точные посадочные размеры и почему ее важно учитывать при проектировании.
Узнайте, как повысить КПД червячного редуктора с помощью антифрикционных покрытий, снизить пусковое сопротивление и оптимизировать работу привода.
Узнайте, как эффективно очистить пищевое антипригарное покрытие от теста и муки, сохраняя его свойства и продлевая срок службы.