
Толщина антифрикционного покрытия: влияние на точные посадочные размеры
Антифрикционное покрытие влияет на посадочные размеры: после нанесения пленка увеличивает наружные размеры детали и уменьшает размеры отверстия. Поэтому толщину покрытия нужно учитывать при проектировании сопряжения и задавать в чертеже, а не подбирать после обработки детали. Для многих сухих антифрикционных покрытий рабочий ориентир составляет 10–20 мкм, но конкретное значение зависит от узла, спецификации и технологии нанесения.
Статья полезна инженерам, технологам и снабженцам, которые выбирают твердосмазочное покрытие для точных посадок, зубчатых передач и других узлов с малыми зазорами. Разберем, как слой меняет размеры, какие толщины встречаются в технических спецификациях, как выбирать между окунанием и распылением и чем контролировать результат.
Как толщина антифрикционного покрытия меняет посадочные размеры
Покрытие образует пленку на поверхности детали, поэтому его толщина становится частью ее конечного размера.
На наружной цилиндрической поверхности слой толщиной t в идеализированном случае увеличивает диаметр на 2t. На внутренней поверхности отверстия та же пленка уменьшает диаметр на 2t. В реальной детали результат зависит от геометрии, покрытия отдельных участков и равномерности нанесения.
Это важно для сопряжений с малыми зазорами и для посадок с натягом. Если слой не учтен, он может привести к интерференции, изменению зазора или выходу размера за допуск. Поэтому геометрию пары проверяют с учетом толщины пленки на обеих сопрягаемых поверхностях, а не только по номинальным размерам деталей до нанесения покрытия.
В технических материалах для нагрузочных применений часто встречается диапазон 10–20 мкм. При толщине менее 5 мкм могут снижаться износостойкость и коррозионная защита, а при толщине более 25 мкм возрастают риски растрескивания, когезионного сдвига и проблем с допусками. Эти значения не заменяют спецификацию конкретного материала: их используют как ориентиры для постановки задачи, а итоговый диапазон согласуют с требованиями узла и покрытия.
| Толщина пленки | Как учитывать при проектировании |
|---|---|
| Менее 5 мкм | Проверить, соответствует ли такая толщина требованиям к износостойкости и защите |
| 10–20 мкм | Часто используемый ориентир для нагрузочных применений |
| Более 25 мкм | Оценить риск растрескивания, когезионного сдвига и изменения посадки |
В этих оценках принципиально различать толщину покрытия и допуск на размер. Допуск описывает допустимое отклонение детали, а пленка фактически изменяет размер поверхности. Если запас допуска меньше ожидаемого изменения, одной проверки номинального диаметра недостаточно: в чертеже нужно определить размер после нанесения покрытия либо задать отдельное требование к исходной детали и покрытию.
Какую толщину твердосмазочного покрытия задавать в чертеже
Единой толщины для всех твердосмазочных покрытий нет.
В материалах по сухим пленкам встречаются диапазоны 0,0002–0,0015 дюйма, то есть приблизительно 5–38,1 мкм. Для отдельных спецификаций приводятся более узкие значения: 0,0003–0,0005 дюйма, или приблизительно 7,62–12,7 мкм, а также 0,0005–0,001 дюйма, или приблизительно 12,7–25,4 мкм.
Разница между диапазонами связана с требованиями конкретного материала и узла. Например, в спецификации NASA для dry-film lubricant указан диапазон 0,0003–0,0005 дюйма. В европейской авиационной спецификации для сухих покрытий на основе дисульфида молибдена указана толщина 0,01 ± 0,003 мм, а после механической доводки - 0,005 ± 0,002 мм. Эти значения относятся к разным требованиям и не образуют универсальную таблицу выбора.
В чертеже следует определить, какая именно толщина нужна для детали и в каком состоянии ее контролировать. Если требуется покрытие после доводки, это нужно указать отдельно: значения до и после механической обработки могут различаться. Если материал или спецификация задают толщину на чертеже, ее нельзя заменять средним значением из технического описания.
Практическая последовательность выбора:
Определить размеры и характер сопряжения до нанесения покрытия.
Установить допустимое изменение размеров и зазора.
Выбрать целевую толщину с учетом требований покрытия и узла.
Указать в чертеже, относится ли размер к детали до нанесения или после него.
Зафиксировать требования к контролю и, если требуется, к доводке.
Для посадок с малыми зазорами полезно оценить диапазон 5–20 мкм, если его допускают спецификация покрытия и требования изделия. Это не автоматический выбор: даже тонкая пленка способна повлиять на точный размер, а более толстый слой может требоваться для отдельной конструктивной задачи. Поэтому допуски проектируют под покрытие заранее, а не рассчитывают компенсировать ошибку после нанесения.
Окунание или распыление: что определяет толщину слоя
Твердосмазочное покрытие может наноситься окунанием, распылением или кистью.
Сам способ нанесения не устанавливает конечную толщину и не гарантирует, что один метод всегда дает более толстую пленку, чем другой. На результат влияют состав, число нанесенных слоев и режим сушки или отверждения.
В одном из технических описаний для нанесения указана типичная толщина 0,0003–0,0007 дюйма, или приблизительно 7,62–17,78 мкм. В других материалах встречаются диапазоны 0,0005–0,001 дюйма и 0,0002–0,0015 дюйма. Эти значения показывают, почему нельзя назначать толщину только по способу нанесения: сначала определяют требования к покрытию и посадке, затем выбирают процесс, который позволяет стабильно их выполнить.
Для сложной геометрии нужно учитывать, какие поверхности покрываются и насколько равномерно пленка распределяется по ним. При послойном нанесении между слоями может требоваться термоотверждение. Значит, итоговый размер детали зависит не только от толщины одного нанесенного слоя, но и от всей последовательности операций.
Перед запуском серийного процесса полезно согласовать с исполнителем:
метод нанесения: окунание, распыление или кисть;
целевую толщину и допустимый диапазон;
количество слоев и режим отверждения;
поверхности, на которые наносят покрытие;
способ измерения толщины и контроль конечных размеров.
В чертеже и технологических требованиях эти параметры должны описывать одну задачу. Если чертеж задает размер до покрытия, а приемка проводится по готовой детали без учета пленки, между производством и контролем может возникнуть неоднозначность. Для точной посадки полезно заранее установить, по какому размеру принимают деталь и как подтверждают соблюдение толщины.
Контроль толщины и допусков после нанесения
Толщину сухой пленки контролируют магнитно-индукционными или вихретоковыми толщиномерами.
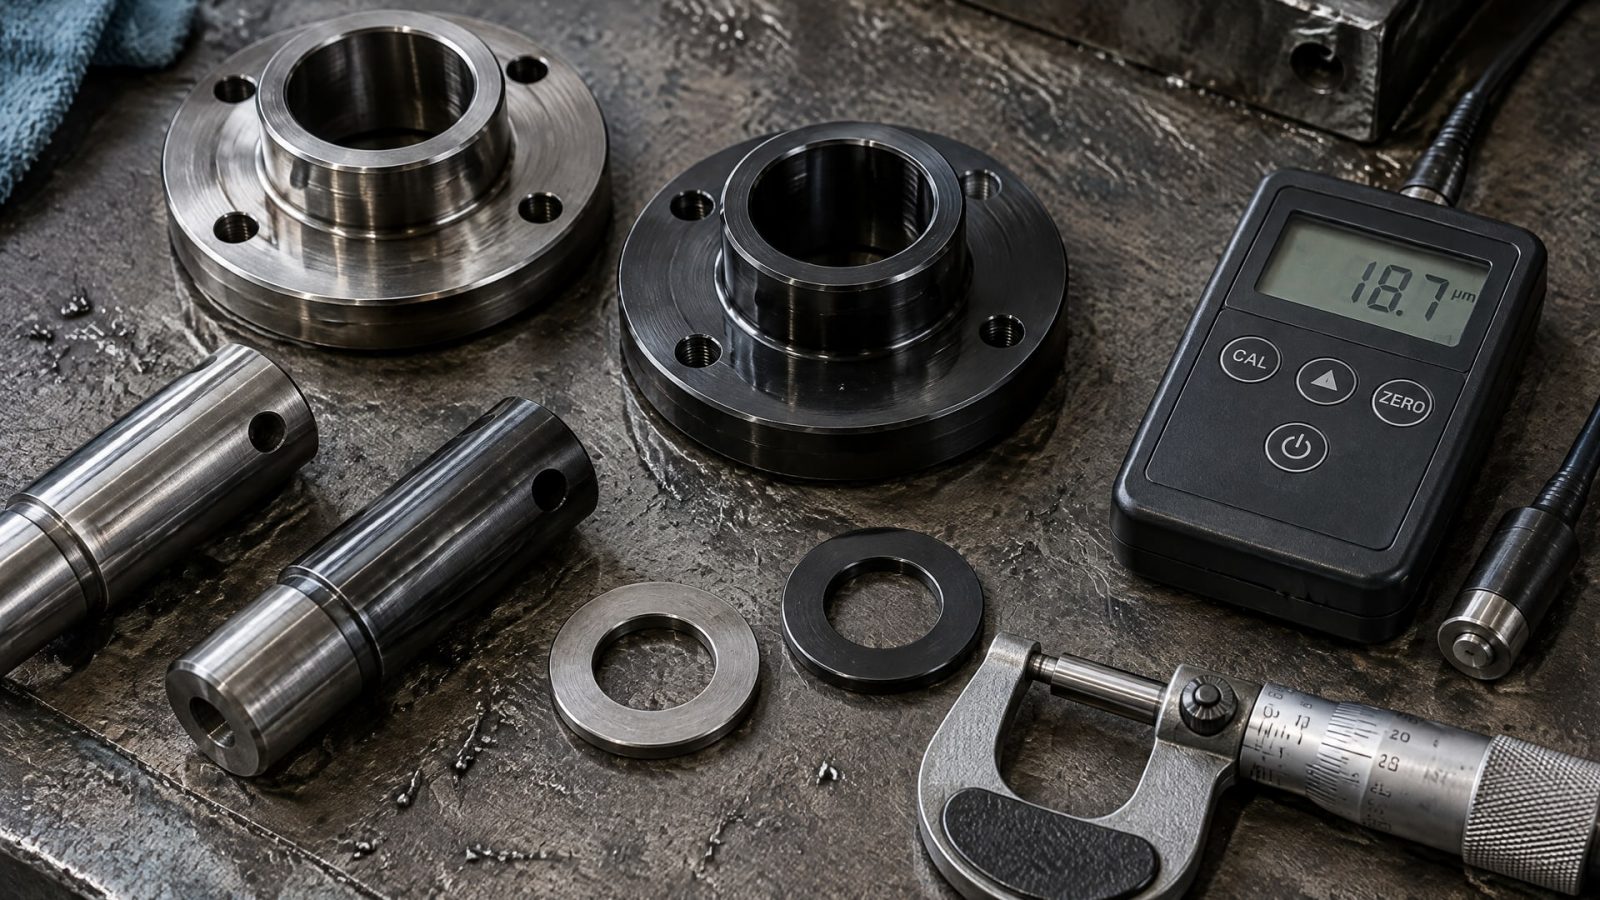
Выбор прибора зависит от основы детали и условий измерения. Для ряда задач применяют методики ASTM D7091, а для контроля толщины металлических покрытий упоминается EN ISO 1463. Метод контроля следует выбирать по применимой спецификации, а не только по наличию прибора на участке.
Измерения толщины и посадочного размера отвечают на разные вопросы. Толщиномер показывает параметры пленки в точке контроля, а измерение геометрии готовой детали подтверждает итоговый размер сопрягаемой поверхности. Для точной посадки полезны оба вида контроля: соответствие толщины само по себе не доказывает, что деталь сохранила требуемую геометрию.
В авиационной спецификации для покрытия на основе дисульфида молибдена приведено значение 0,01 ± 0,003 мм, а после механической доводки - 0,005 ± 0,002 мм. Для такой задачи в материалах указан метод EN ISO 1463. Эти цифры относятся к конкретному типу покрытия и спецификации; переносить их на другие материалы без проверки нельзя.
Контрольный план стоит привязать к требованиям чертежа:
Установить точки измерения толщины на детали.
Определить, какие размеры проверяют после нанесения покрытия.
Указать применимый метод контроля, например ASTM D7091 или EN ISO 1463, если он соответствует задаче.
Зафиксировать требования к состоянию поверхности и возможной доводке.
Сопоставить результаты контроля покрытия с итоговыми размерами сопряжения.
Если деталь имеет сложную форму, одних замеров в удобных для доступа местах может быть недостаточно для оценки всего сопряжения. Тогда заранее определяют контрольные зоны и требования к равномерности покрытия. Конкретные критерии приемки должны соответствовать чертежу и спецификации материала, а не общему ориентиру в 10–20 мкм.
Твердосмазочное покрытие для червячного редуктора
При выборе покрытия для червячного редуктора нужно рассматривать две задачи одновременно: сохранить требуемую посадку и обеспечить работу слоя в контакте зубьев.
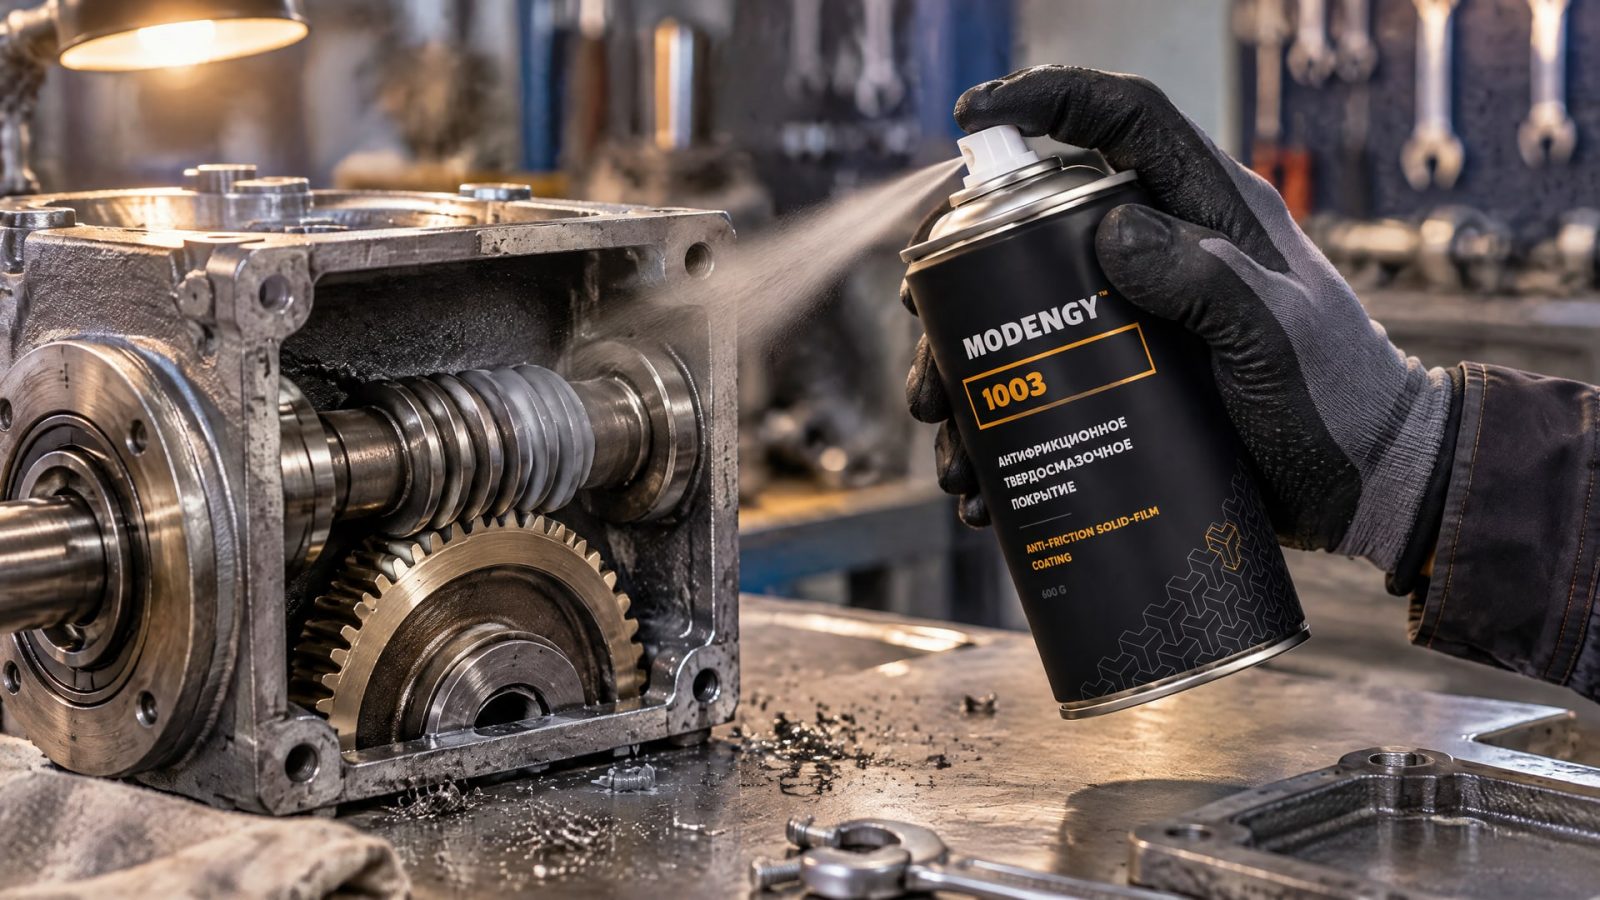
При этом толщина не должна выбираться изолированно от геометрии передачи. Для абрадируемых сухих покрытий встречаются диапазоны 5–250 мкм, а особенно 15–80 мкм; такие решения относятся к задачам, где после приработки требуется минимальный зазор, и не должны автоматически переноситься на точные посадки.
Если проблема узла связана с низким КПД червячного редуктора и трением, вызванным малым током потребления, важно отдельно оценить режимы работы, геометрию и требования к поверхности. Для такого сценария в производственной практике применяют твердосмазочное покрытие MODENGY 1003: оно полимеризуется при +170 °C за 20 минут или при +20 °C за 720 минут, формируя тонкий прочный слой. Толщина покрытия в этом случае должна задаваться по документации на конкретный узел и согласовываться с посадочными размерами.
При холодном пуске, фреттинге или воздействии моющих сред нельзя исходить только из общей толщины пленки. Нужно проверить, отвечает ли состав условиям применения, и определить, какие поверхности защищают. Для точных сопряжений также важно предусмотреть допуск на слой: даже если покрытие решает задачу трения, оно не должно незапланированно менять размеры деталей.
Для червячного редуктора в техническом задании указывают целевую толщину покрытия, размер детали после обработки и состояние, в котором проверяют посадку. Если предусмотрены несколько режимов полимеризации, процесс выбирают с учетом возможностей производства и требований к детали. Режим +170 °C за 20 минут и режим +20 °C за 720 минут нельзя считать взаимозаменяемыми без учета технологической документации и требований изделия.
Как заложить твердосмазочное покрытие в допуски
Покрытие следует включать в размерную цепь еще на этапе проектирования.
Технические материалы прямо советуют закладывать допуски в деталь, а не пытаться компенсировать их подбором покрытия после изготовления. Это особенно важно для tight tolerances: пленка меняет размеры поверхностей, и даже подходящий по трибологическим свойствам состав может оказаться неприемлемым для посадки.
В чертеже или техническом задании фиксируют целевую толщину, поверхности нанесения и размер, который должен получиться после обработки. Если после нанесения предусмотрена механическая доводка, задают состояние поверхности, для которого контролируют конечный размер. Пример спецификации с толщиной 0,01 ± 0,003 мм и последующей доводкой до 0,005 ± 0,002 мм показывает, что требования до и после операции могут быть разными.
Для отдельных материалов допускается нарастание покрытия 0,0002–0,0003 дюйма, или приблизительно 5,08–7,62 мкм, без помех посадке. Это не универсальный допуск для любой детали: применимость значения подтверждают для конкретной геометрии и сопряжения. Если размер детали уже находится у границы допуска, нельзя считать, что слой не повлияет на посадку.
Перед выпуском документации инженеру и технологу стоит сверить:
исходные размеры детали и допустимые отклонения;
толщину покрытия на каждой функциональной поверхности;
итоговый зазор или натяг после нанесения;
влияние покрытия на отверстия и наружные диаметры;
метод контроля толщины и готовой геометрии.
Такой подход помогает отделить требование к покрытию от требования к детали. В результате закупщик может сверить спецификацию материала с чертежом, а производство и контроль получают однозначные критерии приемки. Для точного сопряжения важны не «средняя» толщина из общего описания, а заданный диапазон и подтвержденный размер готовой детали.
Часто задаваемые вопросы
Какая толщина антифрикционного покрытия считается нормальной?
Единого значения нет. Для нагрузочных применений часто указывают 10–20 мкм, но в спецификациях встречаются диапазоны от 0,0002 до 0,0015 дюйма, то есть приблизительно от 5 до 38,1 мкм. Выбор зависит от материала, узла, посадки и требований документации на покрытие.
Как твердосмазочное покрытие влияет на допуски?
Пленка увеличивает наружные размеры и уменьшает внутренние. Для идеализированной цилиндрической геометрии слой толщиной t меняет диаметр на 2t. Поэтому размер сопряжения рассчитывают с учетом покрытия на каждой поверхности, а допуски задают до нанесения, не после изготовления детали.
Окунание дает более толстый слой, чем распыление?
Не обязательно. Окунание, распыление и нанесение кистью сами по себе не определяют конечную толщину. На нее влияют состав, число слоев, сушка или отверждение и контроль процесса. В технической документации встречается диапазон нанесения 0,0003–0,0007 дюйма, но его применимость зависит от конкретного материала.
Чем измеряют толщину сухой пленки?
Для контроля используют магнитно-индукционные и вихретоковые толщиномеры. В зависимости от задачи и спецификации применяют ASTM D7091 или EN ISO 1463. Дополнительно проверяют конечные посадочные размеры: измерение толщины пленки не заменяет контроль геометрии готовой детали.
Заключение
Толщина антифрикционного покрытия напрямую влияет на посадочные размеры, поэтому ее задают вместе с допусками и проверяют на готовой детали. Для многих нагрузочных применений ориентир составляет 10–20 мкм, однако требования конкретной спецификации могут отличаться. Способ нанесения не заменяет расчета размерной цепи и контроля результата.
Следующий шаг для инженера - указать в чертеже целевую толщину, поверхности нанесения, размер после покрытия и метод контроля. Затем сверить эти требования с документацией на выбранный материал и согласовать технологию нанесения до запуска партии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как повысить КПД червячного редуктора с помощью антифрикционных покрытий, снизить пусковое сопротивление и оптимизировать работу привода.
Узнайте, как эффективно очистить пищевое антипригарное покрытие от теста и муки, сохраняя его свойства и продлевая срок службы.
Узнайте, как глицерин влияет на твердосмазочные покрытия и как выбрать подходящее решение для пищевого производства.