
Защита продукта смазка: как смазать упаковочное оборудование без риска загрязнения
При смазывании упаковочного и фасовочного оборудования возникает парадокс: чтобы линия работала надежно, нужна смазка, но смазка не должна попасть в продукт. Решение лежит в правильном выборе материала и технике его нанесения. Не всякая смазка, названная «пищевой», подходит для упаковки - ключевой критерий отбора это регистрация по стандартам NSF H1 или ISO 21469, которые подтверждают пригодность для случайного контакта с продуктом и самой упаковкой. Инженеры и закупщики должны понимать разницу между этими стандартами и знать, как подобрать смазку под конкретный узел оборудования, чтобы избежать загрязнения и штрафов от контролирующих органов. Статья рассказывает о правилах выбора, нанесения и контроля смазочных материалов на фасовочных, упаковочных и запечатывающих линиях.
Что такое пищевая смазка и почему NSF H1 - это не просто маркировка
Термин «пищевая смазка» часто смешивают с любым материалом, подходящим для пищевого оборудования.
На самом деле это узкая категория, определенная международными стандартами. NSF H1 - это регистрационная категория для смазок, которые могут вступить в случайный контакт с продуктом или упаковкой. Ключевое слово здесь «случайный»: это капли при переливе, брызги, контакт деталей со щелями и микромиграция через упаковочные элементы, а не намеренное нанесение на сам продукт.
NSF H1 не означает, что смазка съедобна или безопасна в неограниченном количестве. Регистрация проверяет, что ингредиенты соответствуют допуском FDA 21 CFR 178.3570 - перечню веществ, которые при случайном попадании в пищу не создают риск для здоровья. Это точный список: синтетические базовые масла, определенные загустители (литий, полиочищенные полиуретаны), допущенные присадки и никаких опасных элементов.
H1 регистрация выдается NSF International после лабораторных испытаний состава смазки. Документ подтверждает, что материал может использоваться в зоне потенциального контакта с пищей. Однако сама регистрация не проверяет условия производства смазки, ее хранение, упаковку или то, как ее будут применять на конкретной линии. Эту функцию берет на себя ISO 21469.
Отличие ISO 21469 от простой H1-регистрации: что проверяет и почему это важно для упаковки
ISO 21469 - международный стандарт гигиены для смазок, который может использоваться в пищевой, фармацевтической и смежных отраслях.
В отличие от NSF H1, это не просто регистрация по составу, а полная система управления гигиеной по всей цепочке: от формулировки до упаковки, хранения, транспортировки и применения.
ISO 21469 охватывает:
Рецептуру и состав - проверка ингредиентов на пригодность, как и в H1.
Производственный контроль - аудит цеха, где производится смазка, включая чистоту оборудования, правильность смешивания и анализ готового продукта.
Упаковка и хранение - требования к материалам упаковки, условиям температуры и влажности, чтобы смазка не окислялась и не загрязнялась.
Документирование и отслеживание - партии должны быть прослеживаемы, со скриптами анализа и сертификатами качества.
Гигиена при обращении - инструкции для конечного пользователя по чистым условиям при открытии, хранении и применении смазки на оборудовании.
Для упаковочного оборудования это означает, что ISO 21469-сертифицированная смазка не только безопасна по составу, но и упакована и доставлена способом, исключающим загрязнение. Это особенно важно, если линия фасует высокочувствительные продукты (молочные, детские продукты, лекарства).
На практике разница видна при аудитах. Инспектор пищевой безопасности, приходя на производство, может попросить не только спецификацию смазки, но и сертификат ISO 21469 с датой переаудита, результаты анализа загрязнений на конкретной партии и логи условий хранения смазки на складе завода. Простая H1-регистрация такого подтверждения дать не может.
Как выбрать смазку под конкретный узел упаковочного оборудования
Упаковочная линия состоит из десятков узлов, каждый требует свой расход и режим смазывания.
Выбор смазки - это не вопрос «какая пищевая смазка вообще», а процесс подбора под параметры узла.
Типовые узлы и их требования
Для направляющих, ролей и конвейерных лент обычно используют пластичные смазки класса NLGI 1 или 2 с базовым минеральным маслом и литиевым загустителем. Эти узлы работают при умеренных температурах (до +80…+120 °C) и требуют смазку, которая не вытекает и не высыхает годами. При выборе смотрят на вязкость базового масла: обычно используют ISO VG 32 или 46 для холодных условий и ISO VG 68 для горячих участков.
Для наполнителей, фасовочных головок и запечатывающего оборудования, которые нагреваются до +150…+260 °C, нужна смазка с высокой температурной стабильностью. Здесь требуется либо полиочищенная пластичная смазка, либо синтетическое масло на основе полиальфаолефинов (ПАО). При частом контакте с горячим металлом и возможности попадания капель смазки в упаковку выбирают составы с допуском NSF H1, усиленной антиокислительной защитой и сниженной летучестью.
Для гидросистем упаковочного оборудования (прессы, подъемники, привода) используют гидравлические масла ISO VG 46 или 68 с пищевым допуском. Такие масла должны иметь низкую пену, стабильную вязкость и хорошую антиржавейну защиту, но при этом - отсутствие токсичных присадок.
Для цепей и зубчатых передач часто применяют специализированные цепные смазки, которые держатся на звеньях и не разбрасываются. Такие смазки работают при высоких скоростях и температурах, поэтому к вязкости и стабильности требования строгие.
Критерии подбора по условиям работы
При выборе смазки проверяют:
Температурный диапазон узла - верхняя и нижняя границы, при которых смазка не должна вытечь, не высохнуть и не потерять вязкость. Типовые значения для упаковки: рабочий диапазон от -10…0 °C до +80…+260 °C в зависимости от узла.
Скорость движения - при высоких скоростях (более 500 об/мин) смазка должна быть более жидкой, чтобы не вызывать трение и перегрева.
Режим очистки - если линия регулярно промывается водой и моющими щелочными растворами (что типично для пищевых производств), смазка должна быть устойчива к вымыванию и не разбухать от влаги.
Возможность контакта с продуктом - если узел расположен близко к разливу или фасовке, нужна обязательно H1-смазка; если узел полностью отделен от продукта (например, привод, находящийся снаружи корпуса), можно использовать техническую смазку.
Техника нанесения смазки, чтобы она не попала в продукт
Выбор правильной смазки - это половина успеха.
Вторая половина - это правильное нанесение. На упаковочных линиях смазку часто наносят вручную либо через централизованные системы подачи. В обоих случаях есть критические моменты, где риск загрязнения продукта максимален.
Принцип минимально достаточной подачи
Главное правило: смазка должна наноситься в количестве, достаточном для защиты поверхности, но не избыточном. Перезаливка - частая причина попадания смазки в зону продукта. Капля смазки, которая не войдет в контакт трения, просто стечет вниз и может попасть на конвейер или упаковку. На практике это означает: лучше смазать подшипник два раза в месяц по несколько грамм, чем один раз в месяц залить полулитровый шприц.
Для пластичной смазки объем одного нанесения обычно составляет несколько грамм (1-5 г) в зависимости от размера узла. Руководство оборудования часто указывает это, но если нет - можно ориентироваться по диаметру подшипника: для подшипника диаметром 20 мм достаточно смазки, покрывающей его поверхность тонкой пленкой толщиной 0.1-0.2 мм.
Для масел используют капельные или фитильные системы подачи, которые дозируют расход автоматически. Централизованные системы смазки с давлением и таймером обеспечивают точную дозировку и предотвращают как недостаток, так и избыток смазки.
Место и способ нанесения
Смазку наносят только на движущиеся части, поглощая ее в уплотнениях и зазорах, где она циркулирует между поверхностями трения. Наносить смазку на неподвижные элементы или внешние поверхности непосредственно над продуктом недопустимо.
Для узлов с открытыми подшипниками (например, ролей конвейера) смазку наносят в боковые зазоры или через специальные смазочные ниппели, расположенные сбоку или снизу. Таким образом смазка попадает внутрь подшипника, а не на верхнюю поверхность, где ее может вымыть водой или захватить продукт.
Для цепей смазку наносят на пазы и звенья, не на верхнюю часть цепи, чтобы избежать переноса смазки на упаковку при ее контакте с цепью.
Контроль утечек и уплотнения
Даже при правильном нанесении смазка может протечь через микротрещины, зазоры в сальниках или из-за неправильно установленных уплотнений. На упаковочном оборудовании важно регулярно проверять состояние сальников подшипников и убедиться, что они плотно прилегают к валу.
Если из подшипника капает смазка, нужно не увеличивать подачу, а проверить сальник: возможно, он изношен и требует замены. Эта одна капля смазки может испортить партию упаковки.
Для критичных узлов (особенно на фасовочных головках и печах для запечатывания) используют герметичные подшипниковые узлы, которые не требуют периодической смазки. Хотя они дороже, на долгосроке они экономят затраты на переделку продукции и риск штрафов.
Защита от влияния санитарных процедур: выбор смазки, устойчивой к мойке
На пищевых предприятиях упаковочное оборудование регулярно моют и дезинфицируют.
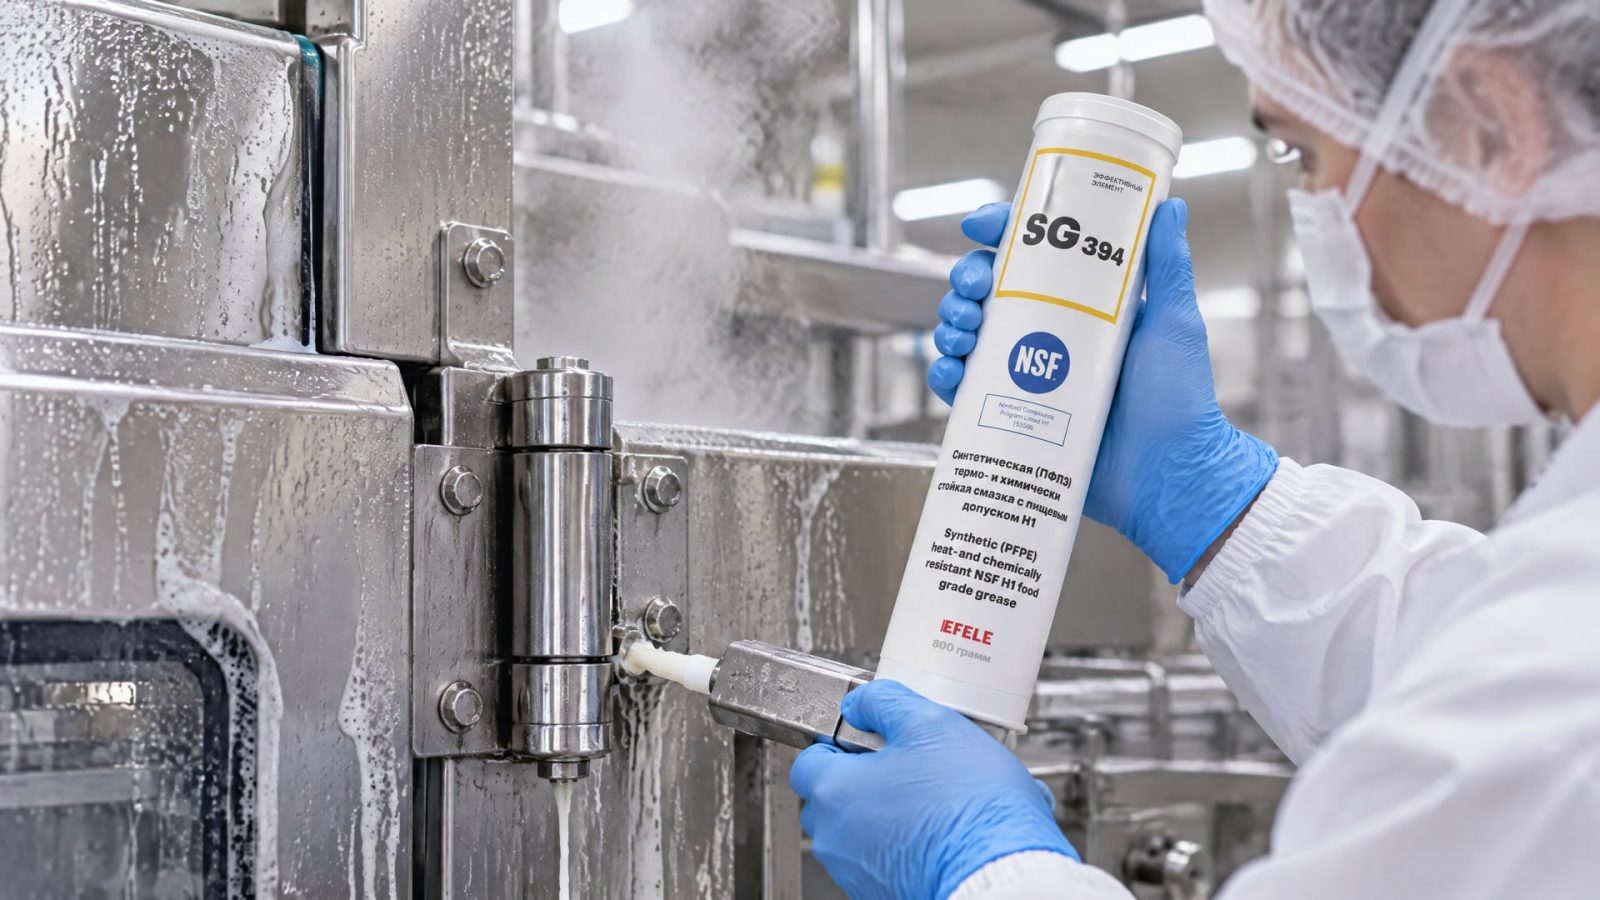
При этом используют горячую воду (до +60…+80 °C), щелочные растворы (pH 9-14) для удаления жиров и кислотные моющие средства (pH 2-4) для удаления минеральных отложений. Простая смазка в таких условиях быстро смывается, разбухает или теряет адгезию к поверхности металла.
Требования к смазке в условиях мойки
Смазка должна быть устойчива к воде и не разбухать при контакте с жидкостью. Это достигается правильным выбором базового масла и загустителя. Минеральные масла с минеральными или литиевыми загустителями менее устойчивы к воде, чем синтетические масла на основе ПАО или сложных эфиров с специальными загустителями (полиочищенные полиуретаны, комплексные литиевые).
Смазка также должна остаться на месте контакта даже при воздействии щелочи или кислоты. Для этого важна адгезия - способность смазки прилипать к металлической поверхности и не отделяться при смывании. Хорошая адгезия означает, что после мойки тонкий слой защитной смазки остается на поверхности и предотвращает коррозию до следующей смазки.
Практический подход к выбору
На линиях с частой мойкой рекомендуют использовать смазки, специально сформулированные для пищевого оборудования, которое подвергается санитарной обработке. Такие смазки содержат ингредиенты, которые удерживаются на поверхности и обеспечивают гидрофобные свойства (отталкивание воды). Вязкость базового масла обычно выше (ISO VG 46-68 вместо VG 32), а загуститель подбирается с расчетом на остаточную прочность пленки при циклических мойках.
В печах для запечатывания, где температура достигает +200…+260 °C и одновременно возможна попадание влаги из продукта (например, пара из упаковки), смазка должна быть особенно стойкой. Для таких узлов выбирают смазку, которая сочетает высокую температурную стабильность и химическую стойкость к кислотам, щелочам и воде одновременно. EFELE SG-394 (термо-химстойкая, NSF H1) используется на печах и запаечном оборудовании, где требуется выдержать температуры до +260 °C и одновременно сохранить защиту при мойке горячей щелочью.
Сертификаты, документация и проверка соответствия стандартам
Перед закупкой смазки или при проверке существующей закупки нужно требовать у поставщика необходимые документы.
Что запросить у поставщика
Основные документы:
Сертификат NSF H1 - копия свидетельства регистрации в NSF International. Должны быть указаны: название смазки, дата регистрации, срок действия, допущенные применения (processing equipment, packaging machinery и т.д.).
Сертификат ISO 21469 - если это предусмотрено контрактом. Указывает на более строгий контроль гигиены. Обычно имеет дату последней переаудита.
Спецификация (паспорт, TDS, техлист) - описание характеристик: вязкость, NLGI-класс, температурный диапазон, цвет, запах. Должны быть указаны методы испытания (ASTM, DIN, ISO).
Отчет анализа (CoA, Certificate of Analysis) - для каждой партии или периодически (обычно ежегодно). Подтверждает, что конкретная партия соответствует спецификации: вязкость, температура каплепадения, водостойкость, окисляемость.
Свидетельство об отсутствии вредных примесей - особенно важно для аллергенов, тяжелых металлов и микробиологических загрязнений (если это требуется у поставщика).
Практика проверки при получении
Когда смазка поступает на склад, полезно проверить:
Маркировку упаковки - должна быть информация о допусках (NSF H1 логотип или текст ISO 21469), дата производства, срок годности.
Целостность упаковки - контейнер не должен иметь видимых повреждений, утечек или следов вскрытия.
Внешний вид - цвет, запах, консистенция должны соответствовать спецификации. Если смазка расслоилась, потемнела или пахнет посторонним, это признак окисления или загрязнения при хранении.
При необходимости (для критичных узлов или при массовых замечаниях от инспекторов) можно заказать лабораторный анализ образца смазки на вязкость, кислотность и водостойкость. Это стоит 5-10 тыс. рублей за анализ, но может спасти от дорогостоящего брака.
Частые вопросы и ошибки при выборе смазки для упаковочного оборудования
Можно ли использовать одну и ту же смазку для всех узлов упаковочной линии?
Нет. Каждый узел работает в разных условиях температуры, скорости и нагрузки. Подшипник, вращающийся на конвейере при +20 °C и 100 об/мин, требует совсем другую смазку, чем наполнитель при +200 °C и 1000 об/мин. На практике на типовой упаковочной линии используют 2-4 типа смазок: мягкую для зон с быстрым обслуживанием, твердую для герметичных узлов, масло для гидросистемы и специальную - для печей. Попытка свести все к одному продукту приведет либо к частым отказам из-за неправильного вязкостного класса, либо к перерасходу дорогостоящего материала.
Допуск H1 гарантирует безопасность для пищи при любом количестве смазки?
Нет. H1 означает, что при случайном контакте в малых количествах (доли грамма, микроколичества) смазка безопасна. Но если вся емкость смазки попадет в продукт, это уже не «случайный контакт», а загрязнение, и допуск H1 не приложим. Поэтому минимально достаточная подача и герметичность узлов остаются обязательными условиями, а не чем-то, на что можно не обращать внимание при наличии допуска.
ISO 21469 лучше, чем просто H1? Всегда ли нужно выбирать ISO 21469?
ISO 21469 строже и предусмотрена для более чувствительных применений (молочное производство, детские товары, фармацевтика). Для типовой упаковки сухих продуктов, напитков и неживых товаров NSF H1 обычно достаточен. Однако при частых проверках пищевой инспекции или жестких требованиях заказчика ISO 21469 дает дополнительное подтверждение серьезности производителя и соответствия гигиене. Выбор зависит от специфики продукта и требований покупателя.
Какого срока годности придерживаться для смазки с пищевым допуском?
Обычно это 3-5 лет при хранении в закрытой упаковке в сухом месте при температуре +5…+25 °C. Открытая упаковка должна использоваться в течение 6-12 месяцев, так как начинается контакт с воздухом и влагой. На спецификации (TDS) указывается точный срок. При хранении на фасовочном цехе с частыми перепадами температуры срок может сократиться. Если смазка хранилась во влажном или горячем помещении, перед использованием стоит проверить цвет и запах: потемнение или кислый запах означают окисление, и такую смазку нужно переделать.
Может ли смазка быть H1, но при этом не подходить для конкретного оборудования?
Да. H1 гарантирует только безопасность при случайном контакте с пищей, а не соответствие техническим параметрам. Смазка может быть H1, но иметь вязкость, которая слишком высока для быстрого подшипника (приведет к перегреву), или слишком мягка для жесткой ноги цепи (смазка выдавится и не защитит звенья). Перед закупкой нужно сверить техпараметры смазки (вязкость, NLGI, температурный диапазон) с требованиями оборудования или рекомендациями производителя.
Если я вижу капельку смазки на упаковке, это означает, что произойдет отравление?
Нет. Капля H1-смазки на упаковке - это косметический дефект, а не угроза здоровью. H1-смазка формулируется так, чтобы при случайном контакте не создавать риск. Однако такой дефект при проверке инспектором считается нарушением стандартов гигиены на производстве и может привести к замечаниям. Поэтому целью является ноль видимых капель смазки на продукте или упаковке, а не борьба с токсичностью.
Часто задаваемые вопросы
Что означает NSF H1 и почему это важно для упаковочного оборудования?
NSF H1 - это регистрационная категория для смазок, разрешенных при случайном контакте с пищей. На упаковочной линии такой контакт вероятен из-за капель, брызг и миграции смазки через микщели. H1-регистрация гарантирует, что ингредиенты смазки соответствуют FDA 21 CFR 178.3570 и безопасны при случайном попадании в пищу малых количеств. Без H1 любое попадание смазки на продукт рассматривается как нарушение гигиены.
В чем разница между NSF H1 и ISO 21469?
NSF H1 проверяет только состав смазки на соответствие допускаемым ингредиентам. ISO 21469 - это более широкий стандарт гигиены, который охватывает весь процесс: рецептуру, производство, упаковку, хранение и применение. ISO 21469 требует переаудитов производителя и подтверждения гигиены на каждом этапе, что делает его более строгим. Для типовой упаковки H1 обычно достаточен, но для молочного производства, фармацевтики или детских товаров может быть требуем именно ISO 21469.
Как часто нужно смазывать узлы упаковочного оборудования?
Это зависит от типа узла, типа смазки и режима работы оборудования. На практике пластичные смазки вносятся раз в 1-3 месяца в объеме 1-5 грамм, в зависимости от диаметра подшипника. Масла подаются непрерывно через фитильные или капельные системы, которые автоматически дозируют расход. Производитель оборудования обычно указывает график в инструкции. Важнее чем частота - соблюдение минимально достаточного объема и контроль утечек.
Почему смазка смывается при горячей мойке и как выбрать устойчивую?
Обычная смазка на минеральной основе с минеральным загустителем гидрофильна - легко смывается горячей водой и может разбухать при контакте с щелочью. Для стойкости выбирают смазки на синтетической базе (ПАО, сложные эфиры) с загустителями, обеспечивающими адгезию к металлу (полиочищенные полиуретаны, комплексные литиевые). Кроме того, важна более высокая вязкость базового масла (ISO VG 46-68 вместо VG 32) и специальные противоэмульсионные присадки.
Можно ли использовать обычную техническую смазку в местах, где нет контакта с продуктом?
Да. Если узел полностью герметичен и исключен контакт смазки с продуктом (например, привод, находящийся снаружи корпуса, или герметичные редукторы), то там можно применять обычную техническую смазку без пищевого допуска. Это экономит затраты. Однако при модернизации или перестановке оборудования нужно убедиться, что контакт действительно исключен, иначе при первой неисправности возможна утечка смазки на продукт.
Заключение
Защита продукта от смазки на упаковочной линии - это не одна мера, а система из правильного выбора материала, техники нанесения и контроля. Ключевые шаги: во-первых, требовать от поставщика смазку с гарантированным допуском NSF H1 или ISO 21469 (в зависимости от требований), во-вторых, подбирать смазку под параметры конкретного узла (вязкость, NLGI, температурный диапазон), в-третьих, соблюдать принцип минимально достаточной подачи и контролировать утечки. Для линий, подвергаемых частой мойке горячей щелочью, выбирайте смазки с повышенной адгезией и водостойкостью. Запрашивайте у поставщика не только красивую маркировку, а реальные сертификаты и отчеты анализа. На практике многие инженеры и закупщики экономят на этом, а потом тратят в разы больше на переделку продукции и разбор с инспекцией. Следующий шаг - составить реестр всех узлов упаковочного оборудования с параметрами и требуемыми смазками, согласовать с производителем оборудования или консультантом по смазке, закупить достаточный запас на год и установить регулярную проверку по графику.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как безопасно удалить анаэробный герметик с резьбы, используя проверенные методы и инструменты для демонтажа.
Узнайте, чем смазать секатор, чтобы продлить срок службы инструмента и предотвратить ржавчину.
Узнайте, как правильный контроль СОЖ поможет снизить расход и увеличить срок службы металлообрабатывающих жидкостей.