
Твердосмазочные покрытия для поршней: роль экспресс-аудита цеха
Экспресс-аудит помогает определить, как на производстве хранят и применяют смазочные материалы, в каком состоянии находятся узлы и где нужны изменения. Для оценки используют четыре блока: проверку хранения и обращения со смазками, визуальный осмотр оборудования, лабораторный анализ проб и проверку соблюдения процедур на участке. Такой подход позволяет обосновать внедрение смазочных технологий, в том числе применение твердосмазочных покрытий для поршней.
Статья полезна инженерам, техническим специалистам и закупщикам, которые оценивают текущее смазочное хозяйство и готовят план улучшений. Разберем этапы аудита, показатели анализа масел, место покрытий в системе снижения трения и порядок выбора смазочных материалов для производственных узлов.
Что проверяет экспресс-аудит смазочных материалов на производстве
Аудит смазочных материалов на производстве нужен, чтобы увидеть фактическое состояние системы, а не только перечень закупаемой продукции.
Проверка охватывает четыре взаимосвязанных блока: хранение и обращение со смазками, визуальную оценку машин, анализ проб в лаборатории и соблюдение процедур на участке. Если ограничиться осмотром склада, останутся неоцененными состояние рабочих узлов и то, как персонал выполняет смазочные операции.
Для систематизации проверки используют ICML 55.1:2019. Стандарт охватывает 12 взаимосвязанных областей зрелой программы управления смазкой. Это позволяет рассматривать аудит не как разовую инвентаризацию, а как оценку процесса: от правил хранения до контроля состояния смазочного материала и организации работ.
Что включить в первичную проверку
Условия хранения смазок и порядок обращения с ними.
Наличие перечня продуктов и точек применения.
Идентификацию точек смазки на оборудовании.
Визуальные признаки правильного или неправильного смазывания.
Результаты лабораторных анализов и применяемые процедуры обслуживания.
Зоны риска перекрестного загрязнения и меры его предотвращения.
Перечень смазок должен содержать полное название продукта, место применения и норму расхода. Маркировка точек на оборудовании помогает персоналу соотнести узел с нужным материалом; для идентификации подходят ярлык, QR-код или другой понятный маркер. Если в производстве есть риск перекрестного загрязнения, его зоны и меры профилактики фиксируют отдельно.
Аудит можно строить по этапам: планирование, интервью, обход цеха, отбор масла, оценка результатов и отчет. Повторную оценку проводят примерно раз в 3 года, а между аудитами состояние системы контролируют регулярно. Такая периодичность не отменяет проверок после изменений в оборудовании, материалах или процедурах: их необходимость определяется задачами конкретного производства.
Как провести аудит смазочного хозяйства в цехе
Перед обходом определяют оборудование и процессы, которые войдут в проверку, собирают перечни смазок, точек применения и доступные результаты лабораторных анализов.
Для каждого узла важно понимать, какой продукт используют, как часто его добавляют или заменяют и какие требования предъявляет оборудование. Если информация разрознена, это уже затрудняет контроль и повышает вероятность ошибки при обслуживании.
Во время обхода сопоставляют документацию с практикой: проверяют маркировку точек, состояние мест хранения, способы выдачи и применения смазок. Интервью с персоналом помогает уточнить, как выполняются процедуры на участке и где возникают затруднения. Визуальный осмотр оборудования дополняет эти сведения, но не заменяет лабораторного анализа: внешний вид сам по себе не подтверждает, что масло соответствует требованиям.
От наблюдений к плану действий
Результаты удобно сводить в отчет с выявленными несоответствиями, зонами риска и приоритетами для дальнейшей проверки. В рамках подхода по ICML 55.1:2019 оценивают связанные области программы управления смазкой, а не только единичные точки. Число таких областей - 12, поэтому для практической работы полезно фиксировать, какие процессы уже контролируются, а какие требуют внимания.
По итогам обхода уточняют перечень смазок и точек применения, оформляют маркировку и проверяют, доступны ли персоналу действующие процедуры. Если выявлена необходимость изменить продукт или интервал обслуживания, решение принимают после проверки требований оборудования, совместимости и условий среды. Сам по себе факт аудита не обосновывает замену масла: сначала нужно установить, в чем именно состоит проблема и какими данными она подтверждается.
Экспресс-аудит не заканчивается передачей отчета. Выводы превращают в план: назначают ответственных, определяют порядок контроля и фиксируют, какие показатели подтвердят результат. Повторная оценка примерно раз в 3 года помогает проверить развитие программы управления смазкой; текущие наблюдения и анализы между аудитами показывают, сохраняется ли контроль на практике.
Какие анализы помогают оценить эффективность смазочных материалов
Эффективность смазочных материалов оценивают не по одному признаку, а по совокупности данных о состоянии масла, загрязнении и износе.
Типовые лабораторные проверки включают измерение вязкости, определение содержания воды, спектроскопию элементов, FTIR, кислотное число, оценку продуктов износа и феррографию. Подбор конкретных тестов зависит от типа жидкости, оборудования и задачи мониторинга.
Для контроля загрязненности масла и гидравлических жидкостей применяют ISO 4406:2021. Этот стандарт используют для оценки количества частиц в жидкости. Вязкостную классификацию индустриальных масел соотносят с системой ISO VG: она помогает сравнивать продукты по вязкости, но не заменяет проверку других требований к применению.
Как читать лабораторные результаты
ISO 14830-1 задает требования и рекомендации к анализу смазочных масел, гидравлических жидкостей, синтетических жидкостей и пластичных смазок. Анализ позволяет оценивать химические и физические свойства, а также присадочные характеристики материала в контексте заданных требований. Поэтому результат следует сопоставлять с требованиями оборудования и предыдущими данными по тому же узлу, если они доступны.
Для приоритетных масел в материалах по мониторингу состояния приводится интервал лабораторной проверки 60-90 дней. Его не следует автоматически переносить на все узлы: частота контроля зависит от критичности оборудования, режима эксплуатации и принятой программы наблюдений. Регулярный анализ помогает отслеживать изменения, но интерпретировать их нужно вместе с визуальным осмотром и проверкой процедур на месте.
Прозрачность масла не показывает его чистоту и не подтверждает пригодность к дальнейшей работе. Загрязнение частицами, вода, изменение вязкости, кислотное число и продукты износа требуют инструментальной оценки. Поэтому лабораторная проверка дополняет осмотр, а не подменяет его: только совмещение этих данных с условиями эксплуатации дает основу для решения о дальнейших действиях.
Твердосмазочные покрытия для поршней и других узлов трения
В парах трения «металл-металл» снижение трения и износа может потребовать не только подбора масла или пластичной смазки, но и изменения поверхности детали.
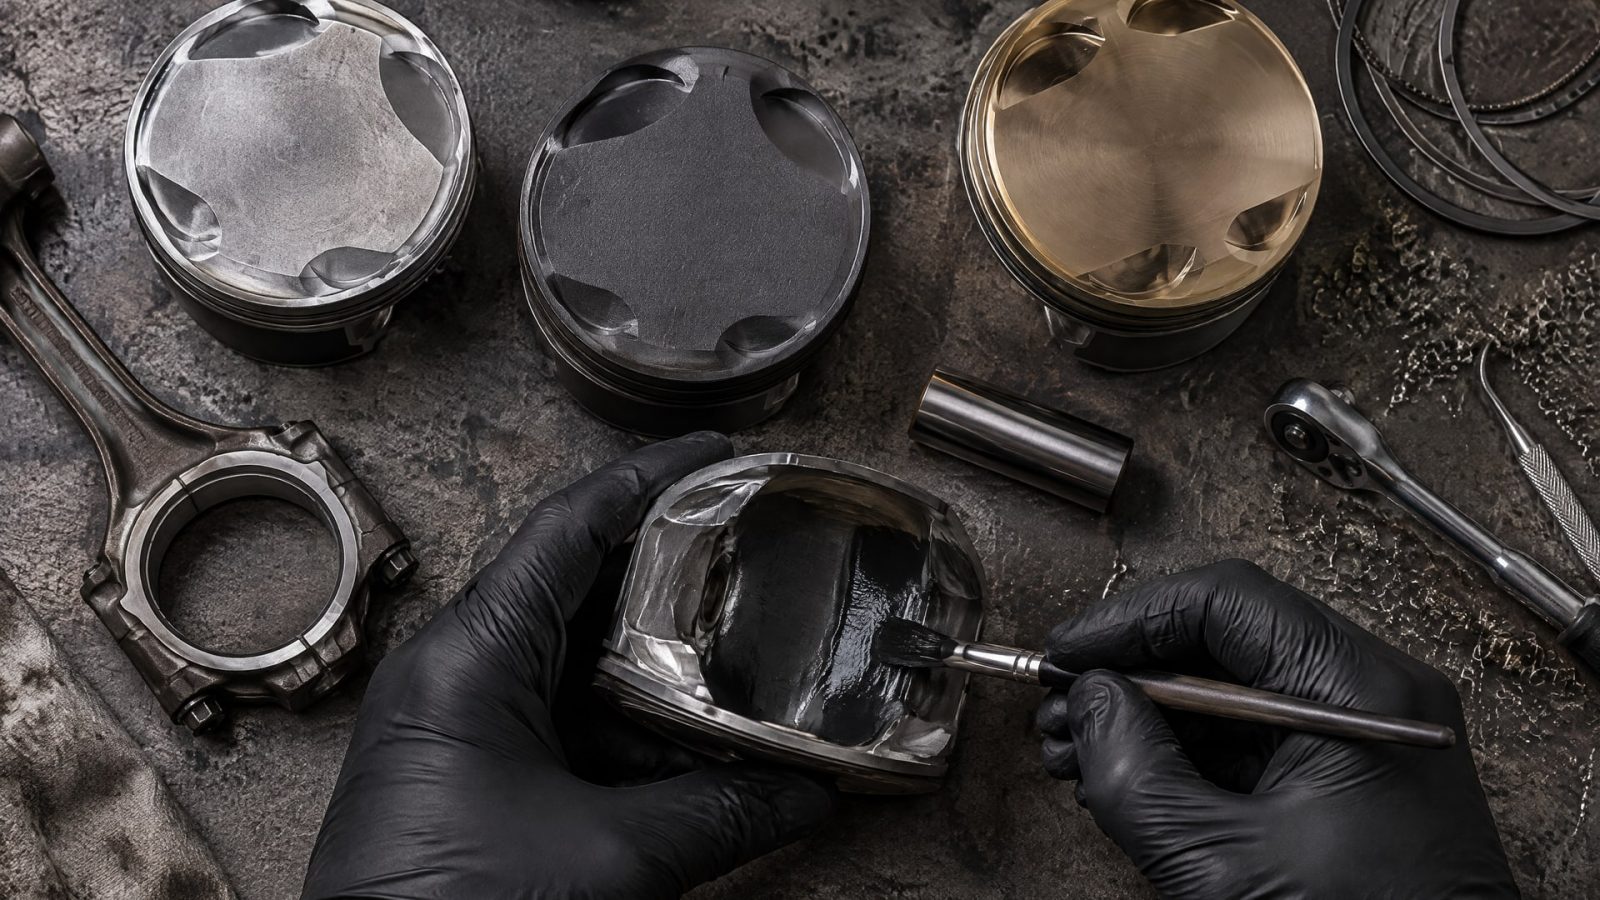
Твердосмазочные и другие трибологические покрытия применяют как часть конструкции узла. Для поршневых колец и сопряженных поверхностей в материалах описаны PVD- и CVD-покрытия, связанные с повышением ресурса пары трения.
Покрытие не следует считать универсальной заменой смазочного режима. Его задача - работать в составе трибологической системы, где учитывают взаимодействие поверхностей, условия движения и смазку. При выборе решения важно сначала определить характер износа и условия работы узла, а затем рассматривать покрытие как один из инструментов снижения трения.
Как связать покрытие с результатами аудита
Если на деталях обнаружены признаки износа, одних наблюдений недостаточно, чтобы сразу назначить покрытие. Нужно сопоставить состояние поверхности с режимом смазки, лабораторными результатами и процедурами обслуживания. Аудит помогает проверить, правильно ли выбраны и применяются смазочные материалы, а анализ узла - определить, может ли модификация поверхности решить установленную проблему.
Твердосмазочные покрытия для поршней уместно рассматривать при оценке поршневых пар трения и сопряженных элементов, для которых значимы снижение трения и повышение износостойкости. Решение должно опираться на требования конкретного узла и подтвержденные данные о его работе. Без такой проверки покрытие рискует стать отдельной мерой, не связанной с причиной износа.
В отчете аудита полезно разделять выводы по смазке и по поверхности детали. Для первого направления фиксируют продукт, точку применения и результаты анализа; для второго - узел, наблюдаемые признаки износа и основания для рассмотрения покрытия. Это помогает инженеру оценивать меры в комплексе, не подменяя одну технологию другой.
Как внедрить смазочные технологии и унифицировать ассортимент
Внедрение смазочных технологий в цехе начинается с текущей системы: где хранятся материалы, как обозначены точки, соблюдаются ли процедуры и что показывают анализы проб.
После этого можно определить, какие продукты соответствуют требованиям оборудования, а какие применения требуют дополнительной проверки. Сокращение ассортимента допустимо только после анализа классов продуктов, совместимости и условий эксплуатации.
Для сопоставления индустриальных масел используют классификацию ISO VG. Кроме вязкости, проверяют назначение материала, требования стандарта и условия среды. Для унификации ассортимент можно переводить в генерические категории, например R&O ISO 46, если это соответствует фактическим требованиям оборудования. Такая классификация помогает увидеть похожие применения, но не служит автоматическим разрешением заменить один продукт другим.
Реестр и контроль изменений
Единый реестр должен связывать продукт с конкретным узлом и порядком применения. В него включают полное название смазки, точку применения и норму расхода. На оборудовании обозначают точки смазки, а персоналу предоставляют доступ к актуальным процедурам. При наличии риска перекрестного загрязнения отдельно фиксируют зоны риска и меры предотвращения.
Для трансмиссии и ходовой части тракторной техники, где требуется высокая несущая способность и защита от износа, в линейке EFELE есть специализированные пластичные смазки для тяжелых условий эксплуатации. Подбор конкретного материала все равно сверяют с требованиями узла, условиями работы и совместимостью. Это особенно важно, если аудит выявил необходимость унифицировать ассортимент: сокращение числа позиций не должно опережать техническую проверку применений.
После внедрения изменений контролируют результаты через осмотр, лабораторный анализ и проверку процедур. Для анализа масел и жидкостей можно опираться на ISO 14830-1, а чистоту оценивать по ISO 4406:2021. Повторная оценка программы управления смазкой примерно раз в 3 года дополняет текущий мониторинг и позволяет проверить, закрепились ли изменения в работе цеха.
Часто задаваемые вопросы
Достаточно ли проверить склад, чтобы провести аудит смазочных материалов?
Нет. Аудит охватывает четыре блока: хранение и обращение со смазками, визуальную проверку оборудования, лабораторный анализ проб и соблюдение процедур на участке. Осмотр склада показывает только одну часть системы. Без проверки узлов и практики обслуживания нельзя оценить, соответствует ли фактическое применение смазок требованиям оборудования.
Можно ли определить пригодность масла по его прозрачности?
Нет. Внешний вид не заменяет лабораторную оценку. Для проверки используют, в частности, вязкость, содержание воды, спектроскопию элементов, FTIR, кислотное число и оценку продуктов износа. Загрязненность масла и гидравлических жидкостей оценивают с применением ISO 4406:2021, поэтому прозрачность сама по себе не подтверждает пригодность масла.
Твердосмазочное покрытие полностью заменяет смазку?
Нет. Трибологическое покрытие рассматривают как часть системы взаимодействия поверхностей, а не как универсальную замену смазочному режиму. Оно может снижать трение и повышать износостойкость, однако выбор решения зависит от конструкции узла, условий работы и выявленной причины износа. Поэтому покрытие оценивают вместе с данными аудита и состоянием смазки.
Как часто проверять масло в лаборатории?
Для приоритетных масел в материалах по мониторингу состояния приводится интервал 60-90 дней. Это ориентир, а не универсальная периодичность для любого узла. Частоту контроля соотносят с режимом работы оборудования и принятой программой мониторинга. Лабораторные результаты также сопоставляют с визуальным осмотром и тем, как на участке выполняют процедуры смазки.
Заключение
Экспресс-аудит показывает, как устроено смазочное хозяйство, где возникают риски и какие меры требуют проверки. Он помогает принять обоснованное решение о лабораторном мониторинге, унификации продуктов или рассмотрении твердосмазочных покрытий для поршней. Покрытие снижает трение и повышает износостойкость, но работает как элемент комплексного решения, а не замена правильно выбранной смазки.
Следующий шаг - собрать реестр смазок и точек применения, провести обход цеха и сопоставить наблюдения с результатами лабораторных анализов. После этого можно расставить приоритеты, назначить ответственных и проверить, какие изменения подтвердят эффективность смазочных технологий в конкретных узлах.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Антифрикционные покрытия двигателя и трансмиссии тяжелой техники снижают трение и износ, повышая ресурс узлов. Узнайте, как выбрать подходящее покрытие.
Узнайте, как правильно смазать сиденья автомобиля, чтобы устранить заедание и скрип, а также продлить срок службы механизмов.
Узнайте, чем смазать домкрат, чтобы защитить его от коррозии и обеспечить долгую и безотказную работу механизма.