
Цепное масло пищевое: выбор смазки для разных типов приводов
Цепные приводы в пищевой промышленности работают в особых условиях: рядом с открытым продуктом, под влиянием влажности, санитарной обработки и перепадов температур. Выбор правильной смазки - не просто вопрос надежности, но и безопасности. Смазка с допуском NSF H1 (предназначена для случайного контакта с пищей) остается единственным приемлемым вариантом в активных производственных зонах пищевых заводов, однако даже внутри этой категории существуют серьезные различия. Вязкость, тип базового масла, термостойкость и стойкость к смыванию напрямую влияют на долговечность цепи, интервалы переналадки и, в итоге, на экономику производства. В этой статье разберем, какие параметры критичны при выборе цепного масла с пищевым допуском, почему одна смазка подходит для обычного конвейера, а другая нужна для печных цепей, и как сверить спецификацию оборудования со свойствами смазки.
NSF H1: что это значит на практике
NSF H1 - это не просто маркетинговый термин, а регистрация в Национальном санитарном фонде США, подтверждающая, что каждый компонент смазки указан в FDA positive list (21 CFR 178.3750) и вписывается в жесткие ограничения.
Допускается только случайный, технически неизбежный контакт с пищей, при котором остаточное содержание смазки в готовом продукте не превышает 10 ppm (10 мг/кг). Это значит, что H1 - не лазейка для небрежной работы, а предел, до которого можно гарантировать безопасность.
На производстве часто путают H1 с другими категориями. NSF H2 - это смазка для непищевых зон (редукторы, электромоторы), где контакт с пищей полностью исключен; ее дешевле, но использовать ее в активной производственной зоне нельзя. NSF H3 (или 3H) - разделительные агенты для прямого контакта с едой, например для форм в кондитерском производстве; это совсем другой класс с иными требованиями к составу.
Многие закупщики приходят в магазин и просят "пищевую смазку" или "пищевое масло для цепей", не понимая, что без явного указания NSF H1 на этикетке и ссылки на регистрацию NSF это может быть совсем не то, что нужно. Проверяй не только слово "пищевая", но конкретно номер регистрации NSF и соответствие 21 CFR 178.3750.
Выбор вязкости для разных условий работы
Класс вязкости ISO VG определяет поведение смазки при прокачке через цепной привод и толщину защитной пленки между звеньями.
Выбор вязкости начинается с рабочей температуры и типа цепи.
Обычные конвейерные цепи: ISO VG 46–100
Для конвейерных цепей, работающих при температуре 15–40 °C (сортировка, упаковка, холодильные камеры), рекомендуется вязкость ISO VG 46–100. Масло этого класса легко проникает в шарниры цепи, смывается при санитарной мойке не мгновенно (что дает время на работу), но и не образует вязких наростов. При более высокой вязкости цепь начнет тянуть тяжелее, повысится нагрузка на привод; при более низкой - масло будет стекать слишком быстро, не образуя стабильной пленки.
На линиях фасовки и упаковки чаще берут именно ISO VG 46–100, потому что это баланс между текучестью и удержанием. Если конвейер работает на холоде (холодильные камеры при -5 °C и ниже), нужно проверить температуру размерзания (pour point): он должен быть ниже минимальной рабочей температуры цепи, иначе смазка загустеет и перестанет двигаться.
Высокотемпературные цепи: ISO VG 100–460
Для печных цепей, сушильных туннелей и конвейеров тепловой обработки, где температура достигает 200–250 °C, нужны более вязкие и термостойкие масла - ISO VG 150–460. При таких температурах обычное минеральное масло начнет окисляться, чадить и разлагаться; вязкость упадет, и цепь останется без защиты.
Для высокотемпературных цепных приводов используют синтетические основы: полиальфаолефины (PAO) или сложные полиэфиры (polyol ester). Эти материалы сохраняют вязкость и пленку при экстремальных температурах, не дымят и не образуют плотного нагара. Смазка для печных цепей должна выдерживать температуры до 200–230 °C и выше без потери рабочих свойств - это проверяется по flash point (температуре вспышки, обычно >260 °C для H1 синтетических масел).
Минеральная основа против синтетики: когда что выбирать
Большинство пищевых масел для конвейеров - на минеральной основе (обработанная нефть).
Они дешевле, хорошо смывают водой, имеют устойчивую вязкость при нормальных температурах и легко подходят под NSF H1. На холодильных линиях и линиях упаковки минеральное масло ISO VG 46–100 с допуском H1 - это стандартный выбор.
Синтетические масла (PAO, полиэфиры) появляются, когда минеральные перестают справляться. Для печей, сушилок и цепей в зонах тепловой обработки нужна синтетика, потому что:
вязкость держится при высоких температурах (не падает быстро, как у минерала);
не образует обильный нагар и дым (минеральное масло в печи дымит активно);
проникает в узкие зазоры лучше, несмотря на большую вязкость;
окисляется и стареет медленнее.
Однако синтетические H1 масла дороже; если цепь работает при 40–60 °C, переплачивать за синтетику нет смысла. Выбирай синтетику только для тех зон, где минеральная уже не держит параметры.
Водостойкость и адгезия: свойства, которые часто упускают
На производстве со влажной обработкой (мясо, рыба, молочные продукты) и частой санитарной мойкой цепь подвергается прямым струям воды.
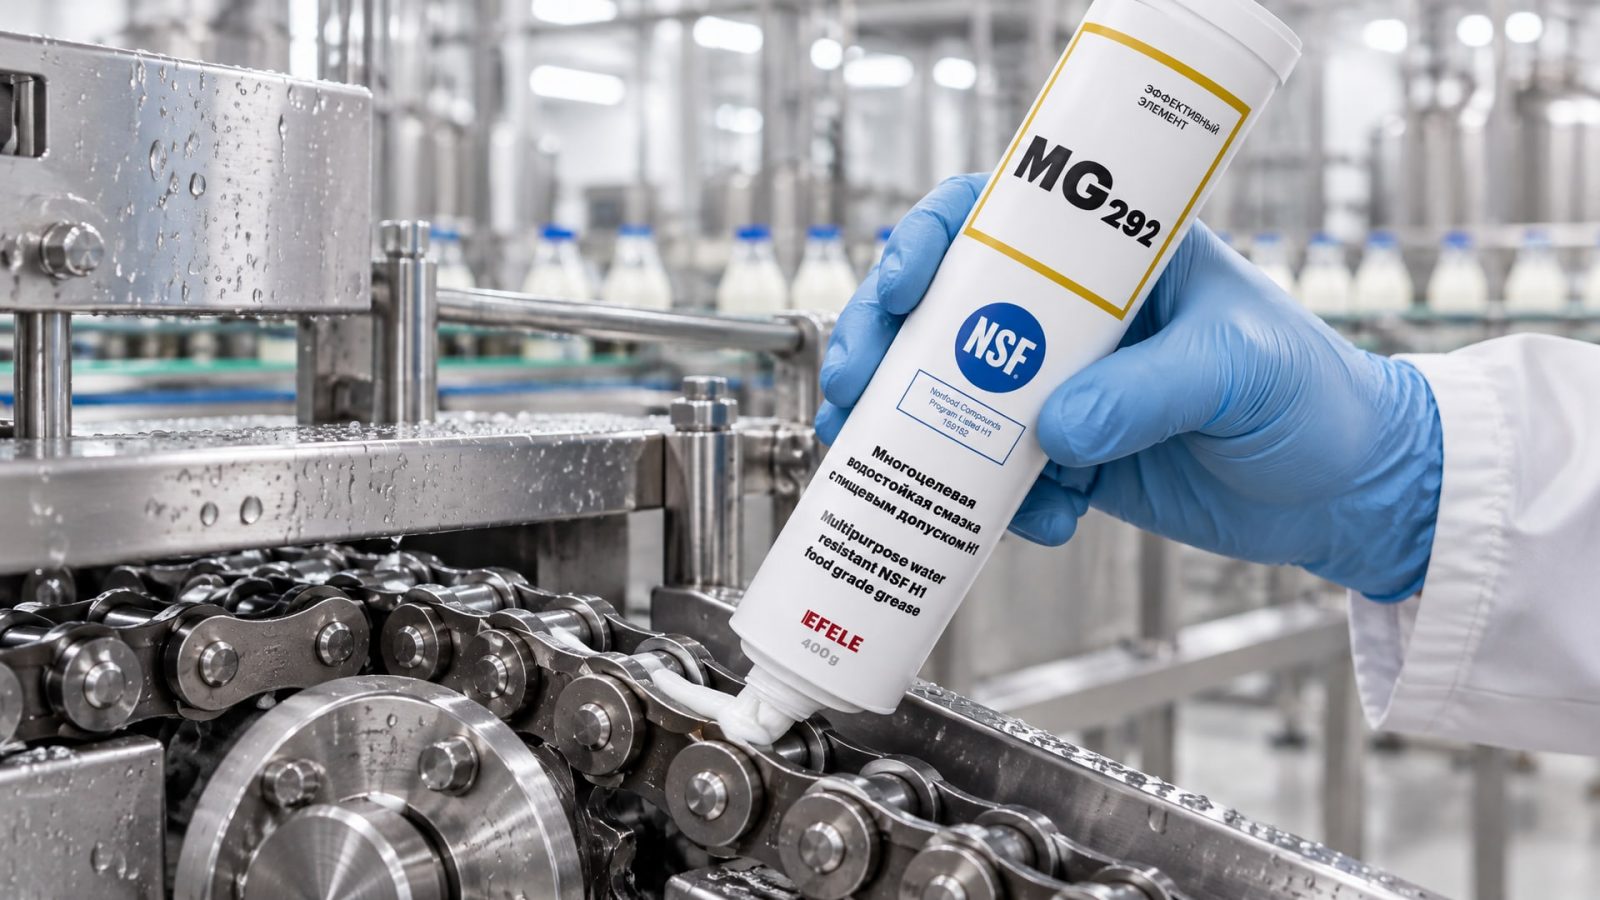
Если смазка просто "пищевая", но не водостойкая, она будет вымываться в течение нескольких часов работы. Цепь останется без защиты, начнется фреттинг (микропроскальзывание в шарнирах), ржавчина и износ металла.
Адгезия (прилипаемость) смазки к металлической цепи - это способность оставаться на поверхности несмотря на вибрацию, динамические нагрузки и мойку. Хорошая адгезия означает, что даже после обработки горячей водой достаточное количество смазки остается на цепи и защищает ее до следующего технического обслуживания.
В условиях повышенной влажности и прямого контакта с водой, например при частой мойке оборудования, требуется специальная водостойкая формулировка. EFELE MG-292 обладает отличной водостойкостью и пищевым допуском NSF H1, что делает ее оптимальным выбором для таких участков. Ее адгезия позволяет смазке удерживаться на цепи даже при высокотемпературной санитарной обработке, а остаток масла после мойки восстанавливает защиту быстрее, чем при использовании обычного масла.
Проверить водостойкость можно по техническому паспорту: ищи параметр "washout" или "water resistance". Если такого параметра нет - масло обычное, подойдет для сухих или влажных линий без прямого контакта с водой (например, сортировка, упаковка).
Высокотемпературные цепи: специальные требования
Для цепей печей, сушилок и конвейеров предпеки температурный диапазон работы может доходить до 200–250 °C.
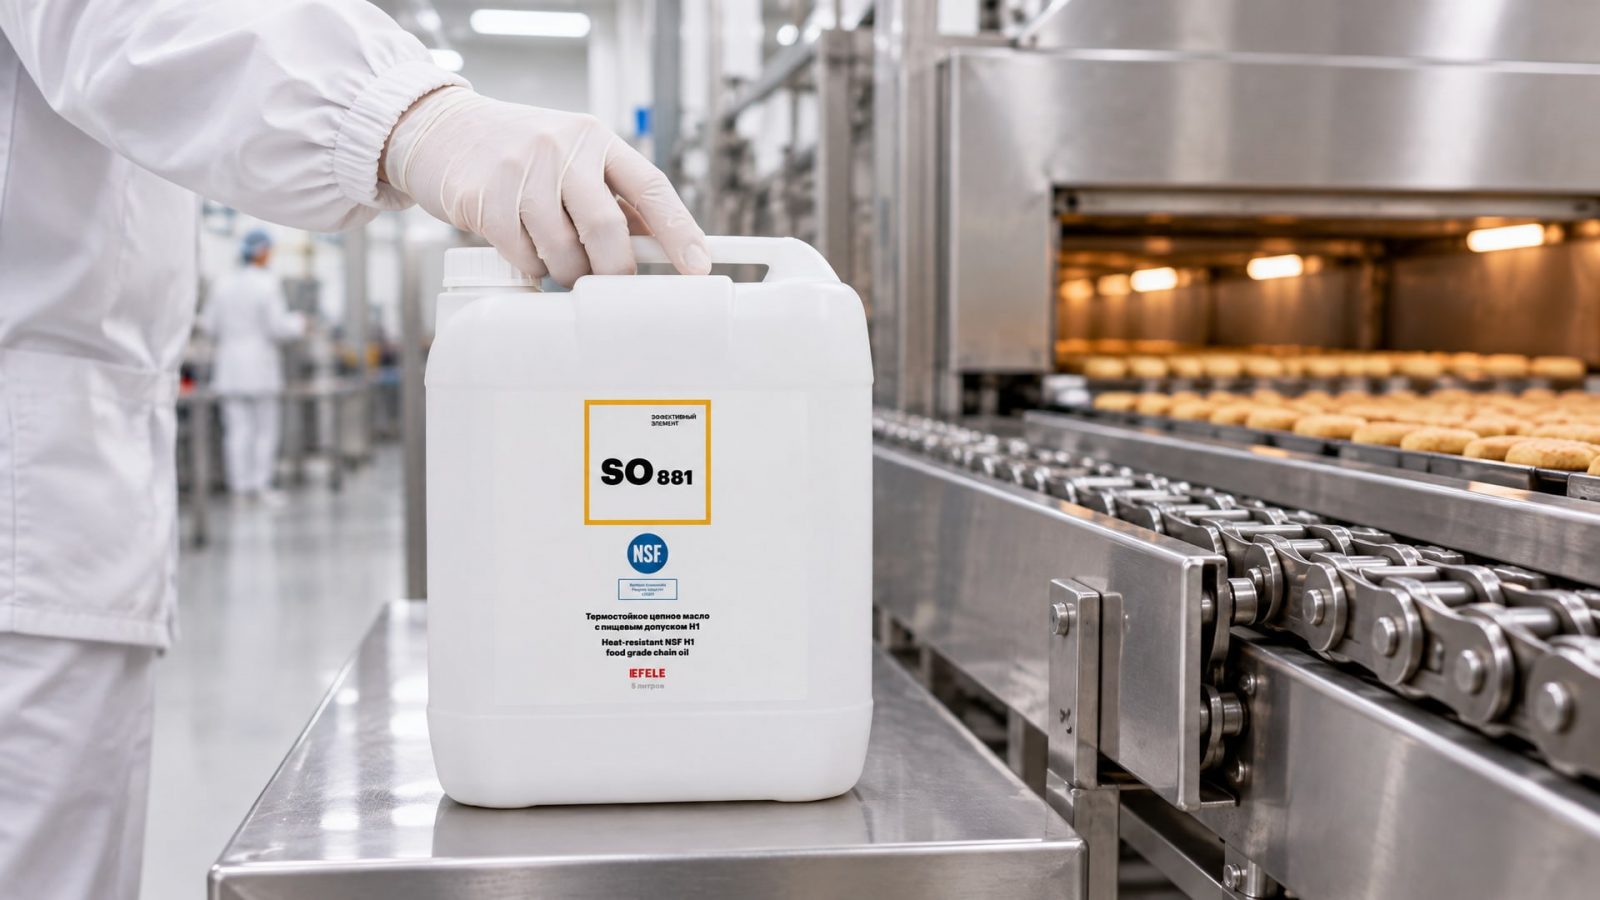
Обычное масло при таких условиях окисляется, теряет вязкость, начинает дымить и образовывать смолистый нагар, который забивает шарниры цепи.
Высокотемпературные H1 масла отличаются:
синтетической основой (PAO, полиэфиры), которая не разлагается при 200–230 °C;
более высокой вязкостью (ISO VG 220–460), чтобы пленка не тонела при нагреве;
пакетом присадок, подавляющих окисление, пенообразование и отложение нагара;
flash point выше 260 °C, что гарантирует безопасность даже если смазка на короткое время соприкоснется с горячей поверхностью печи.
Для высокотемпературных цепных приводов в пищевой промышленности, где требуется стабильность при температурах до +230 °C и допуск NSF H1, рекомендуется использовать EFELE SO-881 - термостойкое цепное масло, разработанное специально для такого применения.
Если неправильно выбрать масло для печной цепи (например, взять обычное ISO VG 46 вместо ISO VG 220), цепь будет пробуксовывать, вязкость упадет, и произойдет заклинивание или обрыв цепи. Это дорогой и опасный отказ.
Как выбрать смазку по типу нагрузки
Выбор цепного масла начинается с трех вопросов:
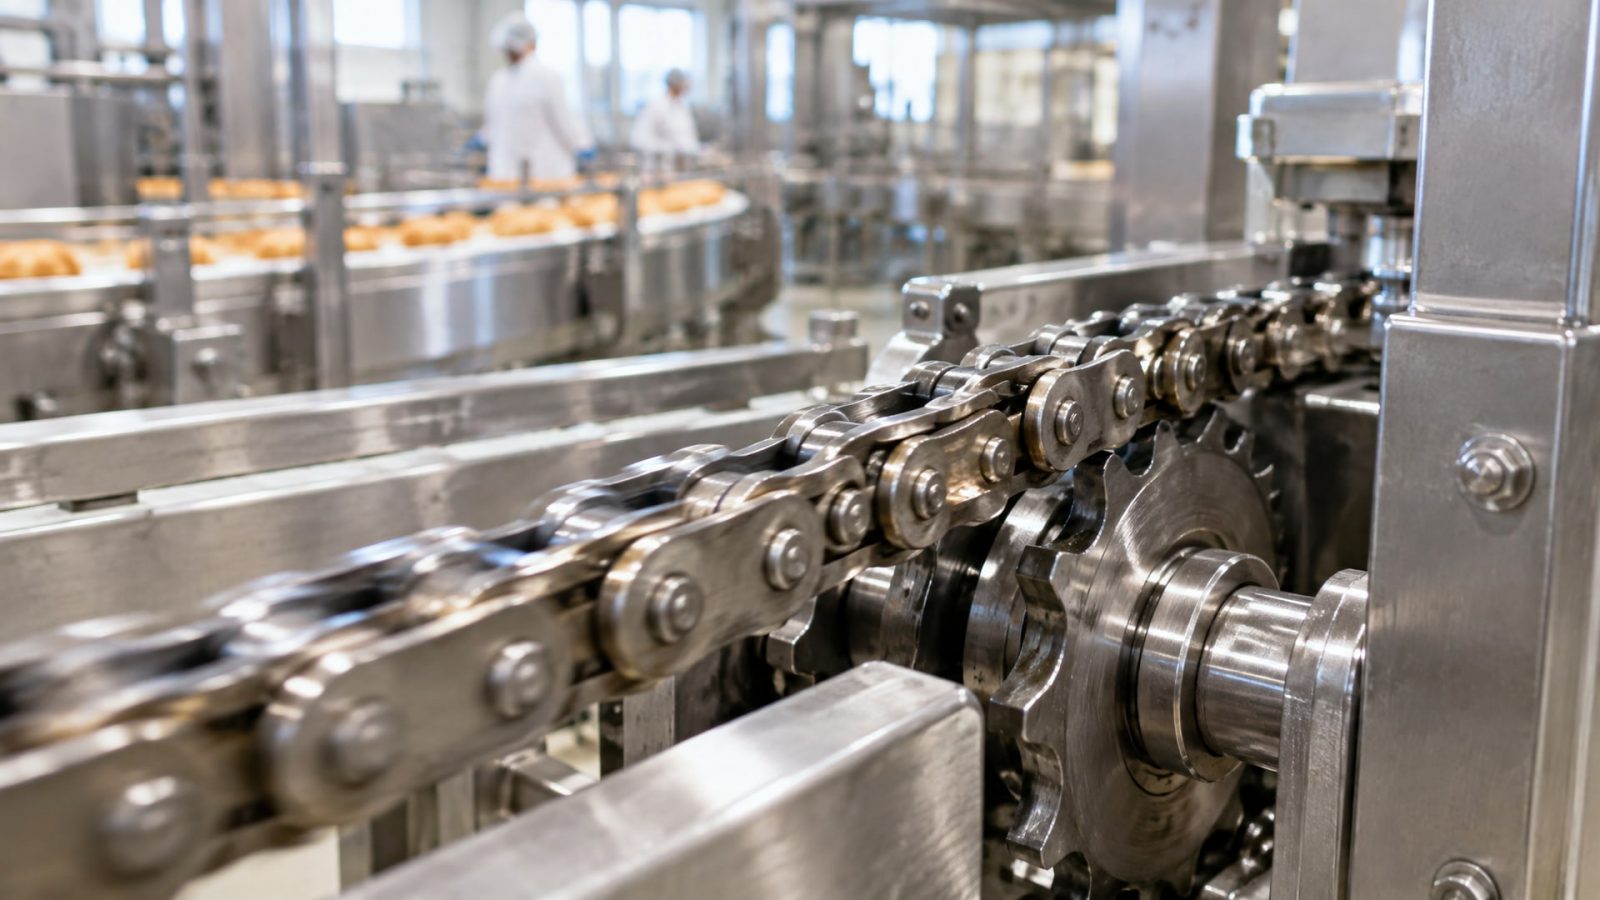
Какова рабочая температура цепи? Если 15–60 °C - подойдет минеральное масло ISO VG 46–100. Если 150–250 °C - нужна синтетика ISO VG 150–460.
Есть ли риск контакта с водой или влажной мойкой? Да → выбирай водостойкую формулировку с хорошей адгезией. Нет → достаточно обычного H1 масла.
Какой производитель оборудования указан в инструкции цепи? Часто есть рекомендация по классу вязкости ISO VG и типу масла (минеральное, PAO, полиэфир). Сверяться со спецификацией - обязательно.
После ответов на эти вопросы можно сузить список вариантов:
| Условие работы | Рекомендуемый ISO VG | Тип базы | Ключевые свойства |
|---|---|---|---|
| Холодильные линии, упаковка (0–20 °C) | 46–68 | Минеральное | низкий pour point, текучесть при холоде |
| Конвейеры при нормальной температуре (20–50 °C) | 68–100 | Минеральное или PAO | стабильная вязкость, хорошая адгезия |
| Влажная обработка, частая мойка (15–60 °C) | 68–100 | Минеральное или PAO | водостойкость, адгезия, быстрое восстановление пленки |
| Печи, сушилки (100–150 °C) | 150–220 | PAO или полиэфир | окислительная стабильность, контроль нагара |
| Высокотемпературные цепи (180–250 °C) | 220–460 | Полиэфир или высокостойкий PAO | экстремальная термостойкость, flash point >260 °C |
При сомнениях обратись к техническому паспорту оборудования или свяжись с поставщиком цепи - они дадут точную рекомендацию по вязкости и типу масла.
Часто задаваемые вопросы
Можно ли использовать обычное минеральное масло вместо пищевого H1?
Нет, это запрещено санитарным кодексом. Минеральное масло без допуска H1 может содержать канцерогенные полициклические углеводороды (PAH) и не соответствует 21 CFR 178.3750. Даже если цепь "не трогает" продукт, использование масла без H1 в зонах пищевого производства - нарушение HACCP и повод для штрафа. Всегда проверяй наличие NSF регистрации на упаковке.
Почему цепное масло пищевое дороже, чем промышленное?
H1 масла дороже, потому что каждый компонент (базовое масло, присадки, растворители) должен быть из FDA positive list, а каждая партия поступает в лабораторию NSF на сертификацию. Это гарантирует безопасность, но стоит денег. Кроме того, для водостойких H1 масел нужны специальные присадки, которые не всегда дешевы.
Как часто менять смазку для пищевых цепей?
Интервалы зависят от типа цепи, условий работы и интенсивности мойки. На конвейерах холодного хранения - раз в 6–12 месяцев. На линиях с влажной обработкой и частой мойкой - раз в 3–6 месяцев. Для печных цепей визуальный контроль важнее: если видны сухие участки цепи или нагарные отложения, смазку добавляют или меняют. Всегда следи за тем, чтобы цепь оставалась блестящей и не сухой.
В чем разница между H1 маслом и смазкой 3H для пищевого производства?
H1 допускает только случайный контакт с пищей и используется на цепях в активных производственных зонах. 3H (или H3) - это разделительные агенты (масла, воски, силиконы) для прямого контакта с едой, например для формующего оборудования в кондитерстве. 3H имеет другой состав, более строгие ограничения и используется совсем на других участках производства. Для цепей нужна именно H1.
Что делать, если смазка для цепей вымывается водой при мойке?
Это признак недостаточной адгезии или выбрана обычная смазка, а не водостойкая. Переходи на масло с явно указанной водостойкостью. Проверь регулярность смазывания: если цепь мокрая после мойки, дай ей время высохнуть перед нанесением новой порции. Если мойка происходит горячей водой (>60 °C), убедись, что используешь масло с хорошей адгезией, которое не стекает при нагреве.
Заключение
Выбор цепного масла пищевого - это не просто поиск слова "H1" на этикетке, а анализ рабочих условий: температуры, влажности, типа нагрузки и риска контакта с водой. NSF H1 остается минимальным стандартом для активных производственных зон, но внутри этой категории разница между маслами может быть огромной. Минеральное масло ISO VG 68 подойдет для холодильных конвейеров, но рассыпется в печи; синтетическое масло ISO VG 320 даст пленку при 200 °C, но будет тянуть и вибрировать на обычном конвейере при 40 °C.
Правильный выбор начинается с технического паспорта оборудования и цепи: там всегда указана рекомендуемая вязкость ISO VG и тип базового масла. Если рекомендация есть - следуй ей. Если нет - определи рабочую температуру, проверь, есть ли прямой контакт с водой, и используй таблицу выбора из этой статьи. Всегда требуй у поставщика копию NSF регистрации и соответствие 21 CFR 178.3750 - это займет две минуты переписки, но убережет от риска санитарной проверки и штрафов. При переходе на новое масло сначала вычисти цепь, удали остатки старой смазки, и только потом наноси новую: смешивание разных типов масел часто приводит к потере свойств и отказам.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Анаэробный герметик для химии: как выбрать стойкость к агрессивным средам. Подробное руководство по выбору герметика для химически активных жидкостей.
Узнайте, как правильно выбрать смазку и выполнить восстановление пластика салона автомобиля от скрипов и царапин.
Анаэробный герметик для резьбы - современная альтернатива ФУМ-ленте, обеспечивающая надежную герметизацию без сложностей монтажа.