
Типичные ошибки при использовании анаэробных фиксаторов и герметиков
Анаэробные фиксаторы и герметики - незаменимая часть промышленной практики: они укрепляют резьбовые соединения, герметизируют фланцы и предотвращают утечки в узлах машин и оборудования. Однако в работе с ними постоянно возникают проблемы, которые инженеры и снабженцы чаще всего ошибочно относят на счет качества состава. На деле выясняется, что фиксатор не работает не потому, что он бракованный, а потому, что его неправильно наносили, хранили или комбинировали с грязными поверхностями. Статья разбирает типичные ошибки, показывает, как правильно наносить анаэробный герметик на резьбу и фланцы, и объясняет, почему скорость отверждения зависит от металла и поверхности.
Почему анаэробный состав не отверждается: главные причины отказа
Отверждение анаэробных фиксаторов и герметиков принципиально отличается от других клеев: оно происходит только в отсутствие кислорода воздуха и при наличии активной металлической поверхности или специального активатора.
На открытом воздухе такой состав просто останется жидким.
Главное препятствие отверждению - загрязнения. Масло, смазка, ржавчина, окислы, остатки прежнего фиксирующего состава создают изолирующий слой между материалом и металлом. Анаэробный состав не контактирует напрямую с активной поверхностью, и полимеризация не происходит. Это одна из самых частых ошибок: инженер закручивает болт со смазкой на резьбе, рассчитывая, что фиксатор «сквозь нее пройдет». На деле состав не сработает.
Второе препятствие - пассивные металлы и покрытия. Нержавеющая сталь, алюминий, титан и их сплавы имеют плотный оксидный слой. Анаэробный состав будет отверждаться на них медленнее или вообще не будет без специального активатора (праймера). Электрогальванические покрытия также замедляют отверждение: на латуни и меди фиксация идет за 10–15 минут, а на электропокрытых поверхностях может растянуться на 180 минут и более.
Третий фактор - слишком раннее нагружение соединения. Если закрутить болт и сразу же начать использовать узел, не дождавшись полного отверждения, микродвижения разрушат формирующийся полимерный мостик. Прочность упадет, и соединение не будет надежным.
Как правильно наносить анаэробный герметик: пошаговая техника
Правильное нанесение анаэробного состава начинается задолго до выдавливания капли из тюбика.
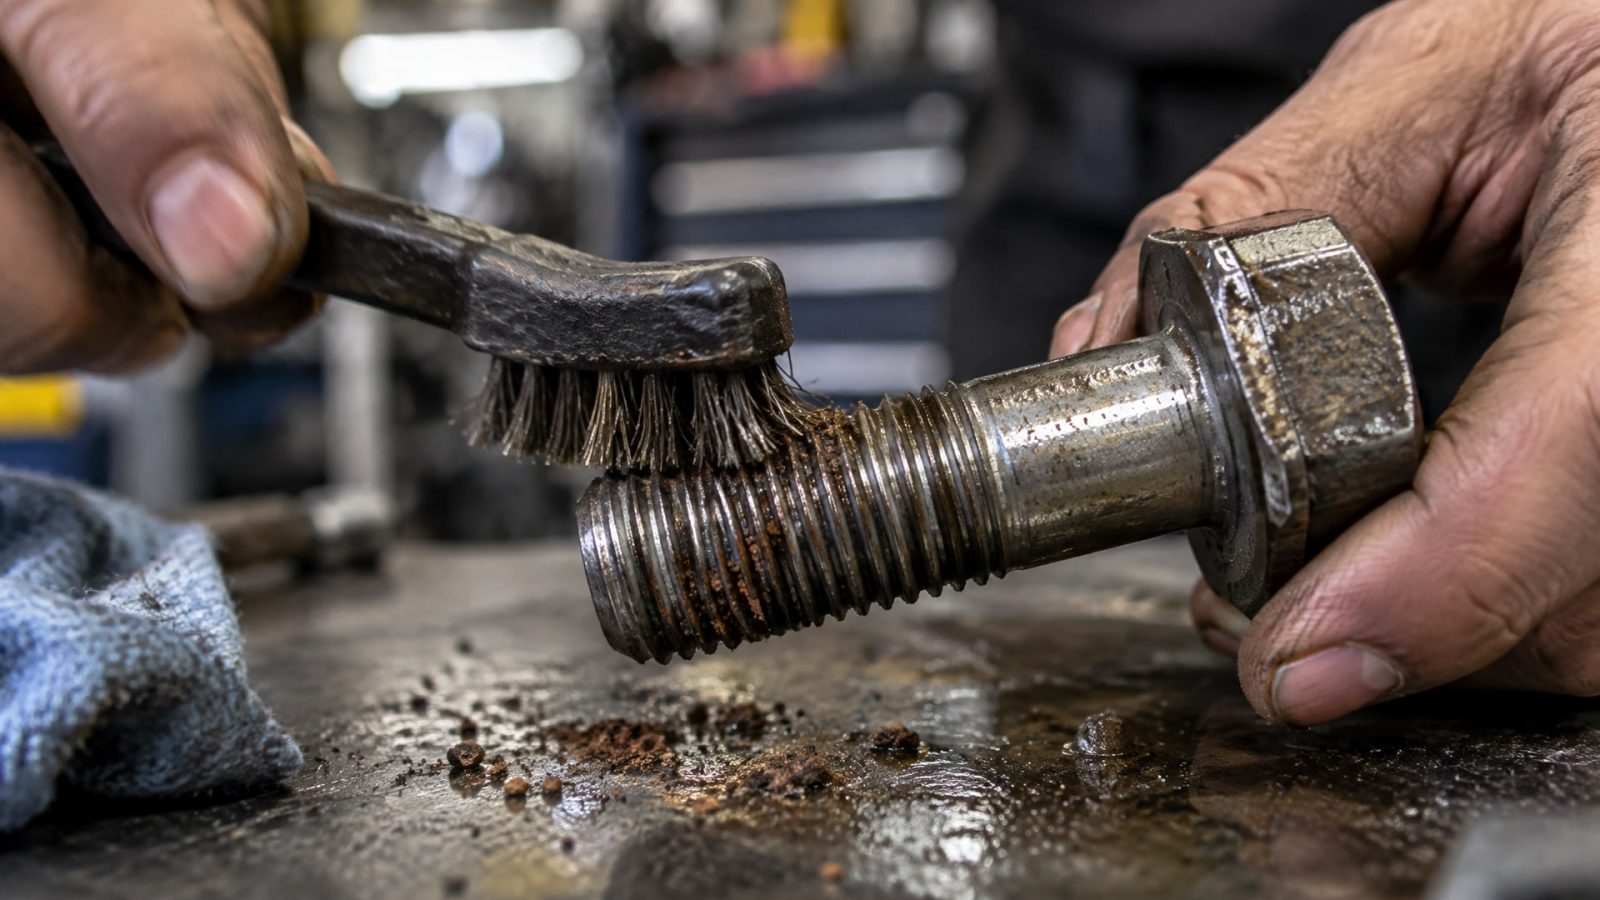
Подготовка поверхности - решающий шаг. Резьба, фланец и все сопрягаемые части должны быть чистыми и сухими. Используй щетку или воздушный поток, чтобы удалить видимую грязь и ржавчину. Затем протри поверхность ветошью, смоченной в обезжиривающем растворе, чтобы убрать масло и смазку. Если残 старого фиксатора на резьбе - удали полностью. Дай поверхности высохнуть, перед тем как переходить к нанесению.
Нанесение состава в рабочую зону. Для резьбовых соединений наноси фиксатор только туда, где резьба одной части реально контактирует с резьбой другой. Для болта с гайкой это означает нанесение на витки в месте прохода гайки, а не по всей длине болта. Для герметика на фланце наноси его по периметру прокладки, где будет реальный контакт поверхностей после затяжки.
Количество состава должно быть небольшим. Одна тонкая полоса по резьбе или несколько капель герметика вокруг периметра - достаточно. Избыток не повышает прочность и не улучшает герметичность; он просто выдавится при затяжке. Для полусолидных фиксаторов правило то же: заполни корень резьбы в зоне зацепления умеренно, без избытка.
Затяжка после нанесения. Закрути болт или затяни фланец сразу после нанесения, пока состав еще жидкий и может контактировать с обеими поверхностями. Если ждать несколько минут, кромка может начать полимеризоваться, и затяжка нарушит равномерность распределения.
Активаторы на пассивных металлах. Если работаешь с нержавейкой, алюминием или другими пассивными поверхностями, используй активатор, если он предусмотрен техническими данными состава. Активатор ускорит отверждение и обеспечит надежную фиксацию там, где без него отверждение будет медленным или не будет совсем.
Почему не работает фиксатор резьбы: ошибки подбора и применения
Часто закупщик и инженер сталкиваются с тем, что фиксатор резьбы на гайке или болте не держит, хотя состав качественный.
Причин несколько, и они редко лежат в плоскости дефекта самого материала.
Выбор слишком высокого или слишком низкого класса прочности. Существуют составы с разной прочностью связи: слабые (легко разбираемые), средние и очень прочные (почти неразборные). Если выбрать среднюю прочность для узла, который по технологии нужно часто разбирать и собирать, фиксатор будет держать, но разборка станет очень сложной. Если наоборот выбрать самый слабый состав для узла, где требуется высокая вибростойкость, соединение может ослабнуть под вибрацией. Подбирай класс под задачу: для обслуживаемых узлов берись более слабые составы, для критичных - более прочные.
Применение на металле, требующем активатора. На стали, латуни и меди анаэробные составы работают хорошо. Но если ты применяешь тот же состав на нержавейке или анодированном алюминии без активатора, отверждение будет медленным или не будет совсем. Проверь техлист состава: написано ли там про активатор и на какие металлы распространяются гарантированные сроки отверждения.
Слишком ранняя нагрузка соединения. Когда болт закручен и как будто держится, соблазн сразу нагрузить узел велик. Но начальная фиксация за 10–20 минут и полная прочность за 24 часа - не одно и то же. Микродвижения в первые часы разрушают еще не полностью сформированный полимер. Если нужна надежность, жди полного отверждения перед включением оборудования в работу.
Неправильное хранение состава. Анаэробные составы теряют активность при длительном хранении или при неправильных условиях (высокая температура, доступ воздуха в открытом тюбике). Проверь срок годности и убедись, что тюбик или флакон плотно закрыт.
Проблемы с анаэробом при герметизации фланцев и сложных узлов
Герметики анаэробного типа для фланцевых соединений работают по тому же принципу, что и фиксаторы резьбы, но ошибки здесь иные.
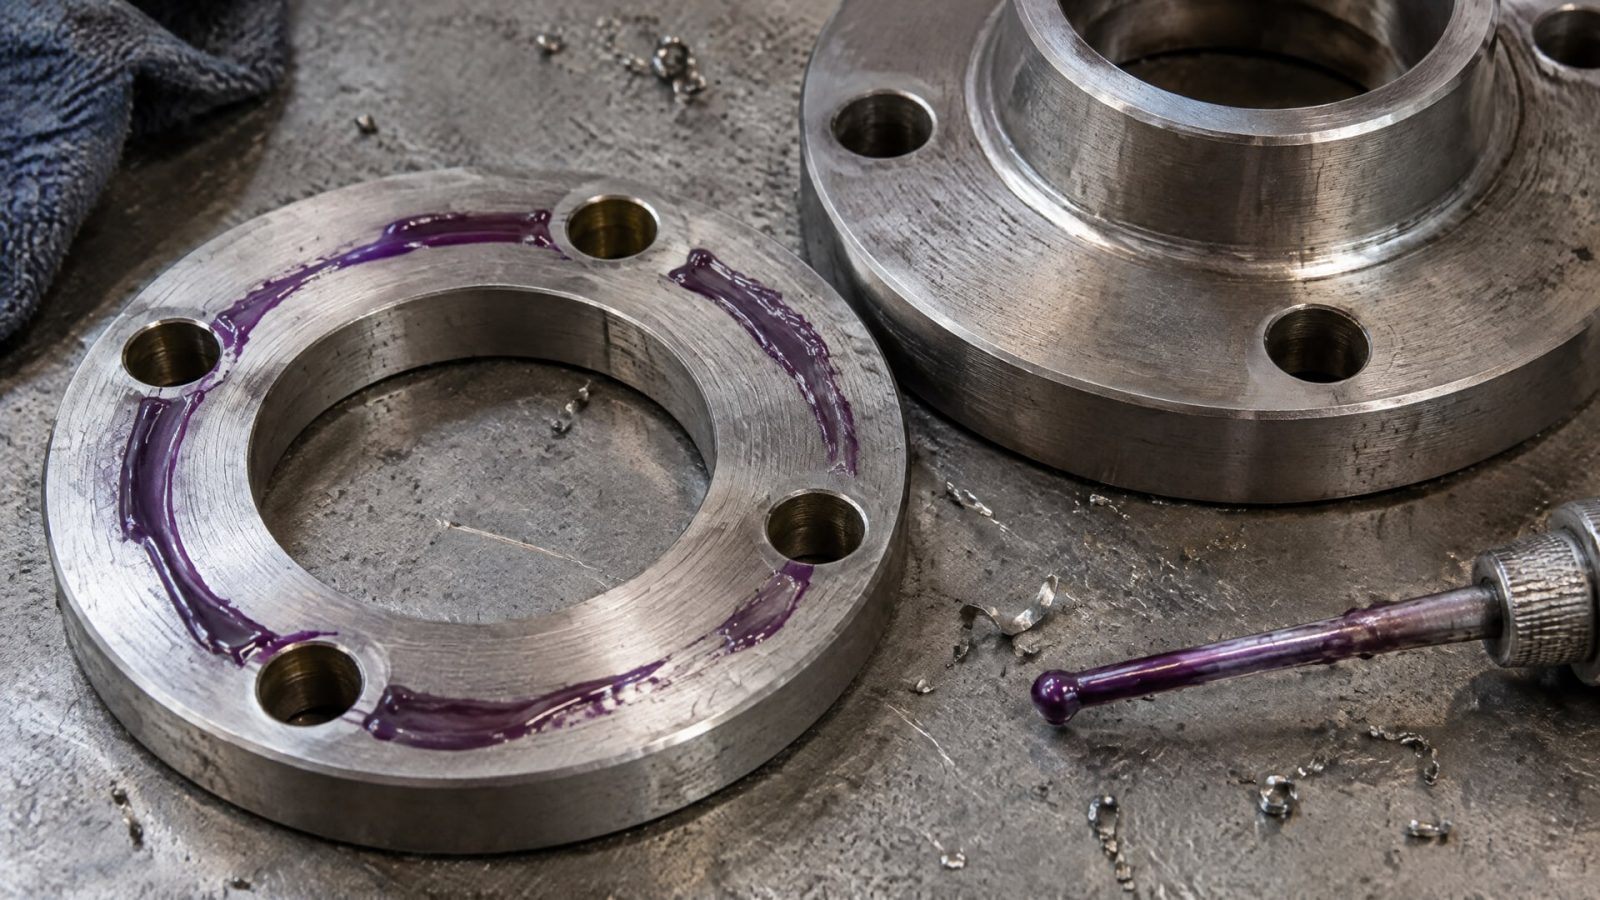
На гладких фланцевых поверхностях герметик должен создать непрерывную пленку вдоль всей линии контакта. Если ты нанесешь герметик только на одну сторону фланца или оставишь зазоры, герметичность будет неполной. Наноси состав сплошной полосой по периметру, где две поверхности будут соприкасаться после затяжки болтов.
Типичная ошибка - нанесение слишком толстого слоя герметика. Это выглядит как попытка «для надежности» создать толстую прокладку. На деле толстый слой не полимеризуется равномерно: внешние части будут отверждаться через контакт с поверхностью и с воздухом из зазоров, а центр может остаться жидким. Результат - неплотное соединение и утечки. Тонкая, равномерная полоска герметика будет куда эффективнее.
Еще одна проблема - недостаточная затяжка болтов после нанесения герметика. Если фланец затянут слабо, герметик не будет достаточно сжат, и соединение останется пористым. Герметичность достигается именно за счет сжатия: состав заполняет микронеровности, вытесняется из центра к краям и полимеризуется в плотном контакте металл-к-металлу.
При работе с анаэробными герметиками для фланцев важно помнить про скорость отверждения. При комнатной температуре (22°C) рабочая прочность достигается за 10–30 минут, а полная прочность - примерно за 24 часа. Это означает, что через 30 минут фланц можно осторожно нагружать, но максимальное давление следует подавать только после суток отверждения.
Ошибки при работе с анаэробными уплотнителями на вращающихся валах и втулках
Вал-втулочные соединения требуют особого внимания к технике нанесения анаэробного уплотнителя.
Для вращающихся узлов характерна задача создания герметичного контакта между валом и внутренней поверхностью втулки или подшипника. Здесь анаэробный состав образует тонкую пленку, которая компенсирует микросвязь и микронеровности. Главная ошибка - нанесение избыточного количества уплотнителя. Лишний состав будет проникать в зазоры, где он либо останется жидким и вытечет, либо полимеризуется неправильно.
Для таких соединений рекомендуется наносить состав тонкой полоской по всей длине контакта вала с втулкой. Если это сборный узел, состав наноси на вал перед вставкой во втулку. Если втулка уже установлена и требуется уплотнение, используй шприц или дозатор, чтобы ввести состав в зазор. На практике в ремонтных и производственных цехах часто встречается применение EFELE 126 для таких вал-втулочных соединений - состав хорошо удерживает масло внутри узла и предотвращает его подтекание, при этом не требуя разборки всего механизма.
После нанесения уплотнителя дай ему полимеризоваться перед включением вала. Время зависит от метала: для конструкционной стали потребуется менее 60 минут, для алюминия - тоже менее 60 минут. На электрогальванических покрытиях время может быть больше. Не включай вращение вала раньше указанного времени: движение разрушит еще формирующуюся полимерную сетку.
Температура, время отверждения и ускорение полимеризации
Скорость отверждения анаэробных составов сильно зависит от материала основы, на которую они наносятся.
При комнатной температуре (22°C) латунь, медь и их сплавы отверждаются быстро - менее 15 минут. Конструкционные и инструментальные стали, алюминий и его сплавы требуют менее 60 минут. Электрогальванические и хромированные поверхности задерживают отверждение: оно может растянуться более чем на 180 минут. Разница в скорости обусловлена активностью поверхности и наличием оксидного слоя.
Если полная прочность требуется быстрее, можно ускорить отверждение теплом. Ориентир: 30 минут при 120°C обычно достаточно для набора полной прочности. Однако не все узлы позволяют это делать. Если оборудование нельзя нагревать, придется ждать естественного отверждения. Альтернатива - применение активатора, который значительно ускорит процесс на пассивных поверхностях и холодных условиях.
Слишком низкие температуры замедляют отверждение еще больше. Если работаешь на улице зимой или в неотапливаемом цехе, выбирай составы с гарантированным временем отверждения при низких температурах, или используй активатор.
Часто задаваемые вопросы
Почему фиксатор резьбы не держит, если я уже применял его раньше и все было хорошо?
Самая частая причина - загрязнение резьбы маслом или смазкой. Даже тонкий слой масла изолирует металл от состава и предотвращает полимеризацию. Очисти резьбу щеткой и обезжирь тряпкой перед нанесением - это должно решить проблему. Вторая причина - слишком ранняя нагрузка узла; жди минимум 24 часа перед полной эксплуатацией.
Можно ли наносить анаэробный герметик на всю резьбу болта для большей надежности?
Нет. Наносить нужно только в рабочую зону, где резьба одной части контактирует с резьбой другой. Избыток не улучшает прочность, а создает выдавливание и перерасход материала. Тонкий слой в зоне контакта обеспечит надежную фиксацию.
Герметик не отверждается уже час, хотя я применял его на нержавейке - это брак?
Не обязательно. На нержавейке без активатора анаэробные составы отверждаются медленнее, чем на обычной стали. Используй активатор, если он предусмотрен техническими данными состава, или жди естественного отверждения при комнатной температуре за 12–24 часа.
Почему фланцевое соединение все равно течет после нанесения герметика?
Причины: 1) герметик нанесен с пропусками или зазорами; 2) фланец затянут слабо и герметик не достаточно сжат; 3) использован слишком толстый слой, который не полимеризовался равномерно. Повтори процесс: очисти фланцы, нанеси сплошную тонкую полоску герметика по периметру и затяни болты с нужным усилием.
Как быстрее получить полную прочность анаэробного фиксатора?
Жди 24 часа при комнатной температуре - это стандартное время полного отверждения. Если нужно ускорить, нагрей узел до 120°C примерно на 30 минут. Альтернатива - использование активатора, который ускорит отверждение на несколько часов, особенно на пассивных металлах.
Заключение
Типичные ошибки при использовании анаэробных фиксаторов и герметиков редко связаны с качеством самого состава. Почти всегда причина кроется в грязной или масляной поверхности, неверном подборе класса прочности, слишком раннем нагружении соединения или применении состава на пассивном металле без активатора. Правильное нанесение анаэробного герметика означает: очистку и обезжиривание, нанесение тонкого слоя только в рабочую зону, немедленную сборку узла, и ожидание полного отверждения перед эксплуатационной нагрузкой. Следование этим правилам гарантирует надежную фиксацию и герметичность.
Следующий шаг: перед закупкой анаэробного состава уточни у поставщика техлист, пригоден ли состав для твоего металла и покрытия, требуется ли активатор, и какое время полного отверждения гарантируется при твоих условиях эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Эффективные методы борьбы с пенообразованием СОЖ при высокоскоростной обработке: причины и решения для стабильной работы оборудования.
Срок годности пищевых смазок H1 важен для безопасности производства. Разберем, как контролировать срок годности, риски просрочки и правила утилизации.
Узнайте, как правильно выполнить переход с масляной СОЖ на водосмешиваемую, чтобы избежать проблем со станком и производством.