
СОЖ для шлифовки нержавеющей стали: как добиться чистой поверхности
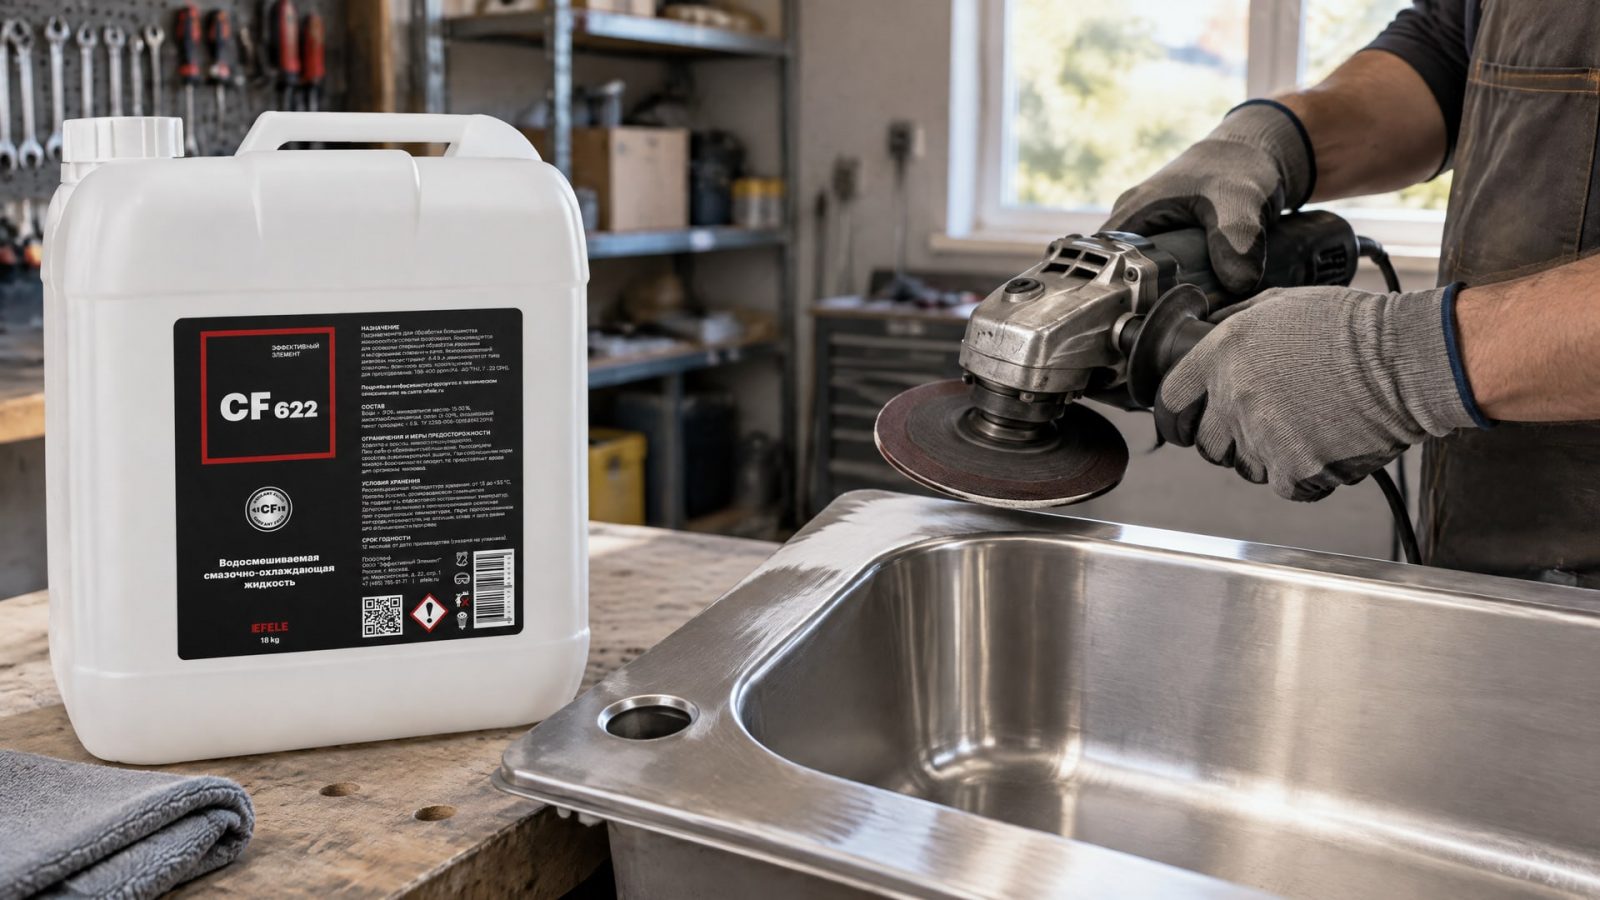
Чистая поверхность после шлифовки нержавеющей стали зависит не только от выбора СОЖ. Нужны подходящий состав, достаточная подача жидкости, эффективная фильтрация и чистый абразив. Если появляются пятна или разводы, проверьте также нагрев детали, состояние круга и способ очистки после обработки.
Статья поможет инженерам и техническим специалистам разобраться, как выбрать СОЖ для шлифования и какие параметры процесса контролировать. Закупщикам она даст основу для сравнения составов по типу стали и требованиям к финишной поверхности. Приведенные числовые значения служат практическими ориентирами, а режим для конкретного станка и детали следует согласовать с технологической документацией.
Как выбрать СОЖ для шлифования нержавеющей стали
Универсального состава для всех операций с нержавеющей сталью нет.
СОЖ должна отводить тепло, снижать трение и уменьшать налипание материала на абразив. Налипание ухудшает работу круга и может отражаться на качестве поверхности. Поэтому при выборе учитывают одновременно марку стали, тип шлифования, состояние инструмента и требования к чистоте после обработки.
Для финишного шлифования, когда важно не оставлять жирный остаток, часто выбирают водные составы. При этом само наличие воды не гарантирует чистый результат: значение имеют концентрация, фильтрация, подача в зону контакта и чистота системы. Для общего шлифования в рекомендациях приводится рабочая концентрация водосмешиваемой СОЖ порядка 5-8%. Это ориентир, а не замена инструкции производителя жидкости и требований технологического процесса.
Если сталь трудно обрабатывается или есть риск прижога, может потребоваться более выраженная смазывающая способность. В рекомендациях по разным типам нержавейки для ферритных сталей рассматривают синтетические и маломасляные полусинтетические составы, а для дуплексных и некоторых других сложных сталей - более масляные композиции. Решение зависит от операции: состав, подходящий для одной марки и режима, не обязательно даст такой же результат на другой.
Для обработки нержавеющей стали рассматривают и полусинтетическую СОЖ EFELE CF-622. Ее применяют в задачах шлифования, где важно получить чистую поверхность и снизить риск пятен и разводов. Перед внедрением состав проверяют на конкретной марке стали и режиме: оценивают внешний вид детали после обработки, остатки жидкости и стабильность работы круга.
Также проверяют, не попадают ли в процесс нежелательные загрязнители. Для нержавейки рекомендуют избегать примесей железа, серы и хлоридов, способных оставлять загрязнения и коррозионные следы. Высокая сернистость может усиливать смазывающую способность, но для чистовой обработки важно учитывать риск следов на поверхности и других металлах.
Подача и фильтрация СОЖ при шлифовании
Даже подходящий состав не решит задачу, если жидкость не достигает зоны контакта круга с деталью.
При поверхностном шлифовании нержавеющей стали практические рекомендации указывают подачу не менее 20 л/мин на 100 мм ширины круга. Струю советуют направлять под углом около 30° к касательной круга. Это ориентиры для настройки, а фактическую подачу согласуют с оборудованием и условиями обработки.
Недостаточная подача может ухудшить охлаждение и смазку именно там, где они нужны. При этом важно не только количество жидкости, но и направление струи: она должна поступать в рабочую зону, а не уходить мимо круга. Если пятна возникают на отдельных участках детали, проверьте равномерность подачи и наличие препятствий для потока.
Мелкая стружка и частицы абразива в циркулирующей жидкости способны повторно царапать поверхность и загрязнять систему. Для промышленного шлифования в рекомендациях приводится фильтрация до 10 мкм или лучше. Состояние фильтрации стоит оценивать вместе с чистотой СОЖ и накоплением шлама: визуально чистая жидкость не всегда означает, что в ней нет мелких твердых частиц.
При настройке процесса полезно фиксировать концентрацию, подачу и состояние фильтрации, а затем сопоставлять их с качеством деталей. Для водосмешиваемых СОЖ в качестве исходного диапазона приводятся 5-8%, но корректное значение зависит от состава и требований к операции. Если после изменения концентрации поверхность стала чище, это еще не доказывает, что причина была только в жидкости: одновременно могли измениться подача, температура или состояние круга.
Почему появляются пятна после шлифовки нержавейки
Пятна после шлифовки нержавейки не всегда означают, что выбрана неподходящая СОЖ.
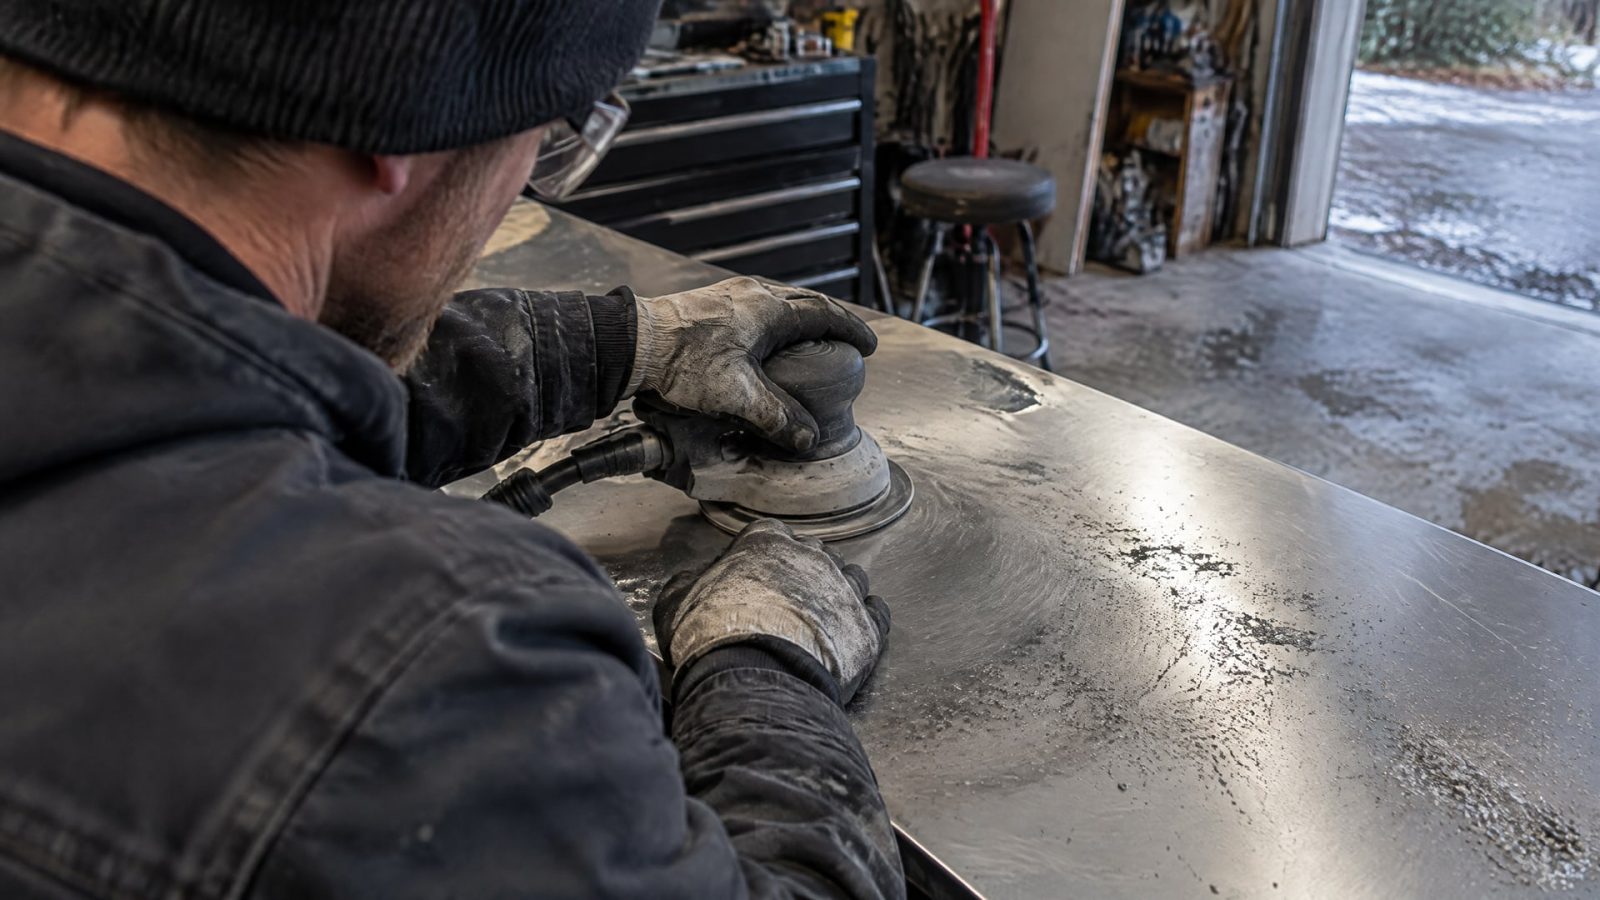
Следы могут появляться из-за перегрева, загрязненного абразива, недостаточной подачи жидкости, неправильного направления струи или повторного попадания шлама в зону обработки. Поэтому поиск причины начинают с процесса в целом, а не с немедленной замены состава.
Для аустенитной нержавеющей стали в практических рекомендациях приводится ориентир по глубине резания: не более 0,05 мм за проход. Такой подход помогает снизить риск прижога, но не заменяет подбора режима под конкретный станок, круг и деталь. Если поверхность темнеет или покрывается неоднородными следами, проверьте глубину съема и тепловую нагрузку, а также достаточность охлаждения.
Загрязненный или изношенный круг может ухудшать поверхность и способствовать налипанию материала. На результат влияет и состав абразива: для нержавеющей стали рекомендуют материалы без примесей железа, серы и хлоридов, которые способны стать источником загрязнения. При грубом съеме более крупное зерно может улучшить удаление стружки и помочь снизить температуру, однако для финишной операции абразив подбирают с учетом требуемого качества поверхности.
Разводы на нержавейке после СОЖ также могут быть связаны с остатками жидкости или способом последующей очистки. Если дефект проявляется после промывки или протирки, проверьте, не переносит ли загрязненный инструмент остатки шлама по поверхности. Сравните детали, обработанные при одинаковом режиме, но с разной чистотой круга и системы циркуляции. Такой последовательный контроль помогает отделить влияние СОЖ от других причин.
Как очистить поверхность после шлифования
Сначала установите, что именно осталось на детали: следы СОЖ, отпечатки, мелкие твердые частицы или признаки теплового воздействия.
Очистка может убрать загрязнение, но не исправит повреждение поверхности, вызванное прижогом или царапанием абразивом. Если после удаления следов сохраняются потемнения или неоднородность, вернитесь к проверке режима и круга.
Для удаления отпечатков и легких загрязнений в рекомендациях упоминаются 1% растворы аммиака. Для предметов, которых часто касаются, также приводятся изопропиловый спирт, метилированный спирт или ацетон. Выбор средства зависит от детали и требований к последующей обработке. Перед применением стоит проверить совместимость очистки с технологией и материалами, контактирующими с поверхностью.
Не следует считать последующую очистку заменой контроля СОЖ и фильтрации. Если в системе циркулирует шлам, загрязнения могут вновь попасть на деталь. В таком случае важны одновременно чистота жидкости, состояние фильтра с ориентиром до 10 мкм или лучше и достаточная подача, для которой в рекомендациях по поверхностному шлифованию приводится значение не менее 20 л/мин на 100 мм ширины круга.
Когда требуется декоративный внешний вид, одного шлифования может быть недостаточно. Для финишного результата нержавейку дополнительно полируют или подвергают доводке. Такой этап выбирают по требуемому виду поверхности, а не используют как способ скрыть повторяющиеся пятна, причины которых остаются в процессе шлифования.
Как связать выбор СОЖ с типом стали и требованиями станка
При выборе учитывают марку нержавеющей стали и характер операции.
Для ферритной стали обычно рассматривают синтетические или маломасляные полусинтетические СОЖ. Для дуплексной стали могут потребоваться более масляные составы, а для сталей с упрочнением выделением из твердого раствора в рекомендациях упоминаются микросмеси с высоким содержанием масла. Эти различия показывают, почему нельзя выбирать жидкость только по общему обозначению «для нержавейки».
Следующий критерий - требование к поверхности. Если главная задача состоит в получении чистой детали без жирного остатка, преимуществом может стать водная СОЖ. Если операция сложная и выше риск прижога или налипания, приоритет может сместиться к смазывающей способности. В обоих случаях проверяют, не вносит ли состав нежелательные загрязнения, включая железо, серу и хлориды.
Для выбора категории смазки для станка можно учитывать ISO 19378:2003. Стандарт описывает критерии выбора категорий смазок для станков и спецификации, а также помогает соотнести выбранную смазку с инструкциями по применению оборудования. Он не задает готовый режим шлифования конкретной детали: концентрацию СОЖ, подачу и параметры обработки сверяют с документацией на состав и станок.
Для практической проверки закупщику и инженеру удобно собрать исходные данные в одну карту испытаний:
Марка нержавеющей стали и операция: грубый съем или финишное шлифование.
Тип СОЖ и ее рабочая концентрация; для водосмешиваемого состава общий ориентир составляет 5-8%.
Подача жидкости и направление струи; для поверхностного шлифования приводятся ориентиры от 20 л/мин на 100 мм ширины круга и около 30° к касательной.
Состояние фильтрации; практический ориентир - до 10 мкм или лучше.
Глубина резания за проход; для аустенитной стали приводится ориентир не более 0,05 мм.
Вид поверхности сразу после обработки и после очистки.
Часто задаваемые вопросы
Какая СОЖ подходит для шлифовки нержавеющей стали?
Выбор зависит от марки стали, операции и требований к чистоте. Для финишной обработки, когда важно не оставлять жирный остаток, часто рассматривают водные СОЖ. Для труднообрабатываемой стали или повышенного риска прижога может быть важнее смазывающая способность. Проверяйте также чистоту состава, подачу и фильтрацию.
Почему остаются разводы на нержавейке после СОЖ?
Разводы могут быть связаны с остатками жидкости, загрязненным кругом, шламом в циркуляции или недостаточной подачей в зону контакта. Проверьте концентрацию СОЖ, направление струи, фильтрацию и способ очистки детали. Если следы сохраняются после удаления загрязнений, исследуйте тепловой режим и состояние абразива.
Какая концентрация СОЖ нужна для шлифования?
Для водосмешиваемых составов в рекомендациях по общему шлифованию приводится диапазон 5-8%. Это практический ориентир, а не универсальное значение для всех жидкостей и марок стали. Рабочую концентрацию сверяют с документацией на конкретную СОЖ и требованиями технологического процесса.
Как уменьшить риск прижога нержавеющей стали?
Контролируйте тепловыделение, подавайте СОЖ непосредственно в зону контакта и следите за чистотой круга и циркулирующей жидкости. Для аустенитной стали в рекомендациях приводится глубина резания не более 0,05 мм за проход. Значение проверяют с учетом станка, абразива и операции.
Заключение
Максимальная чистота поверхности после шлифовки нержавейки достигается сочетанием подходящей СОЖ, чистого абразива, контролируемого нагрева и эффективной фильтрации. Для выбора состава учитывают тип стали и требование к остаточной пленке, а пятна и разводы диагностируют по всему процессу, включая подачу жидкости и очистку детали.
Практический следующий шаг - провести контрольную обработку и зафиксировать марку стали, состав и концентрацию СОЖ, подачу, фильтрацию и глубину съема. Сопоставьте эти параметры с видом поверхности после обработки и очистки: так можно определить, что именно нужно менять, прежде чем корректировать весь режим.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить коагуляцию СОЖ при обработке алюминия, контролируя качество жидкости, воды и процесс смешивания.
Расход растворителя: как рассчитать затраты на подготовку поверхности и покрытия, учесть потери и сопоставить с расходами на покрытие.
Обучение нанесению антикоррозионного покрытия: от выбора материала до контроля качества. Узнайте, как избежать дефектов и обеспечить долговечность защиты.