
Смазки H1 и аудит HACCP: как пройти проверку без замечаний
Наличие сертификата NSF H1 на смазке - это не пропуск для автоматического прохождения аудита HACCP или сертификации ISO 22000. Это распространенное заблуждение создает ложное чувство безопасности и оставляет критические пробелы в системе управления рисками. На самом деле H1 - лишь один компонент комплексной программы предварительных условий и анализа опасностей. Статья разбирает, как правильно применять пищевые смазки при проверках безопасности и какие ошибки при их выборе срывают аудиты. Для инженеров, закупщиков и технических специалистов пищевых производств.
Нормативная база: NSF H1, ISO 21469 и требования пищевых регламентов
NSF H1 установлена американским регламентом 21 CFR 178.3570 и обозначает категорию смазок для пищевой промышленности.
Ключевое ограничение - допуск относится только к случайному контакту с продуктом. Случайный контакт означает непредвиденное, техническое неизбежное попадание смазки в пищу при нарушении целостности уплотнения или неправильном обслуживании - не регулярный, не предусмотренный регламентом процесс.
Лимит для большинства минеральных и синтетических смазок составляет 10 ppm (частей на миллион). Для некоторых силиконовых составов ориентир может быть строже - до 1 ppm. Это означает, что при попадании смазки в партию продукта ее концентрация должна оставаться ниже этого порога, чтобы не превысить установленный уровень остаточного загрязнения.
Стандарт ISO 21469 дополняет H1 и подтверждает, что смазка прошла оценку по гигиеническому проектированию и безопасности производства. Однако ISO 21469 - это не допуск для применения в пищевой среде, а сертификация производственных и контрольных процессов производителя смазки. Во время аудита проверяющий запрашивает не просто маркировку H1, а регистрационный статус в реестре NSF и наличие ISO 21469 в паспорте продукта.
ISO/TS 22002-1 детализирует требования предварительных программ и напрямую указывает: смазки и теплоносители должны быть пищевого класса, если существует риск прямого или косвенного контакта с продуктом. Это означает, что выбор между H1 и другими категориями зависит от конкретной топологии оборудования и анализа вероятности контакта на каждом этапе производства.
H1-смазка как элемент системы HACCP: роль в анализе рисков
HACCP (анализ опасностей и критические контрольные точки) рассматривает смазку не как решение проблемы, а как потенциальный источник химического загрязнения.
Использование H1 снижает этот риск, но не исключает его из анализа.
Когда технолог проводит анализ опасностей на стадии, где применяется смазка, он должен:
Определить вероятность попадания смазки в продукт (высокая, средняя, низкая) в зависимости от конструкции узла, типа уплотнений и частоты обслуживания.
Оценить серьезность последствий контакта (потребитель ощутит запах, произойдет нарушение состава, будет аллергическая реакция).
Выбрать меры управления: конструктивное отделение (герметичный картер подшипника), H1-смазка как вторичная мера или комбинация обоих подходов.
Задать критические контрольные точки: периодическое визуальное обследование уплотнений, проверка целостности защиты картера при техническом обслуживании.
H1-статус смазки входит в предварительные программы (PRP) как контрольная мера - ее применение фиксируется в регистре применения смазок по оборудованию. Во время аудита проверяющий запросит этот реестр, где должны быть указаны: номер единицы оборудования, узел (подшипник, направляющая, редуктор), наименование смазки, номер допуска H1, дата последней верификации поставщика, фамилия ответственного.
Совместимость H1 со специфическими условиями узла: типичные ошибки выбора
Многие закупщики и инженеры полагают, что раз смазка имеет H1, она автоматически подходит для любого механизма внутри производства.
Это ошибка, которая приводит к выходам оборудования из строя и проблемам при аудите.
H1-смазка, как и любая другая, должна соответствовать условиям узла:
Нагрузка и скорость: подшипник радиальный шариковый, работающий на скорости 1500 об/мин с нагрузкой 100 Н, требует одного класса вязкости и NLGI; редуктор червячный с моментом кручения 500 Нм - совсем другого.
Температурный диапазон: если ось направляющей нагревается до 60°C при работе, а смазка H1 теряет консистенцию выше 40°C, она вытечет из узла и не защитит поверхности от фреттинга и коррозии.
Влагостойкость: для направляющих цеха мойки, где постоянно льется вода, нужна смазка с хорошей водоотталкивающей способностью, иначе она размокнется, потеряет адгезию к металлу и начнет окисляться.
Совместимость с эластомерами: уплотнение может быть выполнено из нитрильной резины или PTFE; некоторые смазки вызывают разбухание резины, другие - хрупкость, третьи хорошо совместимы с обоими материалами.
Типичный сценарий ошибки: закупщик приносит техническому специалисту список требований и указывает только H1. Инженер берет первую попавшуюся H1-смазку (часто универсальную), наносит ее везде без анализа. Через месяц на аудите выясняется, что часть оборудования работает с повышенным износом, смазка вытекла из одного узла и скопилась в другом. При опросе персонала оказывается, что никто не знает, какая смазка где применяется, нет регистра, нет паспортов поставщиков, нет документов об обучении.
Правильный подход: до выбора смазки нужна карточка узла с техническими параметрами (нагрузка, температура, материалы уплотнений, частота обслуживания). На основе этой карточки и требования H1 инженер подбирает конкретный продукт, запрашивает паспорт и ISO 21469, проверяет совместимость с материалами, убеждается, что NLGI и вязкость соответствуют нагрузке. После этого смазка заносится в реестр и команда обучается правилам ее безопасного применения.
ISO 22000 и пищевые смазки: система менеджмента безопасности
ISO 22000 - это стандарт системного менеджмента безопасности пищевой продукции.
Он охватывает четыре ключевых блока: анализ опасностей, предварительные программы (PRP), HACCP-план и коммуникацию с поставщиками и потребителями. Смазки входят в систему через блок предварительных программ.
В ISO/TS 22002-1 (практическое руководство по PRP) прямо указано, что если смазка может контактировать с продуктом, она должна быть пищевого класса. Это означает, что при сертификации по ISO 22000 аудитор запросит:
Анализ рисков по смазкам: таблица, где для каждого узла указаны тип смазки, вероятность контакта и выбранные меры управления (конструктивное разделение, H1, комбинация).
Реестр применения смазок: полный список оборудования с номерами узлов, названиями и номерами допусков применяемых смазок.
Верификация поставщиков: документы, подтверждающие регистрацию H1 и ISO 21469, сроки переверификации, корреспонденция с производителем.
Программа обучения: протоколы или тесты, подтверждающие, что персонал обслуживания знает, какая смазка где применяется, как ее наносить без загрязнения, как избежать перекрестного загрязнения.
Контрольные процедуры: график проверки целостности картеров и уплотнений, журналы техническогообслуживания с отметками о состоянии смазки.
ISO 22000 не требует автоматически H1 везде - это зависит от оценки риска. Например, если редуктор герметичен и находится вдали от производственного пола, контакт невозможен, и требование к H1 отсутствует. Если же подшипник направляющей конвейера находится в непосредственной близости к продукту и есть риск вылета смазки, то выбор H1 обоснован и должен быть документирован.
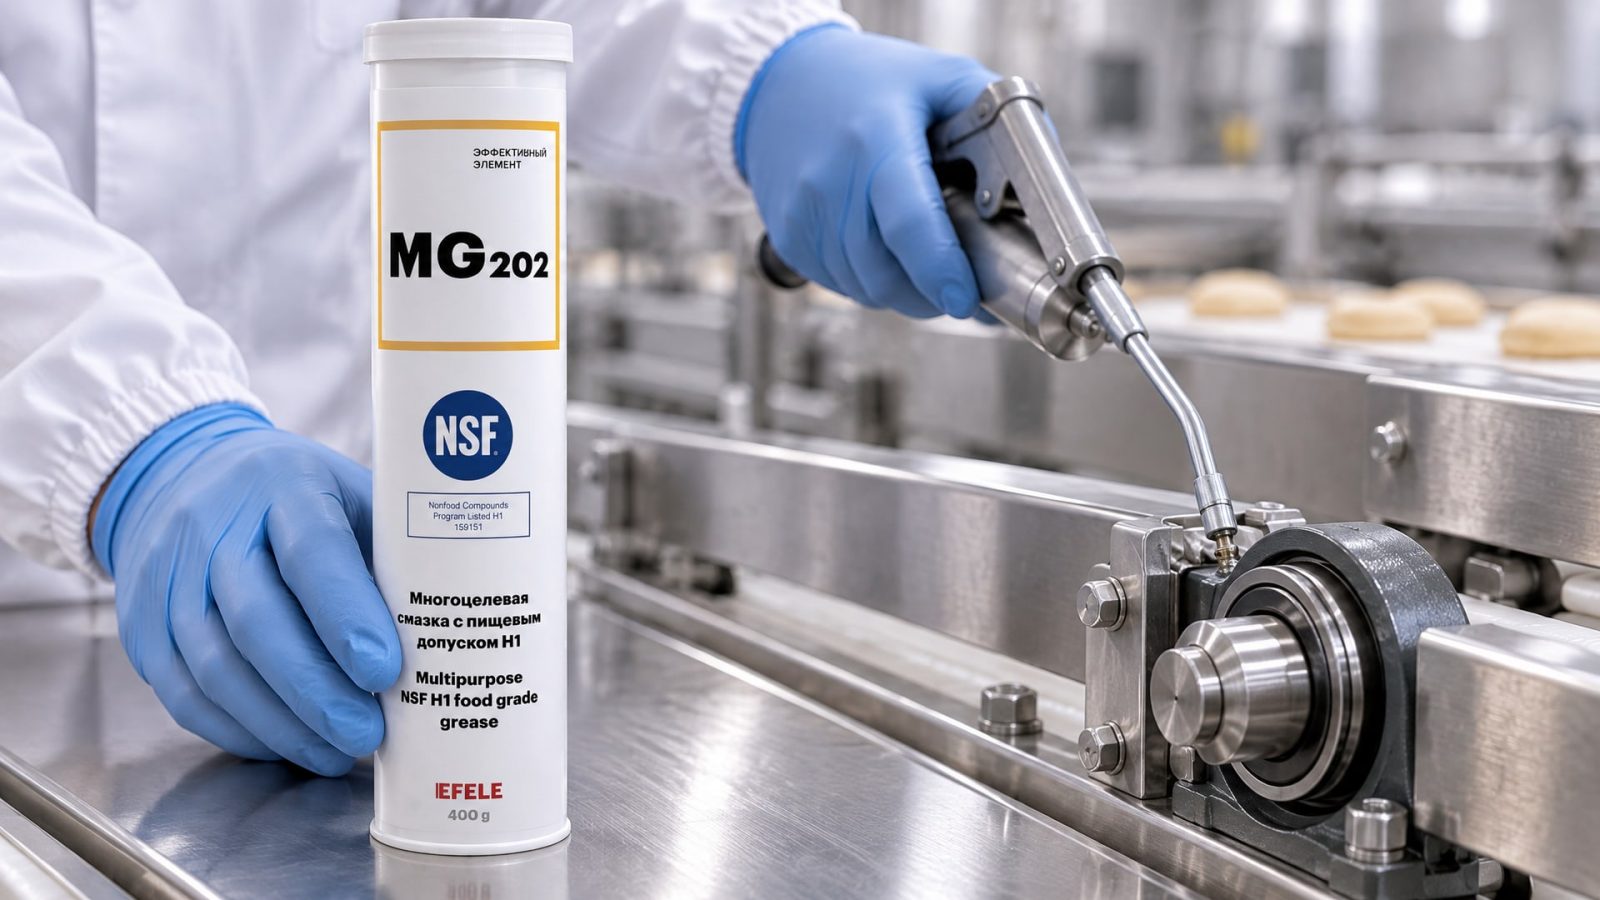
Для обеспечения соответствия требованиям HACCP и ISO 22000 инженеры на производствах часто обращаются к проверенным решениям: многоцелевая пластичная смазка EFELE MG-202 с допуском NSF H1 подходит для подшипников и направляющих пищевого оборудования, благодаря своим адгезионным свойствам и стабильности в диапазоне температур. Это позволяет вписать ее в реестр применения без переквалификации под каждый новый узел.
Подготовка документации и чек-лист для успешного прохождения аудита
Чтобы не получить замечание при проверке, недостаточно просто запастись H1-смазками.
Нужна правильная документация и подготовка команды.
Документы, которые аудитор запросит в первую очередь:
Реестр применения смазок: таблица со всеми узлами, где указаны марка смазки, номер допуска (например, NSF H1 Reg. № 12345), дата регистрации, контактные данные поставщика.
Паспорта (TDS - Technical Data Sheet): для каждой смазки в реестре должен быть актуальный паспорт с указанием состава, вязкости, NLGI, температурного диапазона, совместимости с материалами и наличием ISO 21469.
Сертификаты NSF: копии официальных регистрационных документов, подтверждающих допуск H1. Маркировка на контейнере или заявление производителя - недостаточно.
Процедура выбора и замены смазок: письменный регламент, который описывает, кто, как и при каких условиях подбирает новую смазку, как она тестируется на совместимость, кто ее утверждает.
Протоколы обучения: список сотрудников, прошедших обучение по применению и безопасной работе со смазками, с датами и подписями.
Анализ рисков HACCP: раздел, где смазка разобрана как потенциальный источник опасности, указаны вероятность и серьезность контакта, выбранные меры управления и критические контрольные точки.
Журналы техническогообслуживания: записи о проверках, замене смазки, состоянии уплотнений и обнаруженных проблемах.
Практический чек-лист перед аудитом:
Проверить, что все смазки в реестре имеют паспорта с актуальной датой и подписью ответственного лица.
Верифицировать на сайте NSF, что каждая смазка из реестра действительно зарегистрирована как H1.
Убедиться, что в паспортах указано ISO 21469 - если указано только H1, это признак неполной документации.
Опросить 2-3 человека из команды обслуживания: знают ли они, какие смазки применяются на их участке, почему выбрана именно эта, и как ее наносить без загрязнения.
Проверить журналы техническогообслуживания за последние 3 месяца - должны быть отметки о проверках состояния смазки, замене, обнаруженных отклонениях.
Пересчитать: совпадает ли список оборудования в реестре смазок со списком оборудования в общем реестре производства? Часто после модернизации забывают обновить смазочный реестр.
Проверить хранение: смазки должны храниться в герметичных контейнерах, защищенных от пыли, воды и прямых солнечных лучей, с ясной маркировкой.
Убедиться, что в процедуре закупки указано требование H1 для пищевого оборудования и что снабженец знает, куда поставщик должен предоставить копию NSF-регистрации.
Частые ошибки при внедрении H1 и как их избежать
Ошибка 1: «Раз смазка с H1, то в HACCP ее можно не упоминать».
На деле, даже H1-смазка должна быть описана в анализе опасностей, назначена критическая контрольная точка (например, визуальная проверка целостности уплотнения раз в неделю) и зафиксирована в документах предварительных программ. Пропуск этого шага приводит к замечанию: «Химический риск не проанализирован» или «Применение смазки не документировано».
Ошибка 2: «Пищевая смазка безопасна для прямого контакта с продуктом». H1 разрешает только случайный контакт в пределах 10 ppm. Если кто-то предполагает, что смазка попадет в продукт постоянно или регулярно, нужно пересмотреть конструкцию оборудования, а не применять H1 как пластырь. Аудитор это увидит и выпишет замечание о неадекватном управлении риском.
Ошибка 3: «Любая H1-смазка подходит для любого узла». На практике это приводит к износу, утечкам и повреждению уплотнений. Смазка должна быть выбрана по техническим параметрам узла и подтверждена совместимостью. При аудите проверяющий может запросить историю отказов оборудования за год и попросить объяснить, почему именно эта смазка выбрана для каждого узла.
Ошибка 4: «Закупка смазок - это дело снабженца, инженер не должен контролировать». Опыт показывает, что без прямого участия инженера в квалификации поставщика и проверке документов в реестр попадают смазки без ISO 21469, с истекшей регистрацией NSF или даже подделки. Инженер должен лично верифицировать как минимум первую партию и требовать паспорт с подписью производителя.
Ошибка 5: «Обучение - это одна беседа с механиком». На самом деле нужна регулярная переподготовка, письменные инструкции по применению смазок, размещенные у каждого рабочего места, и система проверки знаний (опрос, тест, практическая демонстрация). При аудите проверяющий спросит, когда была последняя переподготовка и как организована система напоминаний.
Часто задаваемые вопросы
Что означает H1 в смазке и может ли она попасть в мой продукт?
H1 - это допуск NSF для смазок при технически неизбежном случайном контакте с пищей. Случайный контакт означает непредвиденное, нерегулярное попадание при нарушении целостности уплотнения. Лимит -10 ppm. H1 не предназначена для прямого внесения в продукт и не безопасна для употребления; это категория, которая снижает риск при аварийном сценарии.
Если у смазки есть H1, пройду ли я аудит HACCP автоматически?
Нет. H1 - это только одна мера управления химическим риском. Аудит смотрит на систему: анализ опасностей, документирование выбора смазки, регистр применения по узлам, верификация поставщика (сертификаты NSF и ISO 21469), обучение персонала и контрольные процедуры. Смазка без полной документации станет замечанием.
Чем отличаются NSF H1 и ISO 21469? Нужны ли обе?
NSF H1 - это допуск на применение смазки в пищевой среде при случайном контакте. ISO 21469 - это сертификация производственных процессов производителя смазки на соответствие гигиеническому проектированию. Обе нужны: H1 дает право применять смазку, ISO 21469 подтверждает, что она произведена контролируемо и безопасно.
Какую смазку выбрать для подшипника, если я не уверен в требованиях?
Сначала составьте карточку узла: тип нагрузки (радиальная, осевая), скорость вращения, температура при работе, материалы уплотнений, условия среды (сухая, влажная, с растворами). Затем обратитесь к производителю оборудования за рекомендацией по вязкости и NLGI. После этого подберите смазку, которая удовлетворяет оба требования и имеет H1 (если контакт возможен).
Как часто нужно переверифицировать поставщика смазки?
В большинстве HACCP-программ пищевого производства переверификация проводится ежегодно: нужно запросить у поставщика актуальные сертификаты NSF и ISO 21469, убедиться, что регистрация не истекла, и проверить отсутствие рекламирующихся отзывов о проблемах с качеством. Если поставщик изменил производство или состав смазки, требуется переквалификация.
Заключение
H1-смазка - это инструмент управления риском, а не волшебное средство. Ее применение требует анализа каждого узла, правильного выбора по техническим параметрам, полной документации (паспорты, сертификаты NSF и ISO 21469, реестр применения) и регулярного обучения команды. При аудите HACCP или сертификации ISO 22000 проверяющий оценивает не только наличие H1, но и систему управления: от анализа опасностей и верификации поставщиков до контрольных процедур и протоколов обслуживания.
Перед аудитом проведите самопроверку: убедитесь, что каждая смазка в реестре имеет паспорт и действующую регистрацию NSF, что персонал знает, почему выбрана именно эта смазка для каждого узла, и что журналы техническогообслуживания регулярно обновляются. Этот упреждающий подход сокращает время на аудит и снижает риск замечаний.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Анаэробный герметик для химии обеспечивает надежную защиту резьбовых соединений в условиях агрессивных сред, предотвращая утечки и аварии.
Восстановление пластика салона автомобиля: узнайте, как выбрать смазку, защитить детали и вернуть им первоначальный вид.
Узнайте, чем смазать дверные петли автомобиля, чтобы устранить скрип и обеспечить долговременную защиту от износа.