
Ремонт посадочного места подшипника без пресса и нагрева
Разбитое посадочное место подшипника - одна из распространенных проблем при ремонте вращающихся узлов и электромоторов. Обычно мастера обращаются к прессу или нагреву, но эти методы требуют специального оборудования и времени. На практике есть альтернатива: ремонт посадочных мест подшипников можно выполнить без дорогостоящего оборудования, если грамотно оценить степень износа и применить правильную технологию. Статья рассказывает, как диагностировать состояние посадки, когда подходит холодный метод фиксации, и как правильно восстановить соединение вал-втулка, чтобы оно служило надежно.
Инженеры ремонтных служб и закупщики часто сталкиваются с вопросом: можно ли обойтись без пресса и термической обработки, если посадочное место потеряло первоначальную точность? Да, но с условиями, которые мы разберем в этом материале на основе ГОСТ 3325-85 и рекомендаций специалистов по подшипникам.
Диагностика состояния посадочного места
Перед любым методом фиксации нужно понять, годится ли посадочное место для ремонта или требуется более глубокое восстановление.
Демонтаж подшипника часто показывает признаки критического износа: проворот кольца относительно вала, задиры на поверхности, микротрещины, перенос металла с одной поверхности на другую.
Первый этап - визуальный осмотр. После аккуратного демонтажа подшипника осмотрите вал и внутреннее отверстие корпуса. Если видны глубокие борозды, задиры или четкие очертания кольца, это означает проворот и серьезный контакт металла о металл. При проворотах часто остаются следы окисления (потемнение, ржавчина в зазорах), которые указывают на долгую работу с неправильной посадкой.
Второй этап - измерение. ГОСТ 3325-85 устанавливает, что посадочная поверхность вала под подшипник на закрепительной или стяжной втулке должна иметь шероховатость не более 2,5 мкм. Для измерения используют микрометр с точностью до 0,01 мм и нутромер для внутренних отверстий. Если диаметр отличается от номинала на 0,05–0,1 мм и больше - это признак овальности или износа. Проверьте круглость в двух-трех местах по длине вала и корпуса.
Третий этап - оценка геометрии. По стандарту ГОСТ 3325-85, для посадок класса точности 0 и 6 предельные отклонения от круглости и конусообразности не должны превышать половину допуска на диаметр. Если посадочное место овальное или конусообразное сверх нормы, одной фиксацией проблему не решить. В этом случае требуется восстановление геометрии: протачивание вала, развертывание отверстия или, в сложных случаях, напыление и шлифовка.
Что искать при осмотре
Следы проворота: концентрические окружности, следы скольжения, изменение цвета (синеватый налет, ржавчина).
Задиры и микротрещины: мелкие поперечные царапины, переходящие в трещины, говорят о высоких локальных контактных давлениях.
Перенос металла: налипание материала вала на корпус или наоборот, характерное для граничного трения и недостаточной смазки.
Остаточные отложения: грязь, окислы, частицы изношенной смазки - они помешают новой посадке.
Требования к посадочной поверхности по ГОСТ 3325-85
Стандарт определяет не только допуски на размеры, но и геометрические параметры, которые критичны при ремонте посадочных мест подшипников.
Если посадочное место прошло диагностику и признано ремонтопригодным, нужно привести его в соответствие с нормативом.
Шероховатость поверхности - один из ключевых параметров. Для вала под подшипник на закрепительной или стяжной втулке она не должна превышать 2,5 мкм по ГОСТ 3325-85. Это означает, что мельчайшие неровности, которые видны только под лупой, уже критичны. При ремонте нельзя просто протереть тряпкой и ожидать хорошего результата: нужна финишная обработка абразивом или мягкой полировкой. Грязная поверхность удерживает влагу, кислород и посторонние частицы, которые ускоряют коррозию под слоем фиксатора.
Круглость и конусность регулируются в зависимости от класса точности посадки. Для класса 0 и 6 допуск на отклонение круглости составляет половину допуска на диаметр, для классов 5 и 4 - треть допуска. На практике ремонтной базе это означает: если номинальный диаметр вала 20 мм с допуском ±0,012 мм (общий допуск 0,024 мм), то отклонение от круглости не должно быть больше 0,012 мм. Проверяют круглость при помощи нутромера с точностью до 0,01 мм или микрометра при проворачивании вала в V-образных опорах.
Перекос между осью вала и осью отверстия в корпусе опасен при холодной посадке. Если кольцо подшипника при установке упирается в край с перекосом, оно может треснуть или покрутиться. По этой причине при сборке без пресса нужно обеспечить строго осевую (соосную) посадку с равномерным натягом по всей длине контакта.
Когда подходит холодная фиксация анаэробными клеями
Холодный метод фиксации на анаэробных клеях - это не панацея, а дополнение к правильному ремонту посадочного места.
Применяют его при выполнении ряда условий.
Первое условие - остаточный зазор между валом и отверстием (или между втулкой и валом) не превышает допустимый для выбранного фиксатора. Анаэробные клеи работают путем полимеризации в узких зазорах, заполняя неровности поверхности и скрепляя детали в единое целое. Типовой диапазон рабочих зазоров для промышленных анаэробных соединительных составов - от 0,05 мм до 0,3 мм в зависимости от состава. Если зазор больше, клей просто вытечет и не создаст надежное соединение. Если зазор меньше 0,05 мм, состав может не проникнуть в соединение равномерно.
Второе условие - геометрия посадочной поверхности допускается стандартом. Как уже упоминалось, овальность, конусность и шероховатость должны находиться в пределах ГОСТ 3325-85. Если посадка деформирована сверх нормы, одной фиксацией ее не выпрямить.
Третье условие - отсутствие глубоких задиров, микротрещин и переноса металла, которые указывают на критический износ. Если кольцо проворачивалось на валу длительное время, в металле могут образоваться микротрещины, расходящиеся под нагрузкой. Анаэробный клей заполнит зазор, но не отремонтирует поврежденную структуру материала.
Четвертое условие - надежная очистка и обезжиривание. Анаэробные клеи полимеризуются только в отсутствие кислорода; при наличии масляной пленки или грязи полимеризация замедляется или не происходит вовсе. Перед нанесением фиксатора нужно обработать поверхность растворителем, дать ей высохнуть и убедиться в чистоте.
Пятое условие - соосная сборка. При установке подшипника нельзя допускать перекоса, удара или наклона. Усилие при посадке должно идти строго по оси вала и распределяться равномерно. Если кольцо встанет под углом, оно либо треснет, либо будет прижато неравномерно, и фиксатор не создаст надежное соединение.
Когда холодная фиксация неэффективна
Если посадочное место разбито настолько, что геометрия не восстановима протачиванием или развертыванием, нужны более серьезные методы: напыление износостойкого покрытия с последующей шлифовкой, замена вала целиком или использование переходной втулки большего диаметра. Анаэробный клей в таких случаях будет забивать зазоры, но не вернет посадку в норму.
Пошаговый ремонт посадочного места без пресса
Если диагностика показала, что посадочное место ремонтопригодно, переходят к восстановлению и холодной фиксации.
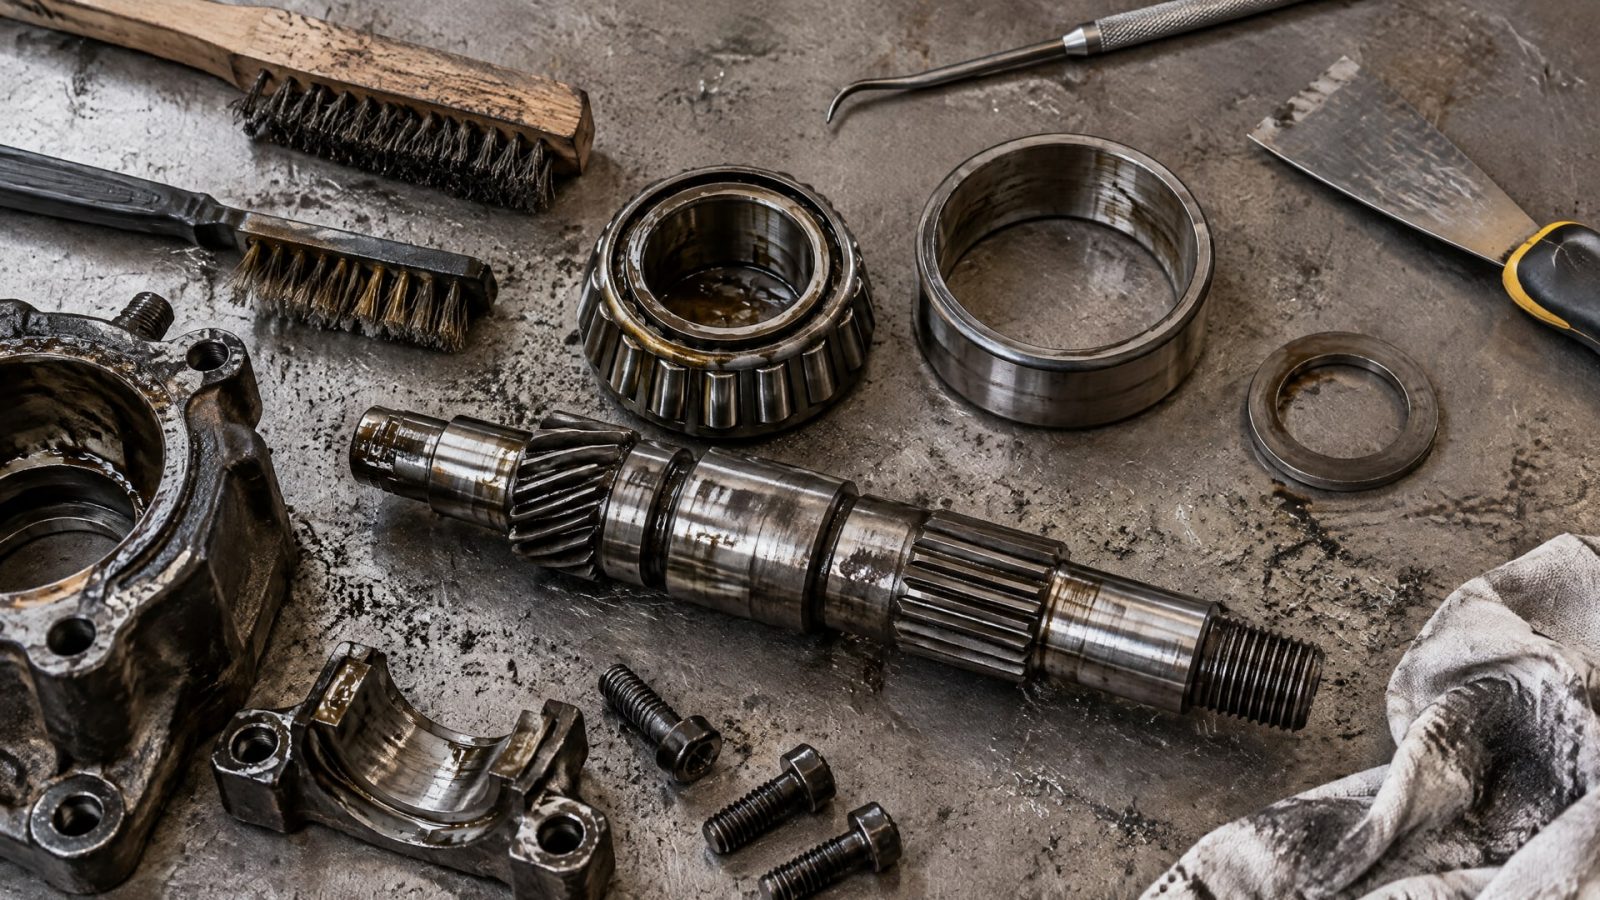
Процесс состоит из подготовки, сборки и контроля.
Подготовка поверхностей
Очистите вал от остатков старой смазки, окислов и грязи. Используйте щетку, ветошь и при необходимости скребок, но без царапания поверхности. Для посадочного места вала под подшипник любые задиры критичны.
Обезжирьте обе посадочные поверхности (и вал, и корпус) с помощью растворителя или обезжиривающего средства. Дайте поверхности полностью высохнуть - влага мешает полимеризации анаэробного клея.
Проверьте поверхность лупой на предмет оставшихся загрязнений, микротрещин и задиров. Если видны неровности, слегка отполируйте поверхность мелким абразивом (зернистость 180–240) вдоль оси вала. Шероховатость должна быть в пределах 2,5 мкм.
Протрите финальной ветошью, смоченной растворителем, и дайте высохнуть.
Нанесение фиксатора
Прочитайте инструкцию выбранного анаэробного клея. Разные составы имеют разные времена отверждения, температурные диапазоны и допустимые зазоры.
Нанесите тонкую пленку клея по всей посадочной поверхности вала. Не переусложняйте: достаточно 0,1–0,2 мм слоя. Избыток клея не улучшит соединение, а будет вытекать при посадке и пачкать соседние детали.
Немедленно установите кольцо подшипника на вал, проталкивая его медленно и равномерно. Используйте мягкий молоток и проставку (пластиковую или медную трубку), чтобы удар шел по внешнему кольцу, а не по шарикам.
Убедитесь, что кольцо сидит на месте без перекоса. При холодной фиксации, в отличие от пресса, кольцо встает мягче, поэтому нужен визуальный контроль соосности.
Оставьте подшипник на несколько часов (время зависит от типа клея, обычно 2–4 часа при 20°C) для начальной полимеризации.
В практике ремонтных служб часто возникает вопрос о фиксации при небольших износах. Для соединений с зазором до 0,15 мм, когда требуется стандартная прочность без специальных температурных ограничений, применяют анаэробные составы среднего класса прочности. При работе в условиях повышенных температур или при необходимости гарантировать непроворачиваемость в условиях высокого момента подбирают высокопрочные анаэробные клеи с диапазоном рабочих температур до 150°C и выше.
Контроль и испытание
Дайте клею полностью отвердеть согласно инструкции (обычно 24 часа при комнатной температуре).
Проверьте, что кольцо не проворачивается относительно вала. Слегка попробуйте провернуть кольцо рукой - оно должно быть неподвижно.
Если конструкция позволяет, проведите испытание на момент. По стандарту ISO 10964 методика измеряет момент разборки и момент проворачивания, что важно для оценки надежности фиксации. На практике ремонтной базе используют более простой способ: надевают динамометрический ключ и пытаются провернуть подшипник; если момент не превышает допустимый, фиксация в норме.
Если станок должен работать с вибрацией или высокими нагрузками, дайте клею дополнительное время (до 48 часов) для полного отверждения перед пуском.
Различие между втулочной фиксацией и прямой посадкой на вал
На производствах и в ремонтных мастерских применяют два основных способа: прямая посадка подшипника на вал и посадка через переходную (закрепительную) втулку.
Каждый метод имеет свои требования к геометрии и фиксации.
При прямой посадке кольцо подшипника контактирует напрямую с валом. Это требует высокой точности диаметра вала, его круглости и шероховатости в пределах ГОСТ 3325-85. Анаэробный фиксатор в этом случае работает как дополнительное средство предотвращения проворота, заполняя микронеровности между кольцом и валом.
При посадке через втулку (конической или цилиндрической) кольцо упирается во втулку, а сама втулка фиксируется на валу либо прессованием, либо клеем. Втулочная фиксация дает большую свободу в корректировке износа: если вал слегка перетерт, можно подобрать втулку чуть большего диаметра. Однако требуется убедиться, что втулка и вал также сопрягаются правильно и без перекоса.
При холодной фиксации на анаэробном клее оба способа возможны, но требуют тщательной подготовки. Для втулочного соединения нужно обеспечить соосность втулки с валом и качество обработки поверхности контакта. Чем меньше зазор между втулкой и валом, тем выше требования к чистоте и сухости поверхности.
Типичные ошибки при холодной фиксации
Практика показывает, что ремонт часто срывается из-за нарушения технологии, а не из-за неправильного выбора материала.
Ошибка 1: сборка без предварительной диагностики. Мастер видит разбитое посадочное место, заливает фиксатор и собирает подшипник, не проверив износ. Через несколько часов работы кольцо снова начинает проворачиваться, потому что зазор превышает допустимый для выбранного клея. Правильный подход: измерить, оценить геометрию, только потом выбрать способ фиксации.
Ошибка 2: нанесение клея на грязную поверхность. Остатки старой смазки, окислы, пыль - все это замедляет или прерывает полимеризацию. Анаэробные клеи полимеризуются в полной изоляции от кислорода, но грязь создает преграду между молекулами клея и поверхностью металла. Результат: слабое соединение, которое не держит нагрузку.
Ошибка 3: избыток клея. Начинающие мастера часто наносят клей густым слоем, считая, что так будет прочнее. На самом деле клей полимеризуется в зазоре между деталями, а избыток просто вытекает при посадке и не участвует в фиксации. Кроме того, избыток склеивает соседние детали, которые не должны быть скреплены.
Ошибка 4: поспешная сборка после нанесения клея. Анаэробный клей требует времени на начальное отверждение. Если сразу же дать нагрузку или вибрацию, полимеризация нарушится и соединение будет слабым. Время начального отверждения указано в инструкции (обычно 2–4 часа), а полное отверждение занимает 24 часа.
Ошибка 5: неправильная выбор класса клея. Для высокотемпературных применений (например, подшипники, работающие рядом с источником тепла) нужны термостойкие фиксаторы, рассчитанные на постоянную температуру 120–150°C и выше. Стандартные анаэробные клеи при таких температурах теряют прочность. Это касается, в частности, подшипников электромоторов, стартеров и других узлов, где рядом работают нагревающиеся компоненты.
Восстановление сильно изношенных посадочных мест
Если диагностика показала, что геометрия посадки нарушена сверх допуска, требуется восстановление.
Холодная фиксация в этом случае применяется как финальный этап, а не первый шаг.
Для валов с выступающей износостойкой поверхностью или покрытиями применяют протачивание (точение) на токарном станке. Вал центрируют в патроне, снимают верхний слой металла до полной геометрической точности. После протачивания поверхность шлифуют мелким абразивом до достижения шероховатости 2,5 мкм. Это требует инструмента и квалификации, но восстанавливает геометрию на 100 %.
Для корпусов с износом отверстия применяют развертывание или нарезание резьбы под вставку (если конструкция позволяет). После развертывания отверстие принимает правильную геометрию. Если размер критичен и вал нельзя протачивать (например, вал цельнолитой или с уникальным профилем), используют переходную втулку большего диаметра, которая устанавливается на место старой посадки.
В некоторых случаях применяют напыление износостойкого материала (например, никель-тефлона или других полимерных покрытий). Напыление создает новый слой, который затем шлифуют до требуемой геометрии. Этот метод дороже, но сохраняет первоначальный диаметр и позволяет работать с валами сложной конструкции.
После восстановления поверхности применяют холодную фиксацию на анаэробном клее как средство дополнительной страховки от проворота.
Ремонт посадочного места в конкретных узлах
Стартер D4BH и аналогичные двигатели
Стартер D4BH часто страдает от износа посадочного места подшипника якоря. Причина - длительная работа при перегрузке, высокой вибрации и температурных колебаниях. При демонтаже якоря видны следы проворота кольца подшипника на валу.
Для ремонта нужно:
Извлечь якорь и аккуратно снять подшипник прессом или съемником (не ударом).
Очистить вал, измерить его диаметр и геометрию в зоне посадки подшипника.
Если износ в пределах 0,05–0,1 мм и геометрия в норме, можно обойтись холодной фиксацией. Подготовить поверхность, нанести анаэробный клей и установить подшипник с соблюдением всех правил, описанных выше.
Если износ больше или видны задиры, требуется протачивание вала или, в крайнем случае, замена якоря в сборе.
Электромоторы и вентиляторы
Подшипники электромоторов работают с постоянной нагрузкой и вибрацией. Холодная фиксация здесь уместна, если:
посадка разбита не критично (овальность в пределах 0,03–0,05 мм);
температура в зоне подшипника не превышает 80°C при нормальной работе;
требуется гарантированное отсутствие проворота при испытаниях на вибростенде.
Для высокотемпературных применений выбирают анаэробные клеи с расширенным температурным диапазоном, устойчивые к 120–150°C. В случаях, когда температура может подняться выше (например, при заклинивании подшипника), холодная фиксация недостаточна - требуется посадка с натягом и/или дополнительная механическая фиксация (буртик, отступ).
Линии обработки и станки
На производственных линиях фасовки, упаковки, мукомольных и других станках подшипники работают в режиме постоянной циклической нагрузки. Если посадочное место разбито из-за длительной работы, холодная фиксация может стать экономичным решением, позволяющим отсрочить капитальный ремонт узла. Однако требуется регулярный контроль: каждые 100–200 часов работы проверить, не началось ли новое проворачивание. Если кольцо снова проворачивается, холодная фиксация исчерпала свой ресурс и нужен более радикальный метод.
На практике в ремонтных мастерских и на сервисных базах рекомендуют использовать анаэробные составы, которые обеспечивают достаточную прочность при экономичной стоимости владения. Для соединений с зазором до 0,15 мм стандартные анаэробные фиксаторы создают соединение с прочностью на сдвиг до 20 МПа, что достаточно для большинства приложений среднего класса нагрузки.
Часто задаваемые вопросы
Можно ли собрать подшипник без пресса, если посадочное место потеряло точность?
Да, но при условии, что после диагностики и измерения остаточная геометрия соответствует ГОСТ 3325-85: овальность и конусность в пределах допуска, шероховатость не более 2,5 мкм, остаточный зазор в диапазоне 0,05–0,3 мм в зависимости от выбранного анаэробного клея. Если износ критичен, сначала требуется восстановление поверхности протачиванием или другим методом, затем холодная фиксация.
Что делать, если разбило посадочное место подшипника в стартере D4BH?
Сначала измерить вал и оценить степень овальности. Если овальность небольшая (0,05–0,1 мм) и задиры поверхностные, достаточно очистить поверхность, обезжирить, нанести анаэробный фиксатор и установить подшипник с соблюдением соосности. Если овальность больше или видны глубокие повреждения металла, требуется протачивание вала на токарном станке с последующей шлифовкой и холодной фиксацией.
Какой анаэробный клей выбрать для фиксации подшипника без пресса?
Выбор зависит от допустимого зазора, температурных условий и требуемой разборки. Для стандартных применений с зазором до 0,15 мм подходят анаэробные фиксаторы среднего класса прочности (условная прочность на сдвиг 15–20 МПа). Для высокотемпературных применений (до 150°C) выбирают составы с расширенным температурным диапазоном. При необходимости обратимой фиксации (возможности разборки без повреждения деталей) используют низкопрочные составы.
Сколько времени требуется для полного отверждения анаэробного клея?
Начальное отверждение происходит за 2–4 часа при комнатной температуре (20°C), достаточное для профилактической проверки. Полное отверждение требует 24 часов. Если после установки подшипника требуется испытание на вибрацию или высокие нагрузки, рекомендуется дать клею 48 часов на полную полимеризацию.
Подходит ли холодная фиксация для подшипников, работающих при 120–150°C?
Для таких условий нужны специальные анаэробные клеи, устойчивые к повышенным температурам. Стандартные фиксаторы при 120°C теряют прочность на 30–40 %. При выборе клея обязательно проверьте его рабочий диапазон температур. Если посадочное место разбито и требуется гарантированная фиксация при 120°C и выше, лучше применить посадку с натягом (пресс или нагрев) в дополнение к анаэробному клею или вместо него.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева - это реальный и экономичный способ восстановления вращающихся узлов при соблюдении технологии. Успех зависит от трех факторов: правильной диагностики, восстановления геометрии (если требуется) и применения подходящего анаэробного фиксатора. ГОСТ 3325-85 устанавливает жесткие требования к геометрии и качеству посадочной поверхности - эти требования действуют и при холодной фиксации. Анаэробные клеи не заменяют грубый ремонт разбитой посадки, они дополняют его, заполняя микрозазоры и предотвращая проворот.
Если вы сталкиваетесь с частым износом посадочных мест в своем производстве или ремонтной базе, начните с внедрения регулярной диагностики демонтированных подшипников. Записывайте результаты измерений, отслеживайте причины разбивания (вибрация, перегруз, неправильная сборка). На основе этих данных выбирайте способ восстановления: для легких износов холодная фиксация экономична, для средних требуется восстановление поверхности, для критических - замена детали или капитальный ремонт узла. Консультируйтесь со спецификацией подшипника и рекомендациями производителя, сверяйте остаточную геометрию со ГОСТ 3325-85, и ремонт будет надежным.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте пищевую смазку для высоких температур, которая выдержит нагрев выше 200°C, не загустеет и не потечет.
Узнайте, как организовать утилизацию СОЖ, выбрать подрядчика и избежать штрафов за нарушение экологического законодательства.
Цепное масло пищевое: как выбрать смазку для конвейеров, чтобы обеспечить безопасность, долговечность и минимизировать износ оборудования.