
Как выбрать анаэробный вал-втулочный фиксатор для разных зазоров и нагрузок
Анаэробные фиксирующие составы для цилиндрических соединений - это рабочий инструмент инженеров, когда нужно надежно зафиксировать втулку, гильзу или любую цилиндрическую деталь на валу без предварительного демонтажа и переделки посадки. Они полимеризуются в зазоре между валом и отверстием втулки в отсутствие воздуха и защищают соединение от вибрационного ослабления и утечек. Статья объясняет, как правильно подобрать состав, учитывая диаметральный зазор, требуемую прочность и рабочую температуру. Читайте, если вы технолог, инженер или закупщик и хотите избежать ошибок при выборе фиксатора для конкретного производства.
Выбор фиксатора по диаметральному зазору
Главное, чем отличаются друг от друга анаэробные фиксаторы вал-втулочных соединений, - допустимый диаметральный зазор.
Это не маркетинговое различие, а конструктивное: вязкость и состав полимера определяют, насколько глубоко и равномерно жидкий фиксатор проникает в зазор и затем затвердевает там.
Для тонких, низковязких составов допустимый зазор обычно лежит в пределах 0,025–0,15 мм. Эти фиксаторы подходят для точных посадок, когда зазор минимален и нужна максимальная точность. Более вязкие, gap-filling составы допускают зазоры до 0,05–0,38 мм и даже до 0,25 мм для некоторых марок высокопрочных составов. Чем больше допустимый зазор, тем лучше состав заполняет пустоту и дольше затвердевает.
Вычислить зазор просто: Bore ID − Shaft OD = диаметральный зазор. Bore ID - это диаметр отверстия втулки, Shaft OD - диаметр вала. Если зазор оказался больше, чем допускает выбранный фиксатор, то состав не создаст надежную пленку в центре зазора, и соединение может ослабнуть. Если зазор меньше допустимого, фиксатор просто не заполнит всю полость, хотя соединение и будет прочным, но рисков больше.
В производственной практике поступают так: сначала измеряют вал и втулку, вычисляют зазор, потом выбирают марку фиксатора по техническому листу. Если зазор не укладывается в спецификацию, то либо корректируют посадку (например, берут втулку другого размера), либо используют другой фиксатор.
Быстроотверждаемые высокопрочные составы для жестких условий
Когда нужна максимальная прочность и быстрая фиксация, инженеры выбирают состав класса 638.
Такие фиксаторы достигают handling strength (первичная фиксация) за около 4 минуты, полное отверждение происходит за 24 часа. Прочность на сдвиг у высокопрочных составов доходит до 31 МПа (4 500 psi), что позволяет выдерживать серьезные ударные нагрузки и вибрацию.
Для этого класса допустимый диаметральный зазор обычно составляет до 0,25 мм. Более высокая вязкость жидкого состава позволяет ему хорошо распределяться в зазоре и затем твердеть равномерно. Рабочая температура таких фиксаторов - до 180°C, что важно для систем с термической нагрузкой.
На практике на производстве быстроотверждаемые высокопрочные составы выбирают для валов, которые испытывают вибрацию (компрессорные цапфы, стакан ротора мотора, вспомогательные шпиндели), для гидро- и пневмотехники, а также для узлов машиностроения, где требуется минимизировать время сборки без ущерба прочности. Однако есть и минус: такие составы очень прочно затвердевают, и при необходимости разборки потребуется нагрев или растворитель.
Среднепрочные составы для демонтажа и универсальных посадок
Если требуется возможность разборки соединения без специального оборудования и высокой температуры, выбирают среднепрочные фиксаторы.
Они дают прочность на сдвиг в пределах 11,7–15,9 МПа (1 700–2 300 psi), что достаточно для большинства вращающихся валов с умеренной вибрацией. Время фиксации таких составов -20 минут и более, что дает технологам больше времени на контроль посадки.
Допустимый зазор для среднепрочных составов обычно остается в пределах 0,15 мм, то есть они тоже требуют точной посадки, но менее требовательны к скорости схватывания. Такие фиксаторы применяют в пищевой промышленности, когда соединение может требоваться разобрать при техническом обслуживании, в сельскохозяйственных машинах, в небольших электромоторах.
В цехах, где сборка-разборка - регулярный процесс, среднепрочные составы часто экономят на времени переделок. Их выбирают и тогда, когда посадка была немного переработана в эксплуатации, но зазор еще остается в допустимом пределе; высокопрочный фиксатор в этом случае был бы избыточен и затруднил бы разборку.
Подготовка поверхности и нанесение фиксатора
Анаэробный фиксатор работает только на чистых поверхностях.
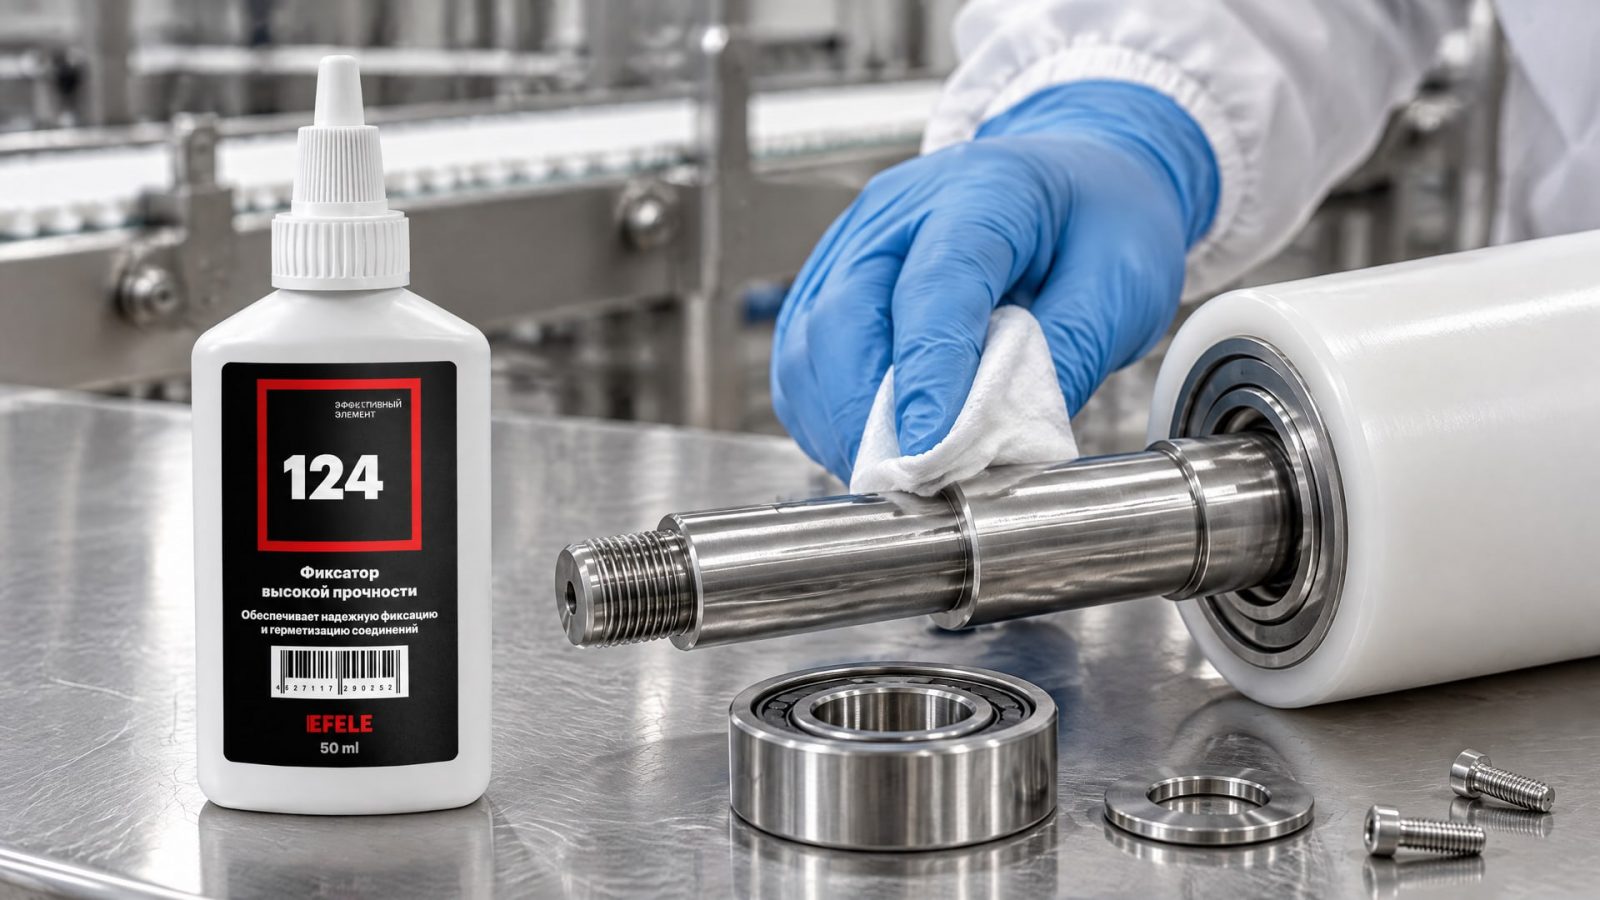
Перед нанесением вал и отверстие втулки нужно обезжирить и удалить механическую грязь, стружку, окалину. Масло, жир и загрязнения препятствуют полимеризации анаэробного состава, и соединение может остаться слабым даже если выбран правильный фиксатор и правильный зазор. Для очистки используют органические растворители или специальные очистители, механическую обработку наждаком, если нужно.
После очистки поверхности должны быть сухими. Влага тоже замедляет отверждение и может привести к неполной полимеризации. Если поверхности сильно загрязнены или находились в хранилище длительное время и потеряли активность, в техлистах рекомендуется применить активатор - специальную жидкость, которая ускоряет отверждение анаэробного состава и помогает ему полимеризироваться даже на неактивных металлах.
Состав наносят тонкой пленкой по окружности вала или по всей внутренней поверхности отверстия втулки. Затем детали собирают вместе и поворотом распределяют фиксатор равномерно по всему зазору. Для крупных деталей, где зазор велик, нужно больше материала, чтобы пленка была достаточно толстой и заполнила всю полость. Важно не касаться носиком флакона самой поверхности: так можно загрязнить наконечник и запустить преждевременное отверждение у горлышка флакона.
EFELE 124 подходит для фиксации вал-втулочных соединений с малым зазором до 0,15 мм, особенно когда соединение может находиться в пищевом производстве и требуется контакт с пищевыми продуктами; это состав, который на производстве выбирают за предсказуемый результат и доступную техподдержку при подборе по параметрам.
Рабочие условия: температура, вибрация и нагрузка
После того как фиксатор нанесен и детали собраны, нельзя сразу нагружать соединение на полную мощность.
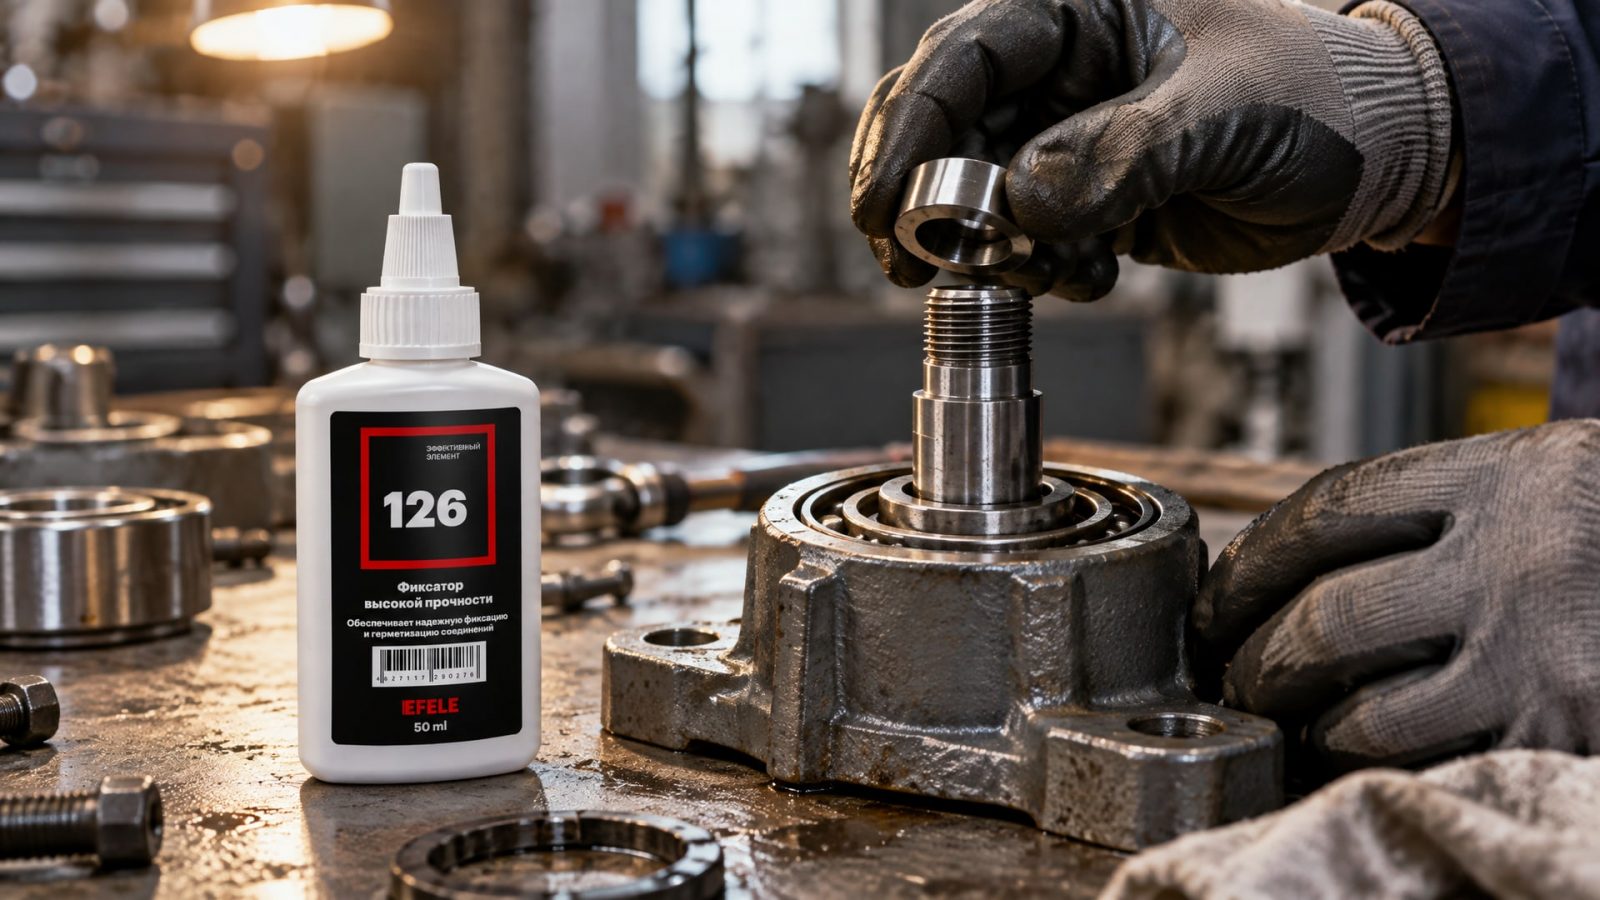
Первичная фиксация (handling strength) у быстроотверждаемых составов достигается за 4 минуты, но это значит, что деталь можно перемещать; полная прочность приходит за 24 часа. Для среднепрочных составов ждут около 20 минут до первичной фиксации.
Рабочая температура большинства анаэробных фиксаторов - до 180°C. Если условия горячее (например, вал компрессора или теплоэнергетическое оборудование), нужно специально проверить спецификацию или выбрать состав, рассчитанный на более высокую температуру. При низких температурах отверждение замедляется, поэтому в неотапливаемых цехах время ожидания может быть дольше.
Вибрация и циклические нагрузки требуют, чтобы фиксатор был прочным. Если вибрация велика, выбирают высокопрочные составы с прочностью на сдвиг не менее 25–31 МПа. Если условия умеренные и разборка будет необходима, среднепрочные составы справляются хорошо. На вращающихся валах, в подшипниковых узлах и в электромоторах вибрация - норма, и фиксатор должен держать соединение от самоотвинчивания и проворачивания.
EFELE 126 применяется для термостойких вал-втулочных соединений с зазором до 0,25 мм и работающих при повышенных температурах; это выбор для производств с ограничением по времени сборки и требованиями к температурной стойкости.
Ошибки при выборе и применении фиксатора
Первая и самая частая ошибка - подобрать фиксатор, не измерив зазор.
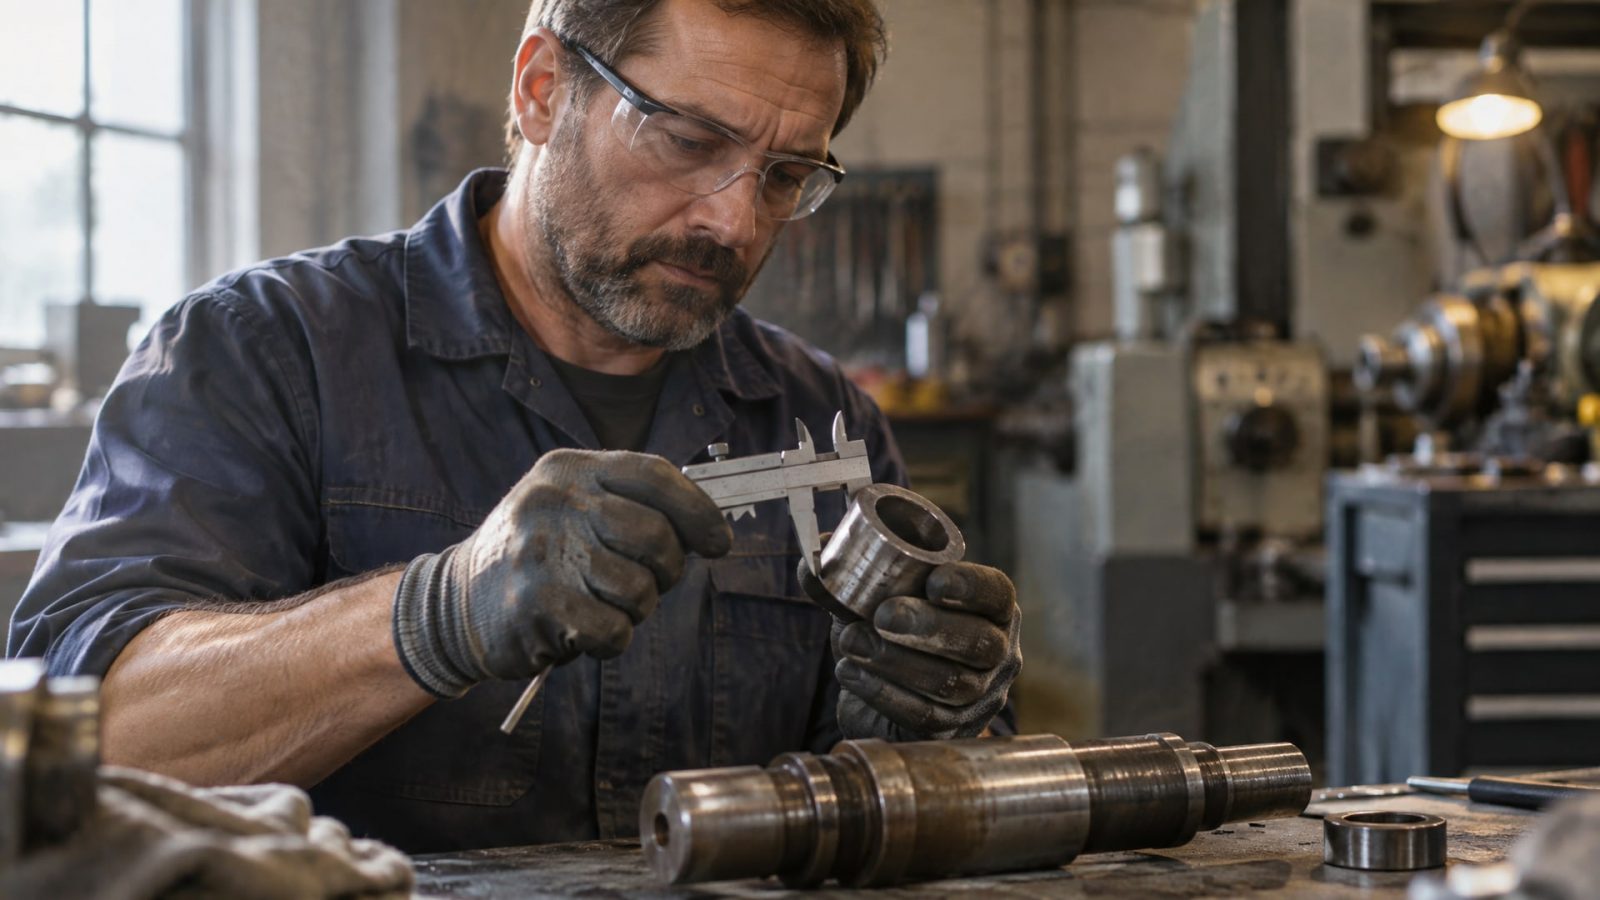
Закупщик или техник берет самый популярный состав, не проверив паспортный допустимый зазор, и результат непредсказуем: либо фиксатор не заполняет полость, либо начинает вытекать из зазора, либо затвердевает неравномерно. Правило простое: сначала зазор, потом выбор.
Вторая ошибка - нанести слишком мало состава. Если фиксатор не заполнил весь зазор, то прочность соединения упадет. Нужно наносить ровно столько, чтобы при сборке деталей избыток выступил из зазора; выступивший излишек свидетельствует о полном заполнении.
Третья ошибка - не очистить поверхность. Масло и грязь - враги анаэробного фиксатора. Даже если состав выбран правильно, грязная поверхность приведет к слабой полимеризации и соединение будет ненадежным.
Четвертая ошибка - нагрузить соединение до полного отверждения. Хотя handling strength приходит в минуты, полная прочность требует часов. Сборку деталей нужно делать так, чтобы после установки фиксатора узел мог отстояться без нагрузок нужное время.
Пятая ошибка - выбрать максимально прочный состав, не учитывая зазор и возможность разборки. Высокопрочные фиксаторы требуют более строгого контроля посадки и при необходимости разборки могут потребовать специального оборудования.
Часто задаваемые вопросы
Как узнать, какой зазор между валом и втулкой, если детали уже собраны?
Измеритель толщины, щупы или микрометр - инструменты, которыми можно проверить зазор, но если детали собраны, придется их разобрать. Лучше измерить вал микрометром, втулку нутромером или штангенциркулем по внутреннему диаметру, затем вычислить зазор по формуле: Bore ID − Shaft OD. Это займет несколько минут и гарантирует правильный выбор фиксатора.
Можно ли использовать один фиксатор на валах разных диаметров?
Диаметр вала влияет на величину абсолютного зазора, но не всегда. Если вал 20 мм и втулка с 20,1 мм, зазор 0,1 мм. Если вал 50 мм и втулка 50,1 мм, зазор тоже 0,1 мм. Один фиксатор подойдет для обоих. Но если допуски втулок разные, то и зазоры будут разные, и может потребоваться другой состав. Проверяйте зазор для каждого соединения отдельно.
Чем быстроотверждаемый фиксатор отличается от обычного?
Быстроотверждаемый фиксатор достигает handling strength за 4–5 минут, обычный - за 20 минут и более. Это различие достигается за счет состава полимера и, как правило, более высокой вязкости. Быстроотверждаемые составы часто и есть высокопрочные: они затвердевают быстро и прочно. Выбор между ними зависит от требований производства: если нужна скорость и прочность, берут быстроотверждаемый; если важна возможность разборки, выбирают обычный среднепрочный.
Обязателен ли активатор при нанесении фиксатора?
Активатор не обязателен при работе с чистыми активными металлами (сталь, чугун, медь). Он полезен, если поверхности загрязнены, окислены, или если металл считается неактивным (нержавеющая сталь, алюминиевые сплавы в некоторых случаях). Активатор ускоряет отверждение, поэтому его применяют и тогда, когда нужно сократить время ожидания. Но в обычных условиях работы с черными металлами в сухом цехе активатор не требуется.
Какая температура нужна, чтобы разобрать соединение, зафиксированное высокопрочным фиксатором?
Высокопрочные составы обычно требуют нагрева до 80–120°C для размягчения полимера и облегчения разборки. Более точная информация есть в техлисте каждого конкретного состава. Некоторые фиксаторы предусматривают использование специальных растворителей для разборки, но это дольше и требует более тщательной очистки. На практике в ремонтных службах часто прибегают к нагреву под проточной горячей водой или в термокамере.
Заключение
Выбор анаэробного вал-втулочного фиксатора начинается с одного числа - диаметрального зазора. Измерьте вал и втулку, вычислите Bore ID − Shaft OD, найдите эту величину в техлисте нужного состава. Дальше учтите требуемую прочность, рабочую температуру, время фиксации и возможность разборки. Обезжирьте поверхности, нанесите состав тонкой пленкой по окружности, соберите детали и дайте им отстояться. За четыре минуты придет первичная фиксация, за 24 часа - полная прочность.
Если вы в цехе первый раз работаете с анаэробными фиксаторами, проверьте три детали: правильность зазора, чистоту поверхности и время выдержки после сборки. Эти три правила исключат 95% проблем с ненадежными соединениями. Следующий шаг - получить техлист нужного состава, согласовать характеристики с вашими условиями у поставщика и провести испытание на пробной партии деталей, чтобы убедиться, что выбор верен.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о пяти необычных способах применения универсальной смазки в быту и на даче для решения повседневных задач.
Выбирайте пищевые смазки для мойки оборудования правильно: узнайте о водостойкости, химической устойчивости и температурных режимах.
Узнайте, как активатор анаэробного клея решает проблему медленной полимеризации при низких температурах, сокращая время отверждения.