
Как смазать упаковочное оборудование, чтобы смазка не попала в продукт
При работе упаковочного оборудования смазка служит критически важным элементом - она защищает узлы трения, продлевает ресурс механизма и обеспечивает стабильность работы. Однако именно из-за близости движущихся деталей к продукту или упаковке возникает главная проблема: миграция смазки в пищевой продукт или на его поверхность. Эта защита реализуется не просто запретом на смазку, а правильным выбором состава и техникой нанесения. На пищевых линиях и линиях фасовки используются смазки с сертификацией NSF H1, которая разрешает случайный контакт со смазкой в микроколичествах - не более 10 ppm (0,001%). Статья раскроет, какие смазки применяют в упаковочных машинах, как их правильно наносить и где находятся критические точки, где риск переноса смазки на продукт максимален.
Текст предназначен для инженеров, техспециалистов и закупщиков, которые отвечают за надежность упаковочного оборудования и соответствие его стандартам пищевой безопасности.
NSF H1: стандарт безопасности для пищевого производства
NSF H1 - это международная регистрация для смазочных материалов, применяемых в зонах возможного случайного контакта с пищевой продукцией.
Это не означает, что смазка вообще не попадет в продукт, а именно - что если попадет, это не причинит вреда. Порог безопасности установлен на уровне 10 ppm (0,001%), то есть если в продукте обнаружится не более такого количества смазки, он не подлежит браковке.
Стандарт NSF H1 основан на международных требованиях ISO 21469, которые регулируют гигиенические свойства смазочных материалов для пищевой промышленности. Для получения сертификации NSF H1 смазка должна быть изготовлена из одобренного сырья: белых минеральных масел, полиальфаолефинов (PAO), растительных масел или отдельных силиконовых жидкостей. При этом производитель смазки обязан соответствовать стандарту ISO 9001 по системе качества. Смазка должна быть физиологически инертна, без вкуса и запаха, чтобы даже при случайном попадании в продукт не повлиять на органолептические свойства.
Допуск NSF H1 специально разработан для смазочных материалов, которые могут оказаться в контакте с пищей в результате отказа оборудования, конденсации или неплотности узлов. Это отличает H1 от других категорий: класс H2 запрещает любой прямой контакт с едой (смазка предназначена для узлов, где пищи нет вообще), а категории 3H и H3 подразумевают прямой контакт с продуктом и используются для разделительных агентов при производстве самой пищи. Для упаковочного оборудования требуется именно H1.
Критические точки упаковочного оборудования, требующие смазки
На упаковочных линиях смазка наносится не везде подряд, а в строго определенных узлах, где риск контакта со смазкой наиболее высок.
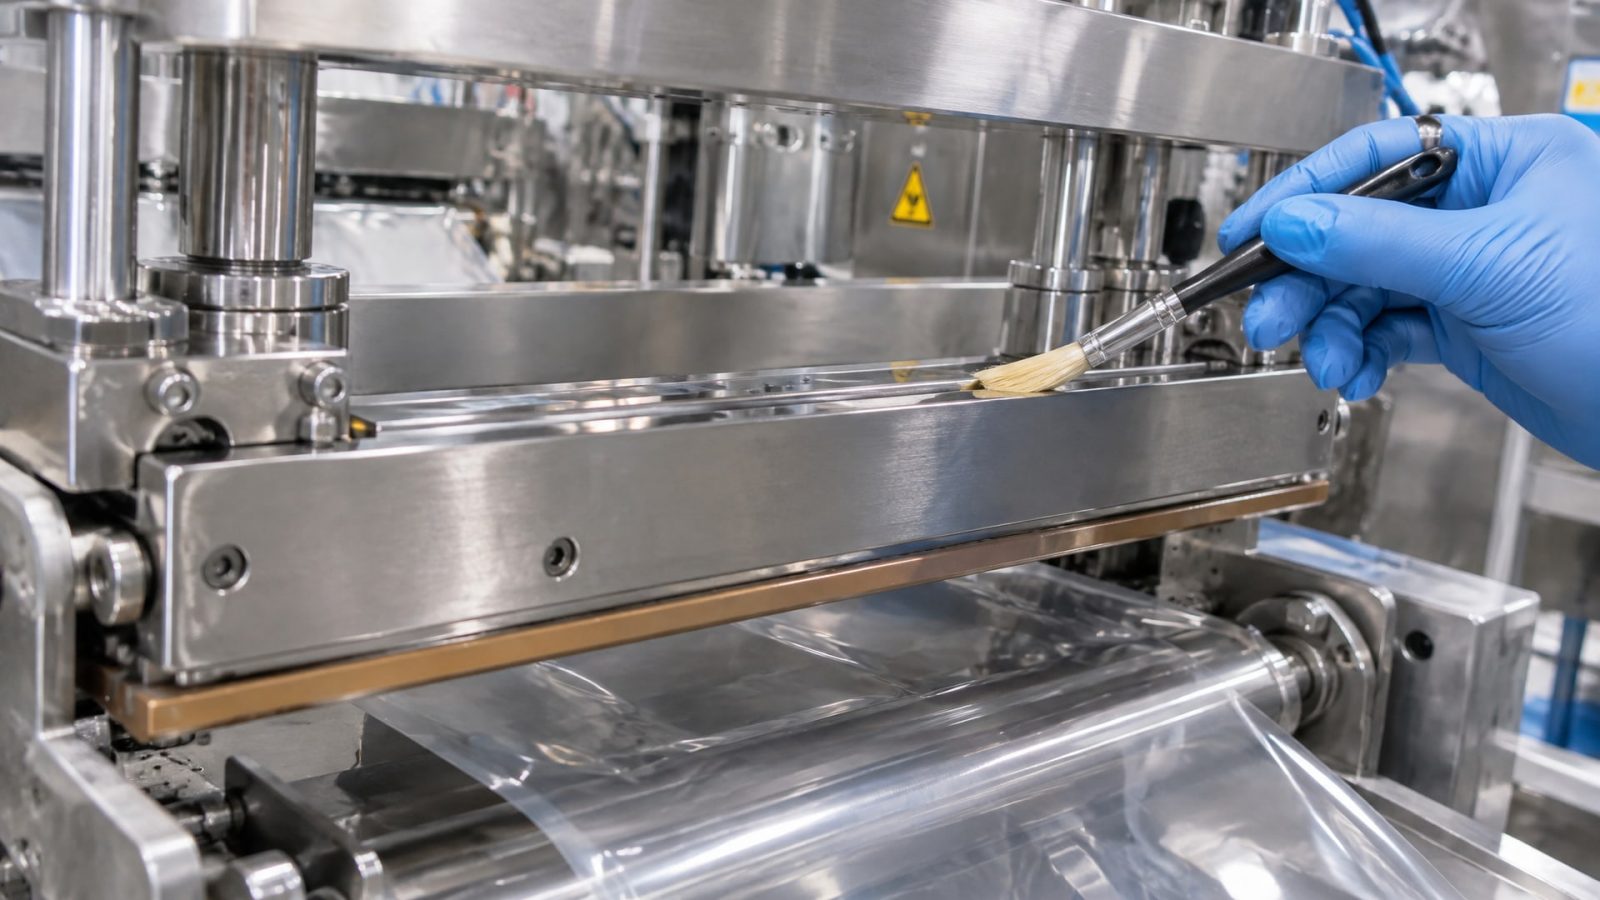
Правильное их выявление - основа защиты продукта.
Запаечные и тепловые узлы
Узлы запайки (seal bars) работают на высоких температурах и под нагрузкой. Они состоят из направляющих, подшипников скольжения и штоков, которые движутся с большой частотой. Без смазки в этих узлах развиваются фреттинг и задиры металла. Однако запаечные узлы расположены рядом с открытым продуктом или упаковочным материалом, поэтому избыточная смазка легко переносится на поверхность упаковки. Используется смазка NLGI 2 или NLGI 1 в зависимости от скорости и температуры: для высокотемпературных запаечников выбирают смазку с температурным диапазоном не ниже 150–200 °C на верхней границе.
Направляющие и столы
Направляющие (guide rails) упаковочного оборудования обеспечивают позиционирование упаковки или продукта. Они подвергаются износу абразивными частицами упаковочного материала и влаге. Смазка здесь должна удерживаться в зазорах узла (как правило, 0,1–0,5 мм) и не мигрировать на продукт. Закупщики и инженеры выбирают смазку с хорошей адгезией - способностью держаться на поверхности - чтобы интервал между смазываниями был максимальным. Направляющие часто контактируют с водой при влажной уборке, поэтому смазка должна выдерживать водно-щелочную среду.
Узлы дозирования и cam followers
Узлы дозирования (filling nozzles, dosing units) и кулачковые направляющие (cam followers) работают с высокой точностью и требуют минимального люфта. Для них характерна микротечь смазки, которая может попасть на продукт прямо с поверхности детали. Эти узлы требуют мониторинга: если смазка вязнет от загрязнения или окисляется от воздействия пара, узел теряет точность. На упаковочных линиях для cam followers берут смазку NLGI 1 или даже полусинтетические масла с добавлением загустителей, чтобы смазка не стекала вниз.
Выбор смазки по NSF H1 и NLGI-классу
Когда узел определен, встает вопрос консистенции.
Пластичная смазка классифицируется по NLGI-классу, который отражает жесткость смазки. NLGI 1 - мягкая, близко к маслу; NLGI 2 - средней густоты, универсальная; NLGI 3 и выше - твердые, для узлов без движения.
Для упаковочного оборудования используют NLGI 1 и NLGI 2. NLGI 1 выбирают для быстродвижущихся узлов (высокие обороты, частые циклы), где вязкое сопротивление смазки может замедлить работу машины. NLGI 2 - для умеренных нагрузок и температур, это наиболее универсальный класс. Для узлов с интенсивным смыванием водой (например, на линиях мойки перед упаковкой) выбирают смазку NLGI 2, так как она лучше удерживается в зазорах и медленнее вымывается.
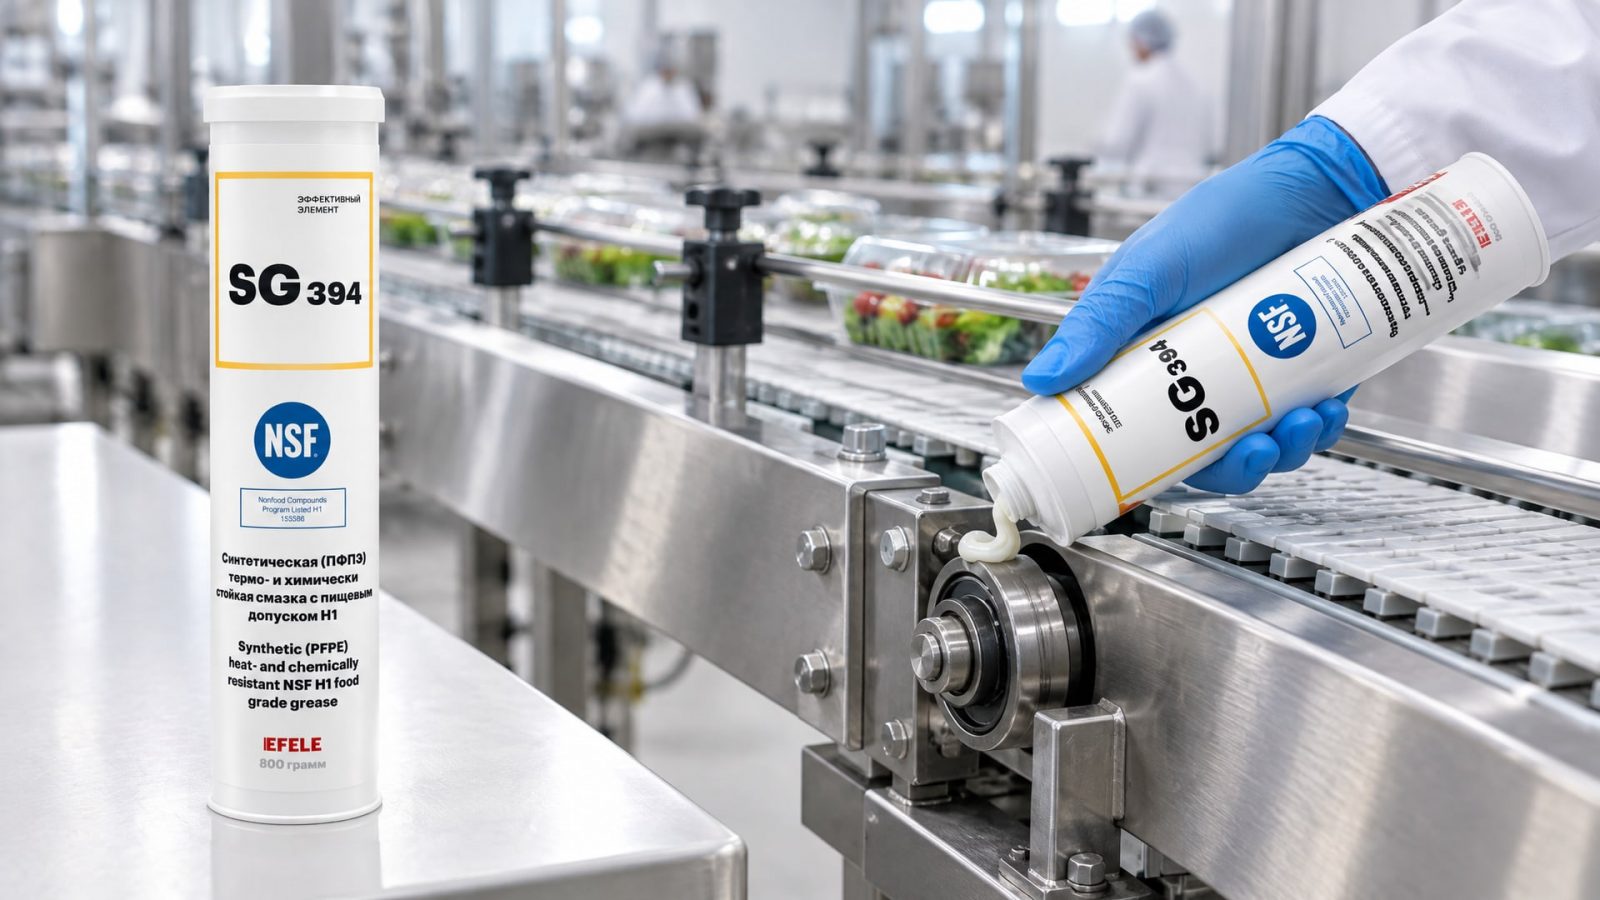
Важным параметром является также рабочий температурный диапазон. Смазка должна оставаться пластичной как при пусконаладке холодного оборудования (0–10 °C), так и при работе в условиях нагрева от запаечных узлов (до 150–180 °C). Для узлов трения, где есть риск случайного контакта со смазкой, например, в запаечном и упаковочном оборудовании, рекомендуется использовать термо- и химстойкую пластичную смазку EFELE SG-394 с допуском NSF H1. Она сохраняет свойства в широком диапазоне температур и выдерживает контакт с щелочными средствами, которыми промывают упаковочные машины.
Техника нанесения смазки: предотвращение избыточного количества
Правильное нанесение смазки - это не просто ее нанос на деталь, но расчетное дозирование и контроль.
На упаковочном оборудовании избыток смазки опаснее, чем ее недостаток, потому что он попадет на продукт или упаковку.
Расчет необходимого количества
Перед нанесением смазки определяют объем полости подшипника, зазор между деталями или размеры направляющей. Для подшипника скольжения расстояние между деталями часто составляет 0,1–0,3 мм, а требуемая толщина масляной пленки -1–5 микрон. Это значит, что для полного смазывания требуется ничтожное количество смазки. На практике в промышленности используют правило: смазка наносится так, чтобы после сборки узла видимый излишек снимался мягкой тканью, но при этом в зазорах остался смазочный материал. Количество смазки должно быть ровно таким, чтобы при первых циклах работы оборудования она равномерно распределилась по поверхности трения.
Точки смазки и их изоляция
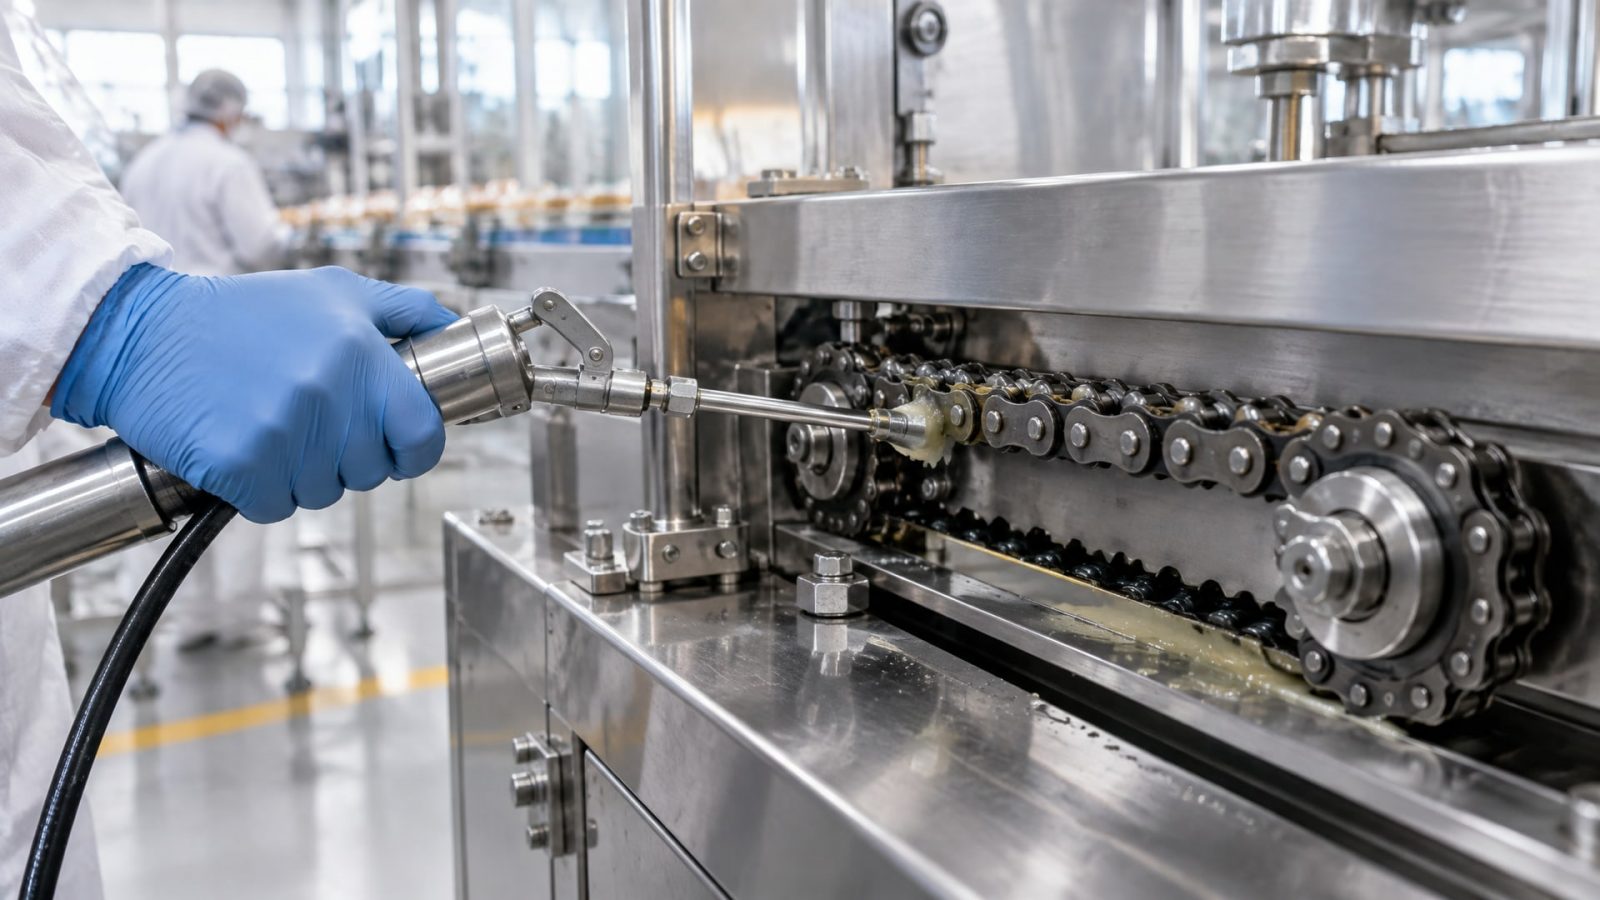
На современном упаковочном оборудовании точки смазки часто оснащаются закрытыми ниппелями (прессованными соединениями) или одноразовыми шприцевыми аппликаторами. Это предотвращает попадание смазки в щели и ее растекание. Если оборудование имеет открытые площадки смазки, их герметизируют уплотнительными манжетами или съемными защитными чехлами. Эта практика предотвращает попадание смазки на продукт при вибрации и динамических нагрузках.
Периодичность смазки и контроль состояния
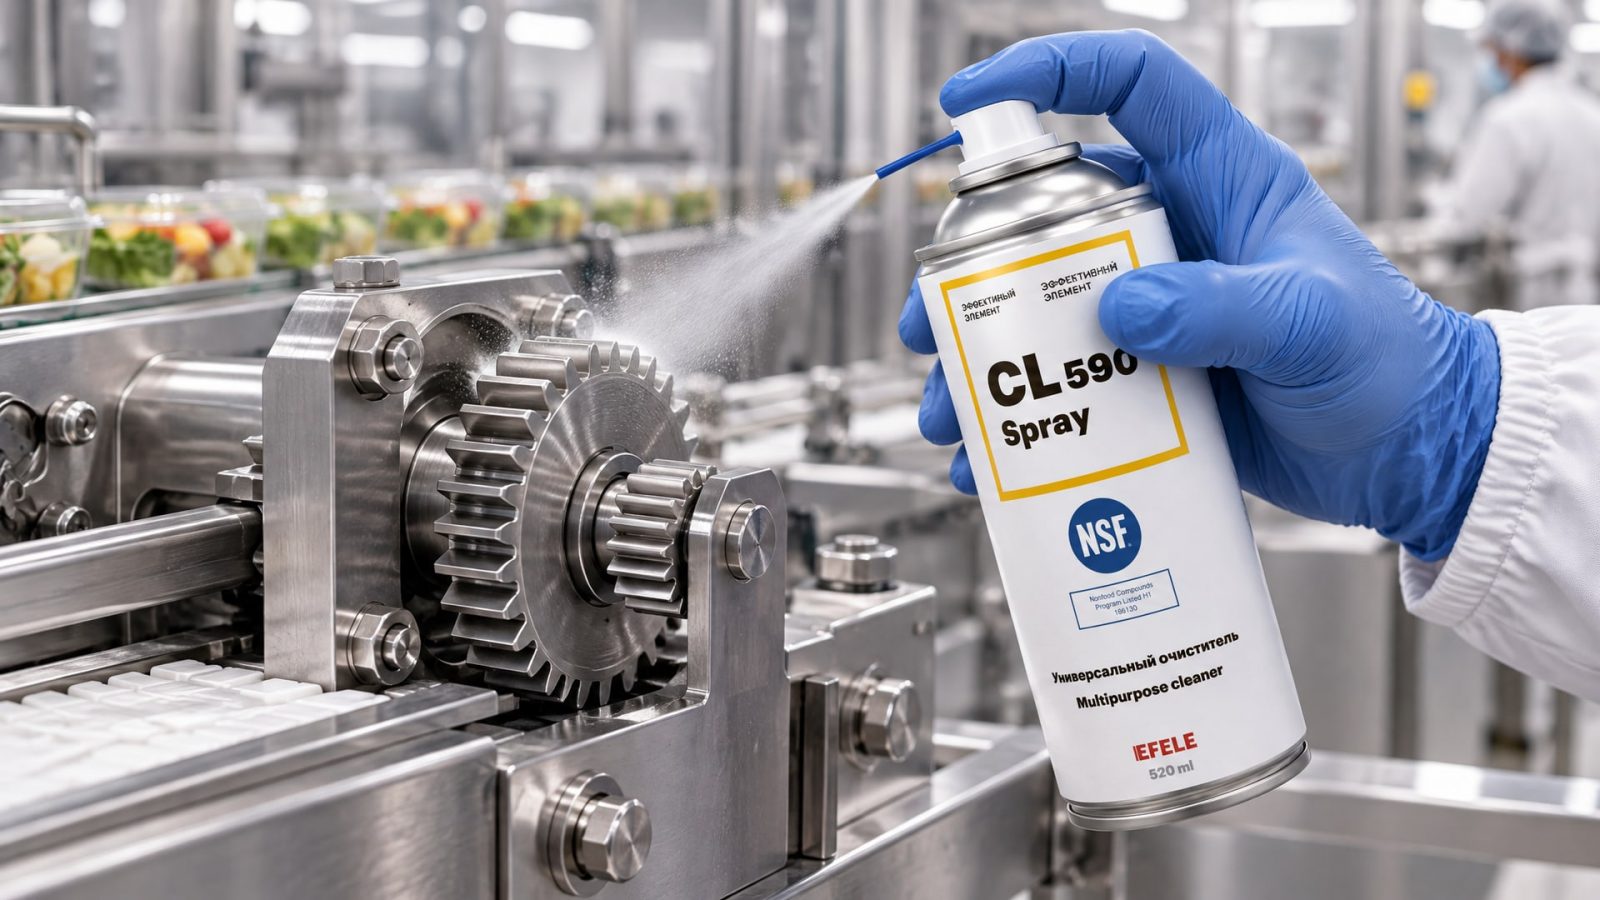
Интервал смазки зависит от типа узла, нагрузки и температуры. На упаковочных линиях с высокой частотой работы смазка проверяется через каждые 500–1000 часов работы. При контакте смазки с водой и щелочными моющими средствами ее ресурс сокращается. Признаки необходимости замены: потемнение смазки, ее размягчение, появление в ней частиц загрязнения или влаги. Перед нанесением новой смазки важно тщательно очистить поверхности от старой смазки и загрязнений. Для этого подойдет универсальный очиститель EFELE CL-590 Spray с пищевым допуском NSF H1. Это исключит попадание окисленных остатков смазки в продукт и обеспечит хорошую адгезию новой смазки к металлу.
Стойкость смазки к воде, пару и моющим средствам
Упаковочное оборудование регулярно промывается водой, горячим паром и щелочными моющими растворами.
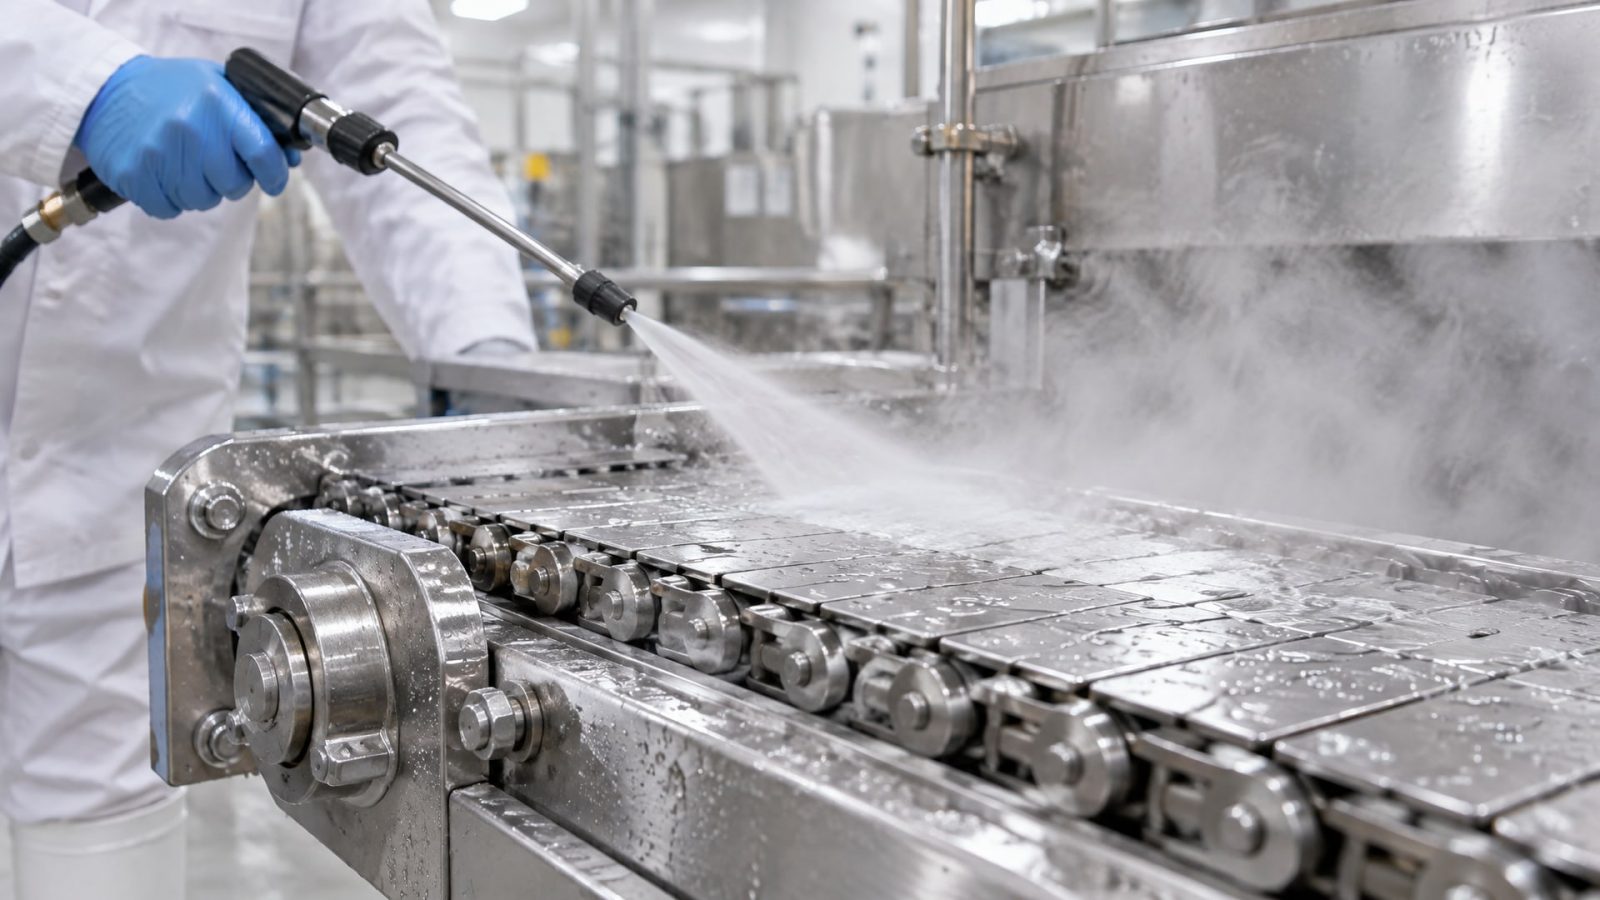
Смазка должна выдерживать эти испытания без потери своих свойств.
Миграция смазки может произойти не только от ее избытка, но и от ее разложения. Когда смазка контактирует с горячей водой и щелочами, базовое масло окисляется, загуститель разрыхляется, и смазка начинает мигрировать в тонких слоях на поверхность. Это явление называется «деградация под воздействием среды». На линиях фасовки, где промывка происходит ежедневно при 60–80 °C, смазка должна сохранять свойства не менее 30 дней между заменами.
Для оценки стойкости смазки в отраслевых материалах используется испытание по ASTM D2619 (стойкость к окислению) и стойкость к водно-щелочной среде. Смазка должна быть эмульсионно-стабильна, то есть не образовывать заметных расслоений при контакте с водой и быстро восстанавливать свою консистенцию после высыхания. Это предотвращает образование водяных линз внутри узла трения, которые могут привести к коррозии.
Ошибки при выборе смазки для упаковочного оборудования
На практике закупщики и инженеры часто допускают ошибки, которые приводят к браку упаковки и скрытым затратам.
Путаница между категориями NSF
Самая распространенная ошибка - использование смазки H2 там, где требуется H1. На словах обе категории именуются «пищевыми», но H2 запрещает контакт с пищей вообще. Если в упаковочном оборудовании используется H2-смазка в узлах рядом с продуктом и она попадет на упаковку, продукт придется забраковать. Правильный выбор: для любой точки, где есть риск случайного контакта, - только NSF H1.
Выбор смазки без учета рабочих условий
Нередко закупщики выбирают смазку по цене или по названию, не проверяя ее совместимость с условиями работы узла. Например, выбирают NLGI 2-смазку для быстроходного cam follower, где нужна NLGI 1. В результате узел нагревается от высокого вязкого сопротивления, смазка размягчается и выдавливается из зазора. Или выбирают смазку без проверки ее стойкости к щелочам, и после первой же промывки она разлагается.
Игнорирование регламента смазки
Даже правильная смазка теряет свойства под воздействием времени и среды. Многие производства пренебрегают графиком замены смазки, считая, что если оборудование работает, смазка в порядке. На деле окисленная или загрязненная смазка становится абразивом, который ускоряет износ и увеличивает микротечь из узла.
Избыточное нанесение смазки
Закупщики и техники иногда применяют подход «чем больше, тем лучше» в расчете защитить узел. На практике это приводит к обратному: избыток смазки попадает на упаковку и создает дефекты. При переходе на правильную дозировку и периодичность расход смазки обычно сокращается на 20–30%, а ресурс оборудования растет.
Часто задаваемые вопросы
Что означает буква H в обозначении NSF H1?
H обозначает «incidental contact» (случайный контакт). Это означает, что смазка может попасть в продукт не более чем в микроколичествах - до 10 ppm. Цифра 1 указывает именно эту категорию; H2 запрещает контакт с пищей полностью, а H3 и 3H разрешают прямой контакт и используются для пищевых добавок.
Почему нельзя использовать обычную техническую смазку вместо NSF H1?
Техническая смазка содержит присадки и базовые масла, которые могут быть токсичными или иметь посторонний запах и вкус. NSF H1 производится из одобренного списка сырья и проходит токсикологические испытания. Если обычная смазка попадет в продукт, он будет забракован и непригоден к реализации.
Как узнать, готово ли оборудование к смазке после покупки?
Проверьте техническую документацию оборудования: там указаны точки смазки, интервалы и рекомендуемые классы смазок. Если документ ссылается на NSF H1, машина готова к пищевому производству. Если в документе указаны просто марки масел без допуска NSF, узнайте у производителя, допустимо ли применение H1-смазок в критических узлах.
Можно ли смешивать смазки разных брендов?
Смешивание возможно только если обе смазки имеют одинаковый загуститель (обычно литиевый) и базовое масло (минеральное или синтетическое). Перед смешиванием проверьте техлисты. Рекомендуется все же придерживаться одного бренда и класса смазки в узле, чтобы избежать непредсказуемых взаимодействий присадок.
Как часто нужно проверять и менять смазку на упаковочной линии?
Интервал проверки - каждые 500–1000 часов работы в зависимости от нагрузки и условий среды. При контакте с водой и щелочными моющими средствами смазка проверяется чаще. Замена проводится, если смазка потемнела, размягчилась, в ней видны частицы или влага. На большинстве линий смазка менялась раз в 30–60 дней.
Заключение
Защита продукта от смазки достигается не отсутствием смазки, а правильным ее выбором и применением. NSF H1 - это единственный допуск, который разрешает случайный контакт и гарантирует безопасность при концентрации не выше 10 ppm. Ключ к защите продукта лежит в трех областях: выборе смазки по регистрации и параметрам (NLGI-класс, температурный диапазон, стойкость к воде и щелочам), правильной дозировке в критических точках (запаечные узлы, направляющие, cam followers) и регулярном контроле состояния смазки в соответствии с регламентом.
Следующий шаг - провести аудит вашего упаковочного оборудования: определить все точки смазки, проверить текущую смазку на соответствие NSF H1, оценить ее состояние и составить график замены. Если смазка не соответствует стандарту или ее состояние вызывает сомнения, замените ее на сертифицированный аналог и задокументируйте регламент в журнале обслуживания. Это исключит риск брака упаковки, обеспечит стабильность оборудования и позволит достичь нужного уровня пищевой безопасности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно удалить анаэробный герметик с резьбовых соединений, избегая ошибок и подготавливая детали к повторной сборке.
Узнайте, чем смазать секатор и другие садовые инструменты, чтобы защитить их от ржавчины, продлить срок службы и обеспечить бесперебойную работу.
Узнайте, как системный контроль СОЖ поможет сократить расход на 30-50% и продлить срок службы водосмешиваемых жидкостей без потери качества обработки.