
Как предотвратить загрязнение пищевой продукции смазочными материалами
Попадание смазки в пищевую продукцию - это не просто потеря партии, а риск для здоровья потребителей и репутационный удар для производителя. На линиях фасовки, упаковки и переработки масло или пластичная смазка могут оказаться в продукте даже при современном оборудовании, потому что зазоры, подшипники и направляющие работают в непосредственной близости от зоны контакта с пищей. Предотвращение загрязнения продукта начинается не с контроля в конце линии, а с правильного выбора смазочного материала и понимания того, как устроена система его применения. Статья расскажет, какие стандарты и допуски действуют, почему маркировка H1 недостаточна сама по себе, и как выстроить защиту на каждом этапе - от закупки до эксплуатации.
Технические специалисты и закупщики должны знать разницу между NSF H1 и ISO 21469: первая - это регистрация состава, вторая - полный контроль гигиены производства и обращения. Это различие часто упускают, выбирая смазку только по маркировке. Статья дает практические ответы на главный вопрос: как выбрать и применить смазку так, чтобы риск попадания ее в пищу был минимален.
Что такое NSF H1 и почему это только начало
Категория NSF H1 определяет смазки, допустимые при технически возможном, но непланируемом контакте с пищевыми продуктами.
Это означает: если из-за течи, вибрации или конструкции оборудования капля смазки попадет в продукт, состав такой смазки не навредит здоровью потребителя. Ключевое слово - состав.
Регистрация NSF H1 проверяет, что все ингредиенты смазки (базовое масло, присадки, загуститель) одобрены для пищевых сценариев. Производитель подает формулу, NSF анализирует каждый компонент на предмет допустимости, и если все компоненты прошли проверку, смазка получает маркировку H1. Это факт, который видно на упаковке и в технических данных.
Однако H1 не означает, что смазка была произведена в чистом цехе, правильно упакована, безопасно хранилась или доставлена без загрязнения. Это доказывает практика: многие производители смазок имеют H1-зарегистрированные продукты, но не все из них соответствуют ISO 21469. Маркировка H1 на бочке - это зеленый свет для состава, но не для производственной гигиены.
Почему ISO 21469 критически важнее, чем просто H1
ISO 21469 - это международный стандарт, который охватывает весь жизненный цикл пищевой смазки: от формулирования и производства до упаковки, хранения и транспортировки.
Если H1 отвечает на вопрос "Безопасен ли состав?", то ISO 21469 отвечает на вопрос "Была ли эта партия произведена и доставлена в соответствии с гигиеническими стандартами?"
Стандарт требует от производителя смазки:
Проверить и подтвердить формулу: ингредиенты на этикетке должны совпадать с фактическим составом партии, без подмен и загрязнений.
Аудировать производственные площадки: проверить условия производства, предотвращение перекрестного загрязнения другими смазками, присадками и базовыми маслами.
Контролировать влажность, пыль, воздушные частицы и температурные отклонения во время изготовления.
Соблюдать требования к упаковке, чтобы исключить попадание влаги, загрязнений и посторонних веществ до момента открытия.
Документировать условия хранения и транспортировки: сроки годности, температурные диапазоны, защиту от света и влаги.
ISO 21469 - это гарантия того, что смазка прошла третьей стороной (сертификационным органом) полный аудит и тестирование. Для закупщика это означает: можно требовать от поставщика не просто H1, а именно ISO 21469-сертифицированный продукт, и это требование обоснованно с точки зрения пищевой безопасности.
Допустимые уровни контаминации и мониторинг
Ориентировочный предел допустимого попадания смазки в пищевой продукт установлен на уровне 10 мг на килограмм продукта (10 ppm) для большинства позиций.
Это означает, что если в 1 тонне готовой продукции окажется не более 10 граммов смазки, это считается технологически приемлемым, хотя и нежелательным.
Для силиконовых смазок ориентир может быть более жестким - до 1 мг/кг (1 ppm), поскольку силикон обладает специфическими свойствами и требует особого контроля.
На практике такой мониторинг реализуется редко, потому что анализ каждой партии на микроконтаминацию смазкой технически сложен и дорог. Вместо этого закупщики ориентируются на профилактические меры:
Выбор только ISO 21469-сертифицированных смазок, чтобы снизить исходный риск.
Документированное применение смазки: где, какой продукт, в каких объемах, с какой периодичностью.
Визуальный контроль оборудования на предмет течей, окисления и накопления смазки вблизи зоны контакта с продуктом.
Регулярное обслуживание и замена смазки согласно регламенту, чтобы исключить старение и деградацию материала.
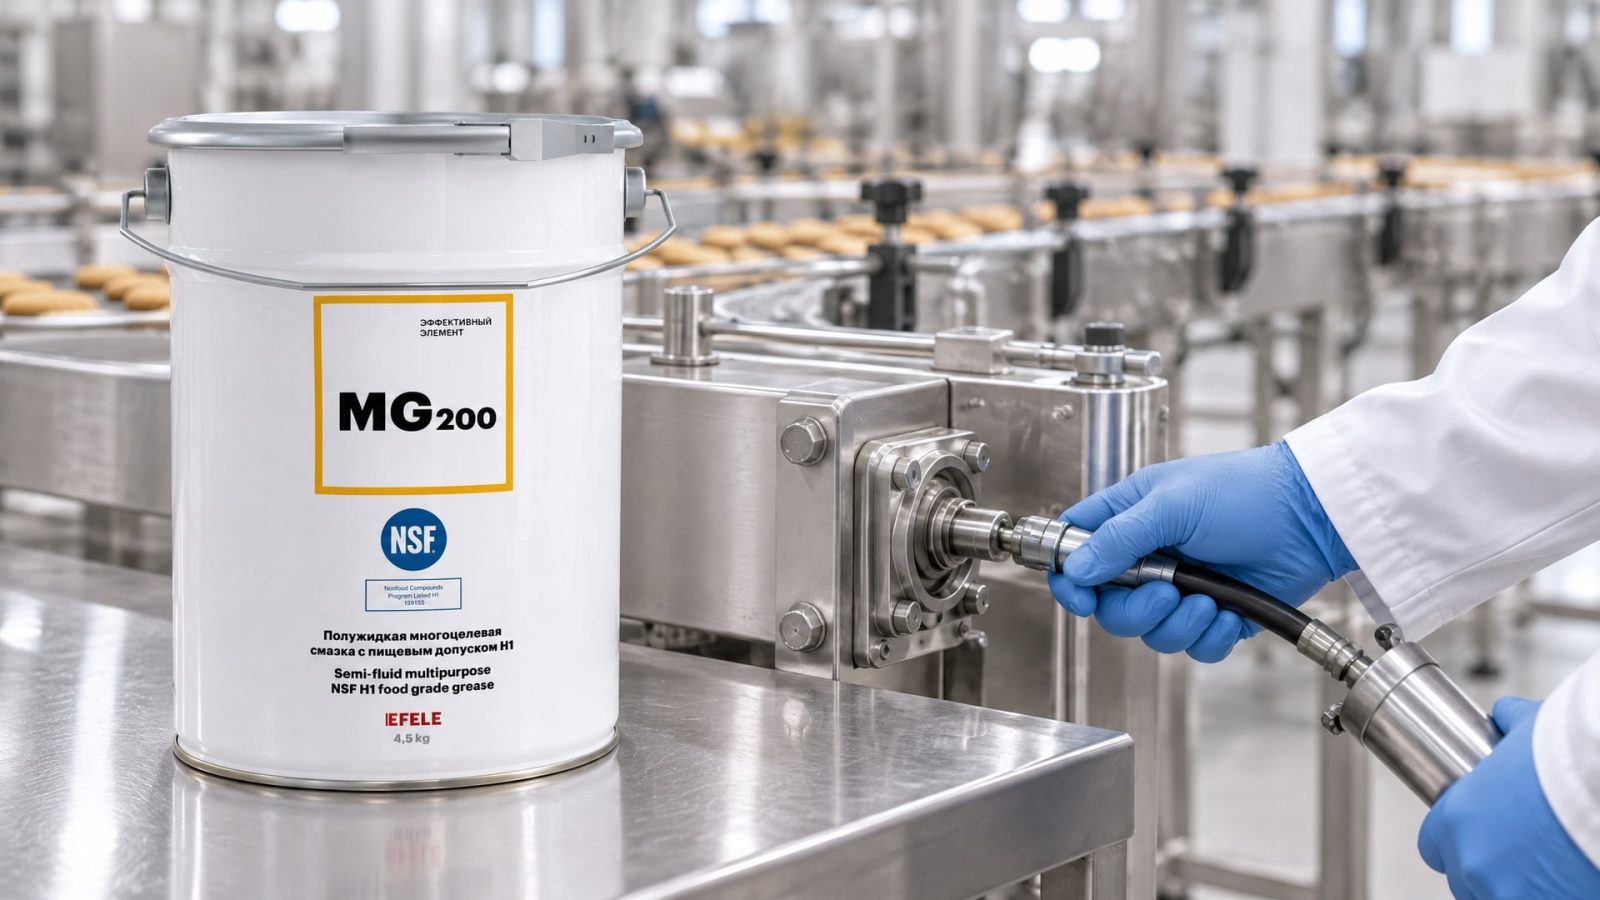
Для централизованных систем смазки, работающих в зоне, где возможен контакт с пищей, требуется смазка с NSF H1 и желательно ISO 21469. Если линия часто подвергается вибрации или циклическим нагрузкам, возможно вымывание смазки из разреженных стыков - в таких случаях EFELE MG-200, полужидкая смазка с регистрацией NSF H1, позволяет снизить риск выдавливания через микротрещины и обеспечивает лучшее прилипание к поверхностям без излишних потерь при вибрации.
Выбор правильной смазки для пищевого оборудования
Выбор смазки - это не только поиск маркировки H1, но и анализ конкретных условий работы оборудования.
Смазка должна соответствовать трем критериям одновременно: быть безопасной для пищи, выдерживать режим работы (нагрузка, температура, влажность) и минимизировать риск утечки в зону контакта с продуктом.
Для стационарного оборудования вблизи линий фасовки (станки, конвейеры, упаковочные машины) нужна смазка с высокой адгезией - способностью прилипать к поверхности и не выдавливаться под нагрузкой. Класс консистенции NLGI 2 считается стандартом: он обеспечивает баланс между удерживаемостью на месте и проникновением в зазоры.
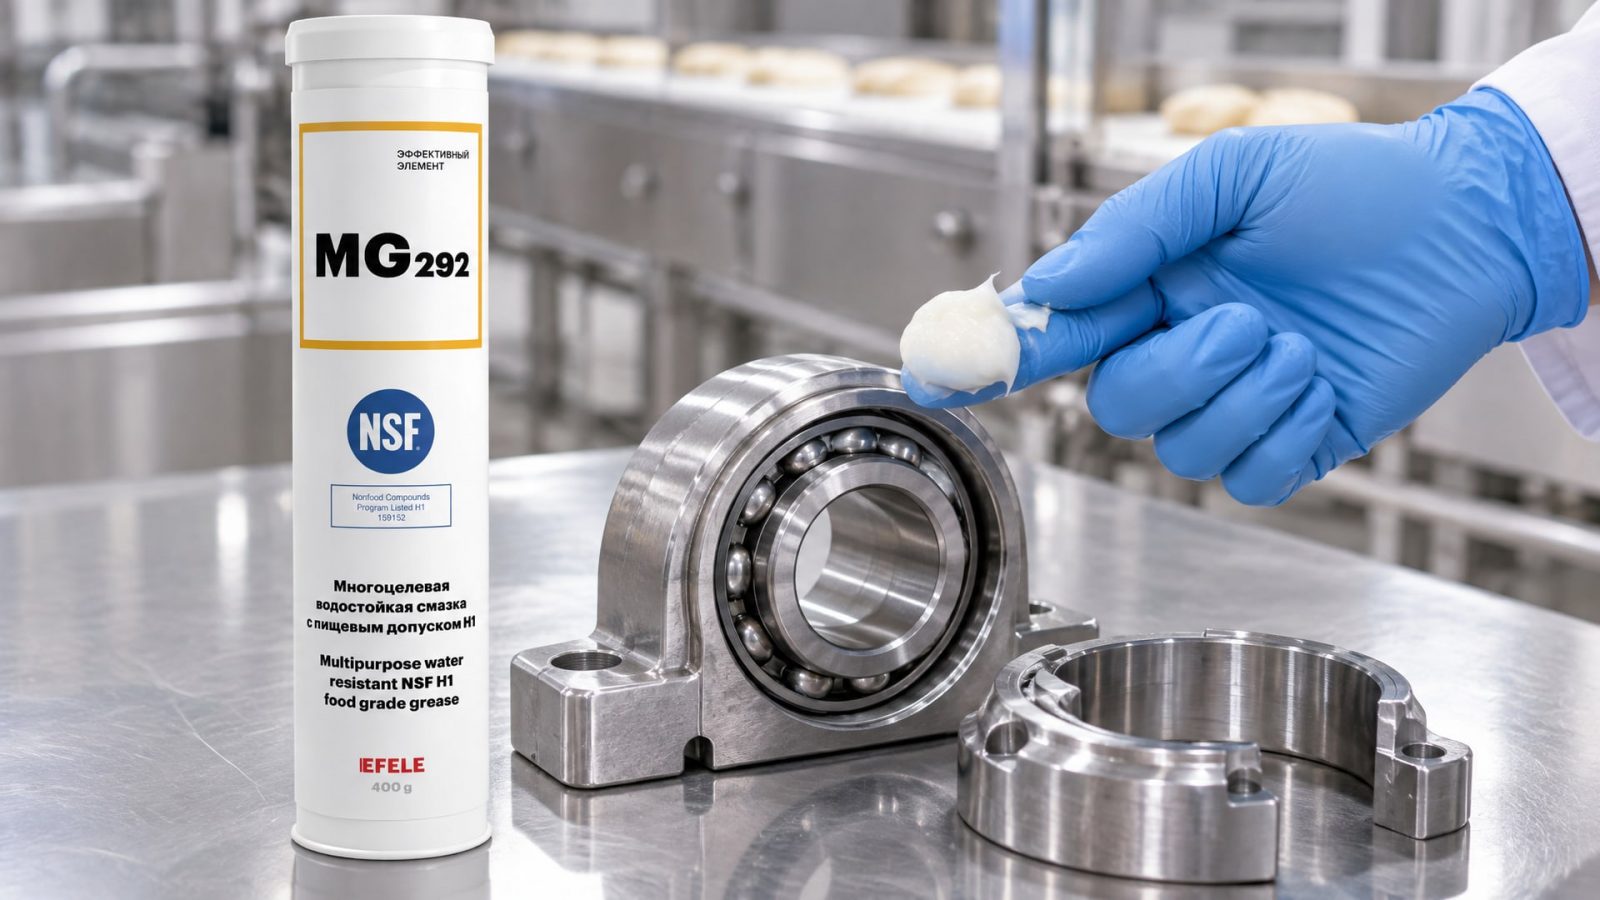
Для высоконагруженных узлов, подверженных воздействию воды (печи для выпечки, моечные линии, оборудование для переработки), требуется водостойкая формула. Обычное минеральное масло смывается, оставляя металл без защиты, что приводит к коррозии и абразивному износу. Водостойкие смазки образуют пленку, которая держится при влажности и брызгах. Такие смазки, например EFELE MG-292 с пищевым допуском NSF H1, обеспечивают защиту подшипников и направляющих даже при регулярной влажной уборке производственного помещения.
Для оборудования в горячих зонах (печи, сушилки, над варочными котлами) нужна термостойкая смазка, способная работать при температурах 80-120 °C без окисления, размягчения или выветривания. Если смазка теряет консистенцию, она либо стекает с поверхности, создавая очаги загрязнения, либо превращается в твердый нагар, который сложно удалить. Для направляющих и подшипников печей производители выбирают составы, которые сохраняют адгезию при нагреве - например, EFELE SG-394, термо- и химстойкая смазка с NSF H1, разработана для устойчивости к повышенным температурам и контакту с пищевыми парами.
Ключевой момент: смазка с допуском H1 - это не универсальный выбор, подходящий для любого узла. Это означает лишь, что если она попадет в продукт, вреда не будет. Но для каждого типа оборудования нужна формула, которая соответствует и условиям работы, и требованиям пищевой безопасности одновременно.
Организационные меры по предотвращению загрязнения
Правильная смазка - это фундамент, но сама по себе она не гарантирует отсутствие загрязнения.
Нужны организационные процедуры на производстве.
Разделение зон и маркировка. На предприятии должны быть четко обозначены зоны, где используется пищевая смазка, и зоны, где применяются технические смазки для оборудования, не соприкасающегося с продуктом. Контейнеры, канистры, мастичные пистолеты и тряпки с пищевыми смазками маркируются отдельно, хранятся отдельно и никогда не смешиваются с техническими материалами. Один забытый контейнер с универсальным маслом в зоне фасовки - и партия скомпрометирована.
Документирование и периодический аудит. Закупщик должен вести реестр: какие смазки используются на каком оборудовании, с какой периодичностью применяются, когда проводилось плановое обслуживание. При каждой переоценке поставщика нужно запросить свежее подтверждение ISO 21469-сертификации и проверить, что состав и партийный номер совпадают с тем, что в реестре.
Обучение персонала. Операторы, наладчики и механики должны понимать, почему на пищевой линии нельзя использовать обычное масло. Один раз в год - краткий инструктаж и напоминание, какой контейнер для какого оборудования.
Контроль условий хранения. Смазка H1 и ISO 21469 хорошо только до момента открытия контейнера. После того как пробита упаковка, смазка начинает окисляться, впитывать влагу и загрязнения из воздуха. Сроки хранения открытого контейнера - обычно не более 6 месяцев при условии герметичной закрытой тары и защиты от прямого света. Если смазка темнела, пахнет необычно или содержит видимые частицы - это повод ее утилизировать, несмотря на остаток в контейнере.
Минимизация перекрестного загрязнения. Если на одном предприятии есть несколько линий, некоторые с пищевым оборудованием, другие - с промышленным, нужно предусмотреть разные системы смазки, разные хранилища и разные графики обслуживания. Сетка фильтра, забитая частицами от технической смазки, может повредить гидросистему, а неправильно подключенный шланг - привести к попаданию универсальной смазки в поддон с готовой продукцией.
Контроль поставщика и проверка документации
Перед тем как начать использовать смазку на пищевой линии, закупщик должен провести минимальный аудит поставщика.
Первый запрос: предоставить скан или оригинал сертификата NSF H1 или ISO 21469. Сертификат должен содержать название производителя, названиеевроп продукта (точно как на упаковке), партийный номер или диапазон партий, на которые распространяется сертификация, и дату выдачи. Если документа нет или он устаревший (датирован 5+ лет назад), это повод насторожиться.
Второй запрос: технический паспорт (TDS, Technical Data Sheet) на русском или английском языке с указанием состава, температурного диапазона, класса NLGI (для пластичных смазок), адгезии, выпотевания и других свойств. В документе должна быть явная ссылка на NSF H1 или ISO 21469.
Третий пункт: образец для пробного использования. Если поставщик не готов предоставить контрольный образ для испытания на производстве, это сигнал. Надежные поставщики готовы помочь интегрировать новый продукт на линии и проверить, что все работает без проблем.
Четвертый пункт: если закупщик планирует долгосрочное сотрудничество, нужно оговорить условия поставки, сроки хранения и гарантии по качеству. Смазка в обычной бочке или канистре должна поступать в герметичной упаковке с неповрежденной пломбой. Если пломба сломана или упаковка повреждена уже при получении, партию нужно отклонить и потребовать переотправку.
Часто задаваемые вопросы
Что произойдет, если в продукт попадет обычная смазка вместо H1?
Обычная смазка содержит компоненты, которые при попадании в пищу могут быть токсичны даже в малых количествах. Потребитель ощутит посторонний вкус, запах и горечь. Это серьезный брак, повод для претензии и отзыва партии. H1-смазка также неприятна на вкус, но безвредна при случайном минимальном контакте - это главное отличие.
Должна ли смазка быть H1 и ISO 21469 одновременно?
Нет. H1 - продуктовая регистрация состава. ISO 21469 - сертификация производства. Идеально, если смазка имеет обе маркировки, но минимум - это наличие H1 от NSF. ISO 21469 повышает уровень доверия, если закупщик проверяет поставщика.
Как часто нужно менять пищевую смазку?
Стандартный рекомендуемый интервал - один раз в год или один раз в два года, в зависимости от графика эксплуатации оборудования. Если смазка видимо загрязнена или изменила цвет, нужна срочная замена. На пищевых линиях с высокой влажностью и частой влажной уборкой интервал может быть короче - полгода.
Можно ли использовать одну и ту же смазку H1 на разных машинах?
Только если режимы работы машин одинаковые или близкие. Если одна машина работает при комнатной температуре, а другая - в зоне печи, нужны разные смазки. Универсальный выбор только по маркировке H1 приведет к отказам оборудования: либо смазка растечется при нагреве, либо затвердеет при холоде, либо не выдержит нагрузку.
Что проверяют аудиторы и инспекторы по пищевой безопасности?
Проверяют: наличие документированного реестра смазок, соответствие фактических материалов реестру, наличие сертификатов, условия хранения (герметичные контейнеры, защита от света), разделение пищевых и технических смазок, обучение персонала, периодичность замены. Отсутствие хотя бы одного пункта может стать основанием для замечания.
Заключение
Предотвращение загрязнения пищевой продукции смазкой - это система, а не одноразовое решение. Она начинается с выбора смазки, имеющей NSF H1 и по возможности ISO 21469, продолжается правильным хранением и применением на производстве, и укрепляется регулярным контролем и аудитом. Маркировка H1 - только начало: это означает, что состав смазки безопасен при случайном контакте с пищей, но не гарантирует чистоту производства или правильное обращение. ISO 21469-сертификация вселяет больше доверия, поскольку подтверждает, что весь жизненный цикл продукта - от формулирования до упаковки и доставки - соответствует гигиеническим стандартам.
Практический шаг: начните с аудита текущих смазок на производстве. Уточните у поставщиков, имеются ли у них сертификаты NSF H1 или ISO 21469. Проверьте, где и как хранятся контейнеры, когда они в последний раз менялись, и есть ли документация. Если обнаружите пробелы - это не критика, а повод привести систему в порядок до первой же инспекции или до начала продаж в сторону особо требовательных заказчиков. На пищевых производствах такой контроль - это не лишняя работа, а стандарт качества и конкурентоспособности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно проводить обслуживание системы СОЖ, удаляя масляные отложения и шлам, не останавливая производство.
Узнайте, как выбрать анаэробный герметик для резьбы, чтобы обеспечить надежное и вибростойкое соединение.
Узнайте, чем смазать ворота, чтобы обеспечить их бесшумную работу и продлить срок службы механизма.