
Как правильно наносить анаэробный фиксатор: типичные ошибки и решения
Анаэробные фиксаторы и герметики - однокомпонентные составы, которые отверждаются только в отсутствие воздуха и при контакте с активным металлом. Это принципиальное свойство часто приводит к ошибкам: неправильное место нанесения, загрязнение поверхности, чрезмерный объем состава, использование на неподходящих металлах без активатора, нагрузка на соединение до полного отверждения. Результат - фиксатор не работает, герметик не держит, детали вращаются или течет жидкость, хотя сам состав, как правило, качественный. Статья разбирает типичные ошибки при нанесении, объясняет их причины и показывает правильный алгоритм работы с анаэробными составами.
Статья полезна инженерам, техническим специалистам и закупщикам, которые используют фиксаторы в производстве, ремонте и сборке оборудования, но сталкиваются с нестабильными результатами или избыточным расходом материала.
Ошибки при выборе типа и места нанесения
Одна из главных ошибок - нанесение фиксатора «куда попало» вместо четкого определения рабочей зоны.
Для сквозных резьбовых соединений (болт через насквозь) состав наносят в зону захода гайки на болт, а не по всей длине стержня. При таком подходе после затяжки фиксатор оказывается в замкнутом зазоре, где и полимеризуется. Наоборот, нанесение по всей длине крепежа приводит к излишкам на свободных участках, которые не отверждаются или создают липкие образования.
Для глухих отверстий (втулка с внутренней резьбой) состав подают вниз по внутренней резьбе до дна отверстия. Это гарантирует заполнение пустот и равномерный контакт с металлом. Если нанести только на поверхность, фиксатор не проникнет в глубину, и прочность будет недостаточной.
При герметизации резьбовых соединений рекомендуется наносить 360° валик по ведущей резьбе наружного фитинга; первую нитку часто оставляют свободной, чтобы избежать наслоения состава в начальной зоне. Для больших резьб и зазоров количество состава увеличивают, но остается правило: тонкое, равномерное покрытие, а не толстый слой.
Загрязнение и подготовка поверхности
Перед нанесением анаэробного состава поверхности должны быть чистыми, сухими и обезжиренными.
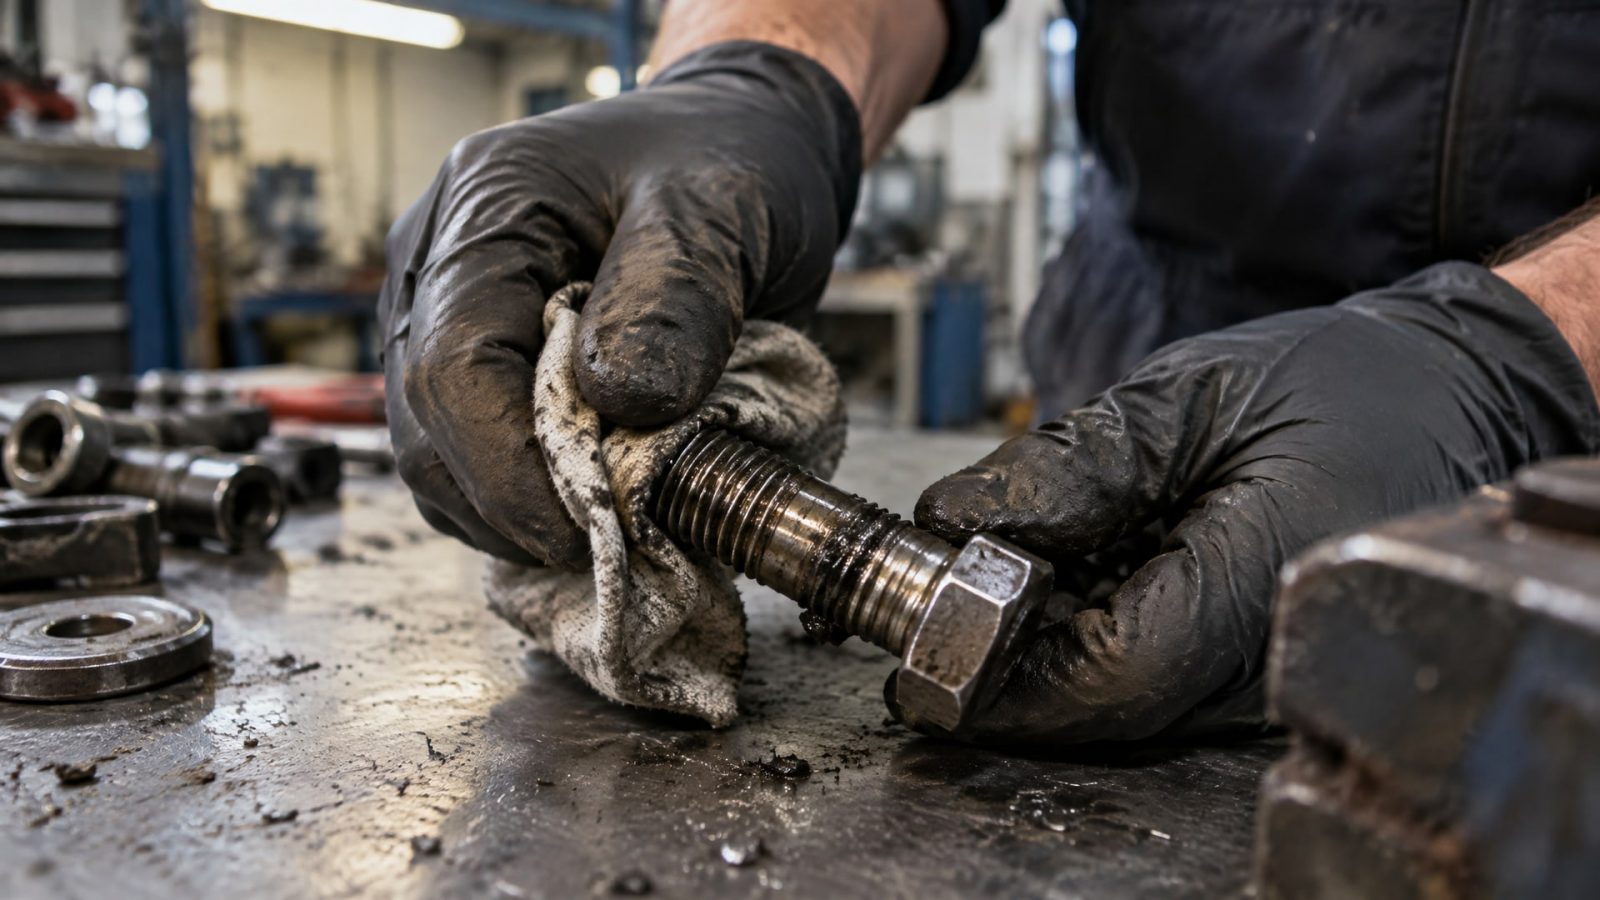
Это не формальное требование - загрязнение маслом, жиром или грязью является типичной причиной полного отказа фиксатора. Масло образует на металле пленку, которая блокирует контакт состава с активной поверхностью, и полимеризация не начинается.
На практике закупщики часто игнорируют этап очистки, особенно если резьба кажется «относительно чистой». Результат: фиксатор наносят, собирают соединение, выждают положенные часы, но болт все равно вращается при попытке закрутить его вторую резьму или откручивается при вибрации.
Рекомендуемая схема: протереть резьбу или внутреннее отверстие сухой тканью, затем промыть растворителем (спирт, ацетон) или специальным обезжиривателем, высушить и только после этого наносить состав. На производстве, где резьба обработана с применением смазки или консервирующей жидкости, этап обезжиривания критичен.
Проблема избыточного объема и правильная дозировка
Распространенное заблуждение: чем больше фиксатора, тем крепче соединение.
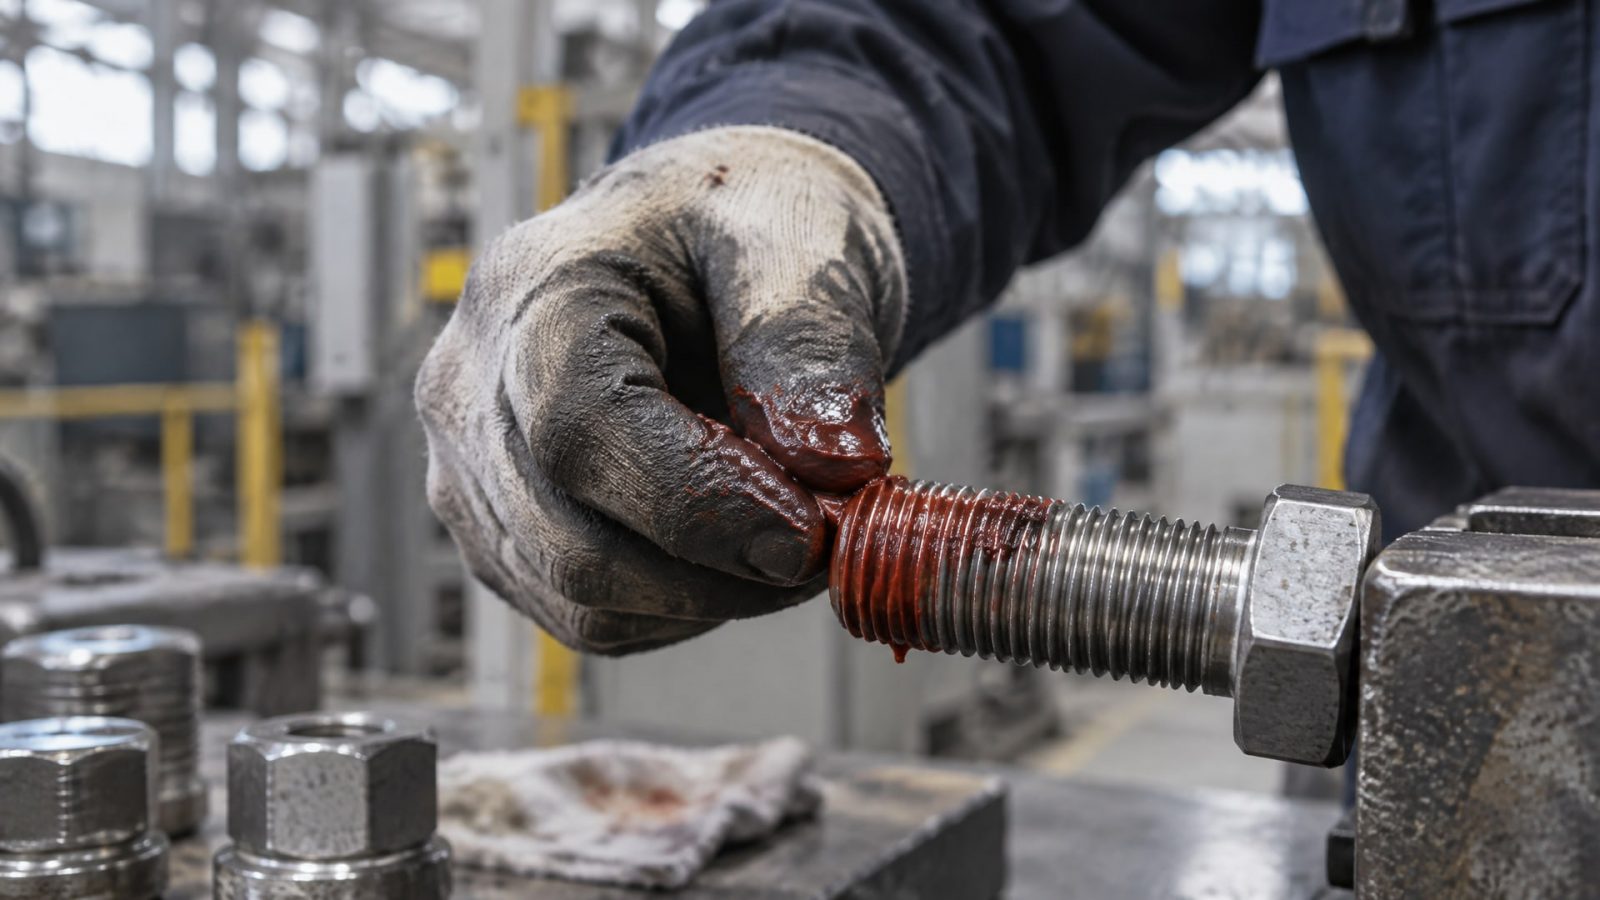
На деле это не так. Избыточный объем не повышает прочность и создает сразу несколько проблем.
Во-первых, слишком толстый слой плохо заполняет зазор равномерно; вместо этого состав выдавливается при затяжке, оставляя пустоты и непроклеенные участки. Во-вторых, избыток на свободных поверхностях (снаружи резьбы) не отверждается в отсутствие воздуха и остается липким, загрязняя детали и обслуживающий персонал. В-третьих, чрезмерное количество усложняет очистку соединения при необходимости разборки.
На практике подход прост: наносить состав микродозами, достаточными для заполнения видимого зазора. Для резьб диаметром M10 и менее обычно достаточно одной-двух капель, равномерно распределенных вокруг периметра. Для больших резьб объем немного увеличивают, но ориентируются на видимое заполнение, а не на максимально возможное количество.
Неактивные металлы и роль активатора
Скорость отверждения анаэробного состава напрямую зависит от активности металла.
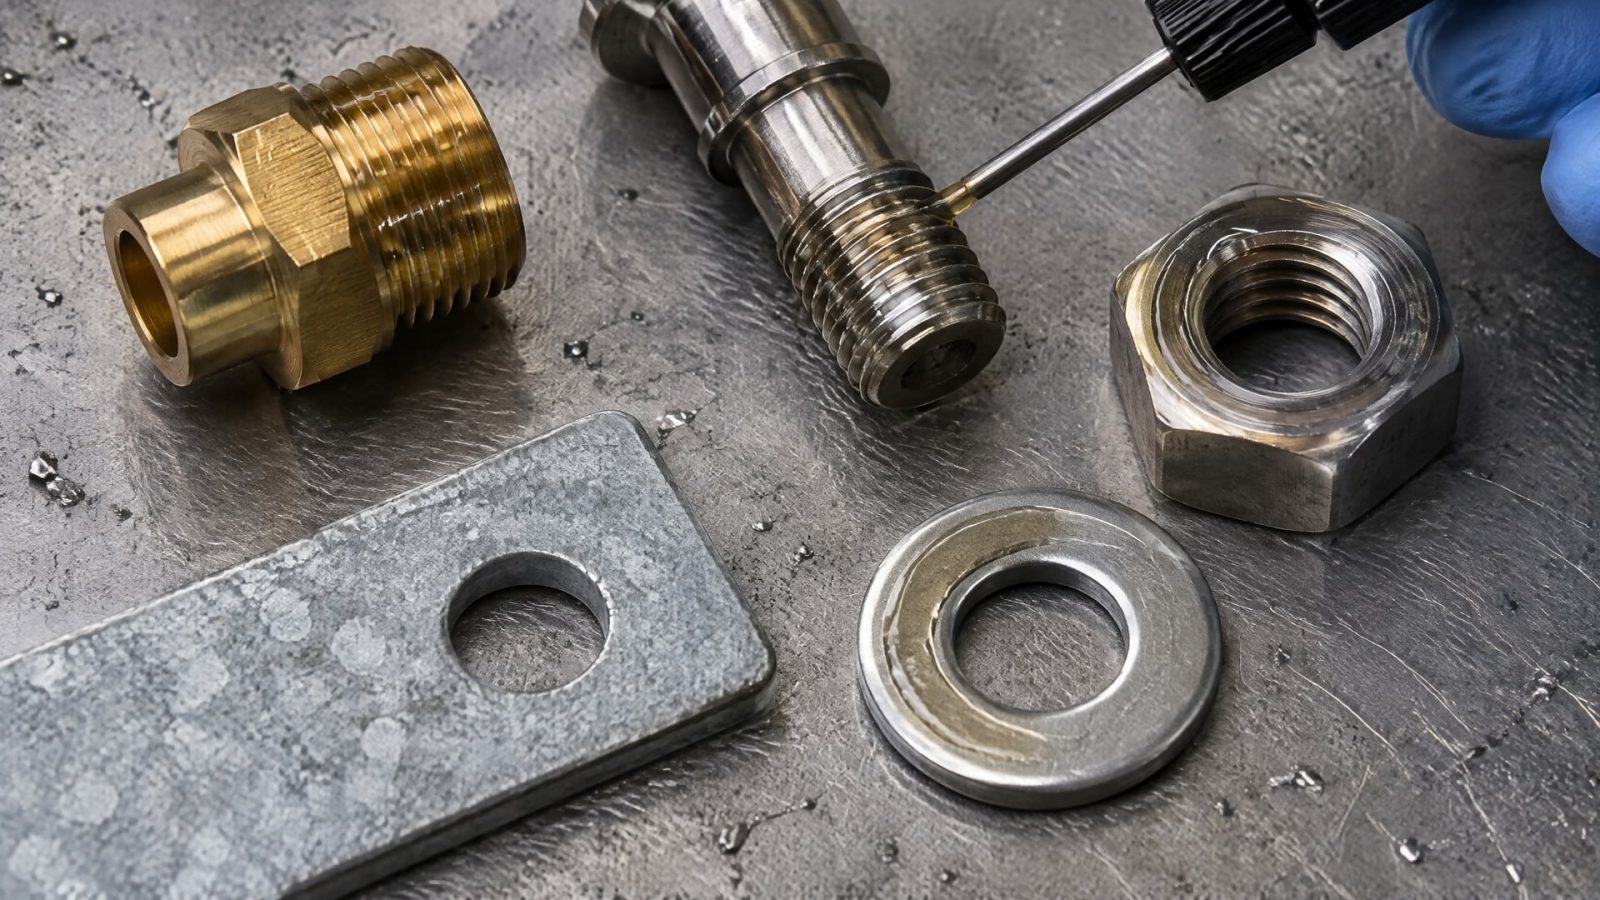
На латуни и меди полимеризация начинается менее чем за 15 минут. На конструкционной и инструментальной стали, алюминии этот процесс занимает менее 60 минут. Но на оцинкованных, хромированных и никелированных поверхностях отверждение может растянуться на 180 минут и более, а на некоторых покрытиях вообще не начаться.
Эти «неактивные» металлы - типичный источник жалоб: «Наносил по инструкции, выжидал положенное время, но ничего не произошло. Может, брак?» Ответ: на неактивной поверхности без активатора (праймера) состав просто не полимеризуется.
Решение: использовать праймер или активатор перед нанесением фиксатора. Активатор наносят тонким слоем на обе соединяемые поверхности, и это ускоряет полимеризацию в несколько раз. Критическим моментом является температура: при низких температурах (ниже 5 °C) даже на активных металлах отверждение замедляется, поэтому на холодном производстве или при работе в неотапливаемых помещениях праймер становится практически обязательным.
Для предотвращения проблем с фиксацией резьбовых соединений на оцинкованных или никелированных деталях, особенно в условиях вибрации и интенсивной эксплуатации, на практике закупщики обращают внимание на составы, разработанные специально для таких условий. Например, EFELE 126 обеспечивает надежную фиксацию даже на обработанных поверхностях и показывает стабильное отверждение в широком температурном диапазоне, что снижает зависимость от предварительной активации и значительно упрощает процесс применения.
Время отверждения и ошибки раннего нагружения
Одна из опасных ошибок - использование соединения до полного отверждения фиксатора.
Стандартное время полной полимеризации составляет 24 часа при комнатной температуре (22 °C ± 2 °C). Многие производства, однако, пытаются сэкономить время и начинают нагружать соединение через несколько часов, особенно если на поверхности уже ощущается «сухость» или если состав перестал двигаться.
Проблема в том, что внешняя поверхность фиксатора может казаться отвержденной, а внутри зазора полимеризация еще идет. Ранняя нагрузка (вибрация, вращение, рывки) нарушает поперечные связи в полимере, снижая конечную прочность на 30-50% и герметичность соединения. Результат: болт ослабляется или течь появляется через несколько дней работы, а не сразу, что затрудняет диагностику.
Если требуется ускоренное отверждение (например, сборка на конвейере), возможен кратковременный нагрев: примерно 30 минут при температуре 120 °C сокращают время до приемлемого в производстве уровня. Но это требует тщательного контроля и обязательной проверки по техдокументации конкретного состава, так как чрезмерный нагрев может привести к разложению полимера.
Как правильно наносить анаэробный герметик: пошаговый алгоритм
1. Оценка типа соединения и материала. Определить, сквозное ли отверстие или глухое, из какого металла изготовлены детали, какая активность поверхности (прямая сталь, латунь или с покрытием).
2. Подготовка поверхности. Протереть резьбу или контактную зону чистой тканью, промыть растворителем, дать высохнуть полностью. При необходимости использовать обезжириватель.
3. Применение активатора (при необходимости). Если материал неактивный или температура окружающей среды ниже 5 °C, нанести праймер на обе соединяемые поверхности согласно инструкции и дать подсохнуть.
4. Нанесение фиксатора. Для сквозных соединений - в зону контакта будущей гайки на болт; для глухих - по внутренней резьбе до дна; для герметизации - валик по ведущей резьбе. Объем: микродозы, достаточные для видимого заполнения зазора.
5. Сборка соединения. Собрать детали в течение 5-10 минут после нанесения (в зависимости от активности металла), предварительно убедиться, что открытые участки чистые и сухие.
6. Выдержка до полного отверждения. 24 часа при 22 °C ± 2 °C перед нагрузкой, теплом или химическим воздействием. Если требуется ускорение, применить кратковременный нагрев согласно техдокументации.
7. Контроль качества (при необходимости). После отверждения проверить прочность соединения (попытка провернуть болт без инструмента на критичных соединениях) и герметичность (давлением или визуально).
Ошибки при использовании на неправильных типах соединений
Анаэробные составы разработаны специально для резьбовых соединений с ограниченным доступом воздуха и подходящими зазорами (0,05–0,20 мм).
Попытка использовать их в других ситуациях приводит к отказам.
Типичные ошибки: - Нанесение на гладкие поверхности без зазора (например, на стыке двух плоских пластин). При отсутствии щели воздух не исключается, полимеризация не начинается. - Применение на керамике, пластике, стекле или других неметаллических материалах. Анаэробные составы требуют контакта с активным металлом для инициирования процесса. - Использование вместо уплотнителя в местах, где требуется эластичная герметизация (например, прокладка под фланец). Анаэробный герметик отверждается в твердый пластик и не может компенсировать деформации или вибрацию так же, как мягкая прокладка. - Нанесение на масляные или трубы с остатками жидкости. Жидкость в зазоре препятствует контакту состава с металлом.
Перед использованием нового состава всегда нужно сверить область применения в техническом листке с реальным типом соединения и материалами деталей.
Часто задаваемые вопросы
Почему фиксатор не держит, хотя я все делал правильно?
Самая частая причина - загрязнение маслом или жиром на резьбе до нанесения. Даже тонкая пленка блокирует контакт состава с металлом, и полимеризация не начинается. Вторая причина - неактивный металл (оцинковка, никель, хром) без активатора: полимеризация может занять более 3 часов или не начаться вообще. Третья - нагрузка на соединение до полного 24-часового отверждения. Проверьте последовательно: очистку, тип материала и время выдержки.
Сколько фиксатора нужно наносить на болт M10?
На M10 обычно достаточно одной-двух капель, распределенных равномерно вокруг периметра резьбы. Для глухого отверстия объем в зависимости от глубины - несколько капель вниз по резьбе до дна. Правило простое: заполните видимый зазор, но не переливайте. Избыток не повышает прочность и усложняет очистку.
Можно ли ускорить отверждение, если нужна срочная сборка?
Да, возможен кратковременный нагрев: примерно 30 минут при 120 °C ускорят полимеризацию в несколько раз. Но обязательно проверьте возможность нагрева в техническом листке конкретного состава - чрезмерная температура может привести к разложению полимера. На холодном производстве (ниже 5 °C) следует использовать активатор, иначе отверждение может занять более часа даже на активных металлах.
На каких металлах анаэробный герметик отверждается медленнее всего?
На оцинкованных, хромированных и никелированных поверхностях отверждение может занять 180 минут и более, а без активатора может не начаться вообще. Латунь и медь отверждаются за 10-15 минут, конструкционная сталь - за 30-60 минут. Если вы работаете с покрытыми деталями, используйте праймер - это сэкономит время и гарантирует результат.
Что делать, если состав остался липким после 24 часов?
Это признак неполной полимеризации. Проверьте: 1) была ли поверхность чистой и обезжиренной; 2) из какого материала деталь (неактивный металл требует активатора); 3) какая была температура при отверждении (ниже 15 °C замедляет процесс). Если причина в неактивном металле, разберите соединение, используйте активатор, нанесите состав повторно и выдержите при комнатной температуре. На холодном производстве либо используйте активатор изначально, либо перенесите сборку в теплое место.
Заключение
Анаэробные фиксаторы и герметики - мощный инструмент для надежной фиксации резьбовых соединений и герметизации, но требуют строгого соблюдения технологии применения. Ошибки при нанесении (неправильное место, загрязнение, избыточный объем), использование на неактивных металлах без праймера, игнорирование времени отверждения и ранняя нагрузка на соединение - основные причины отказа и неопределенных результатов.
Ключ к стабильной работе: подготовить чистую и обезжиренную поверхность, нанести состав в правильное место в подходящем объеме (микродозы для видимого заполнения зазора), при необходимости использовать активатор, собрать соединение и выдержать 24 часа без нагрузки. Если вы сталкиваетесь с нестабильными результатами, начните с проверки очистки и выявления типа материала - часто это решает 80% проблем. На производстве рекомендуется иметь активатор под рукой, особенно при работе с оцинкованными деталями и в холодных условиях.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как переход с масляной СОЖ на водосмешиваемую влияет на станок и что учесть для успешной адаптации оборудования.
Смазка для личинок замков: как выбрать и использовать зимой для автомобиля и квартиры, чтобы механизм работал исправно при низких температурах.
Узнайте, как правильно выбрать герметик вместо прокладки для фланцев, чтобы обеспечить надежное и долговечное соединение.