
Графит в узлах трения втулок: преимущества и выбор конструкции
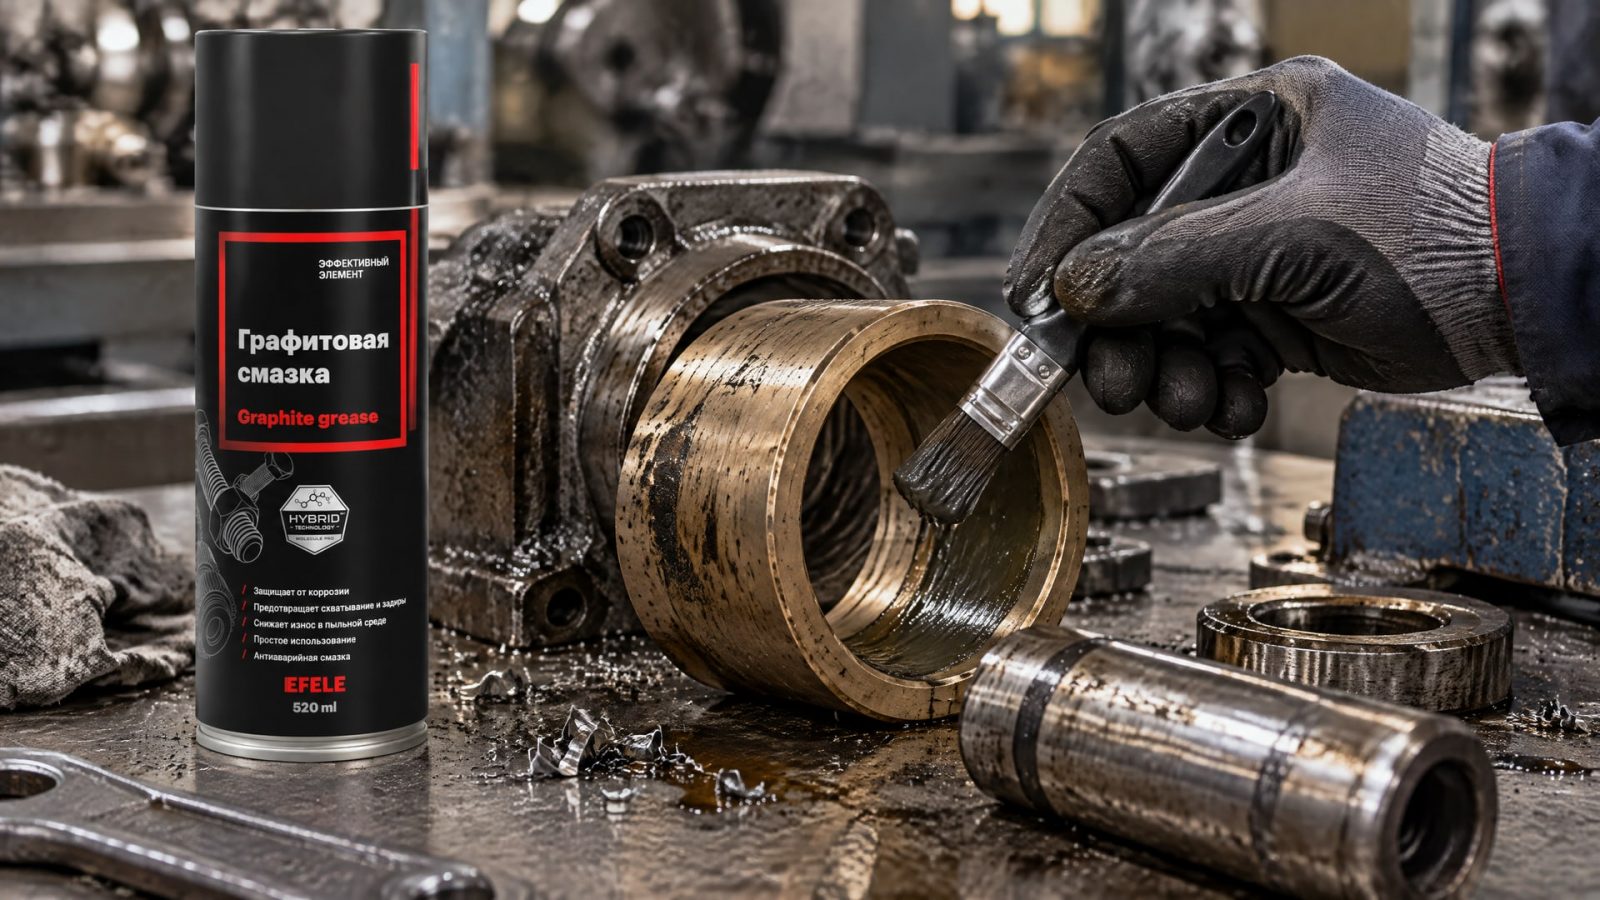
Графит в узлах трения втулок помогает снизить зависимость от регулярной подачи жидкой или консистентной смазки. Такие решения применяют при высокой температуре, загрязнении, затрудненном обслуживании и в медленных нагруженных шарнирах. Но графит не заменяет смазку в любом узле: результат зависит от материала втулки, конструкции, нагрузки и условий движения.
Статья полезна инженерам, техническим специалистам и закупщикам, которым нужно сравнить бронзографитовые и спеченные втулки, оценить роль пористости и понять ограничения твердых смазок. Разберем требования ISO 19259:2021, приведенные в источниках диапазоны состава и температуры, а также вопросы, которые стоит проверить перед выбором конструкции.
Как графит работает в узлах трения втулок
Твердая смазка в конструкции втулки позволяет уменьшить зависимость от непрерывной подачи масла или пластичной смазки.
Графит используют в виде вставок или как добавку к материалу спеченной втулки. Выбор зависит от конструкции узла и рабочего режима: наличие графита само по себе не гарантирует нужный ресурс.
ISO 19259:2021 описывает втулки с металлической основой и вставками твердой смазки. В стандарте отдельно показаны графитовые и фторполимерные типы. Для графитовых систем указан диапазон применения от −40 до 400 °C. Это характеристика описанного типа конструкции, а не универсальный предел для любой втулки с графитом: рабочие возможности зависят также от матрицы и исполнения.
Твердые смазки рассматривают, когда жидкая или консистентная смазка нестабильна из-за высокой температуры, загрязненной среды, риска вымывания или затрудненного доступа для обслуживания. Они также применяются в медленных нагруженных шарнирах, где условия движения не всегда позволяют сформировать устойчивую масляную пленку. Для осциллирующего и возвратно-поступательного движения профильные материалы указывают на пользу сочетания высокого содержания графита и низкой пористости.
Важно различать графитовые вставки в металлической втулке и графитовую добавку в спеченном материале. В первом случае смазочные участки размещены в теле втулки. Во втором графит входит в состав материала, а пористость может дополнительно удерживать масло. Поэтому при выборе учитывают не только тип твердой смазки, но и устройство втулки, материал вала и режим контакта.
Спеченные втулки с графитом: состав и пористость
В спеченных подшипниках графит используют для усиления самосмазывания, но увеличение его доли не означает автоматического улучшения характеристик.
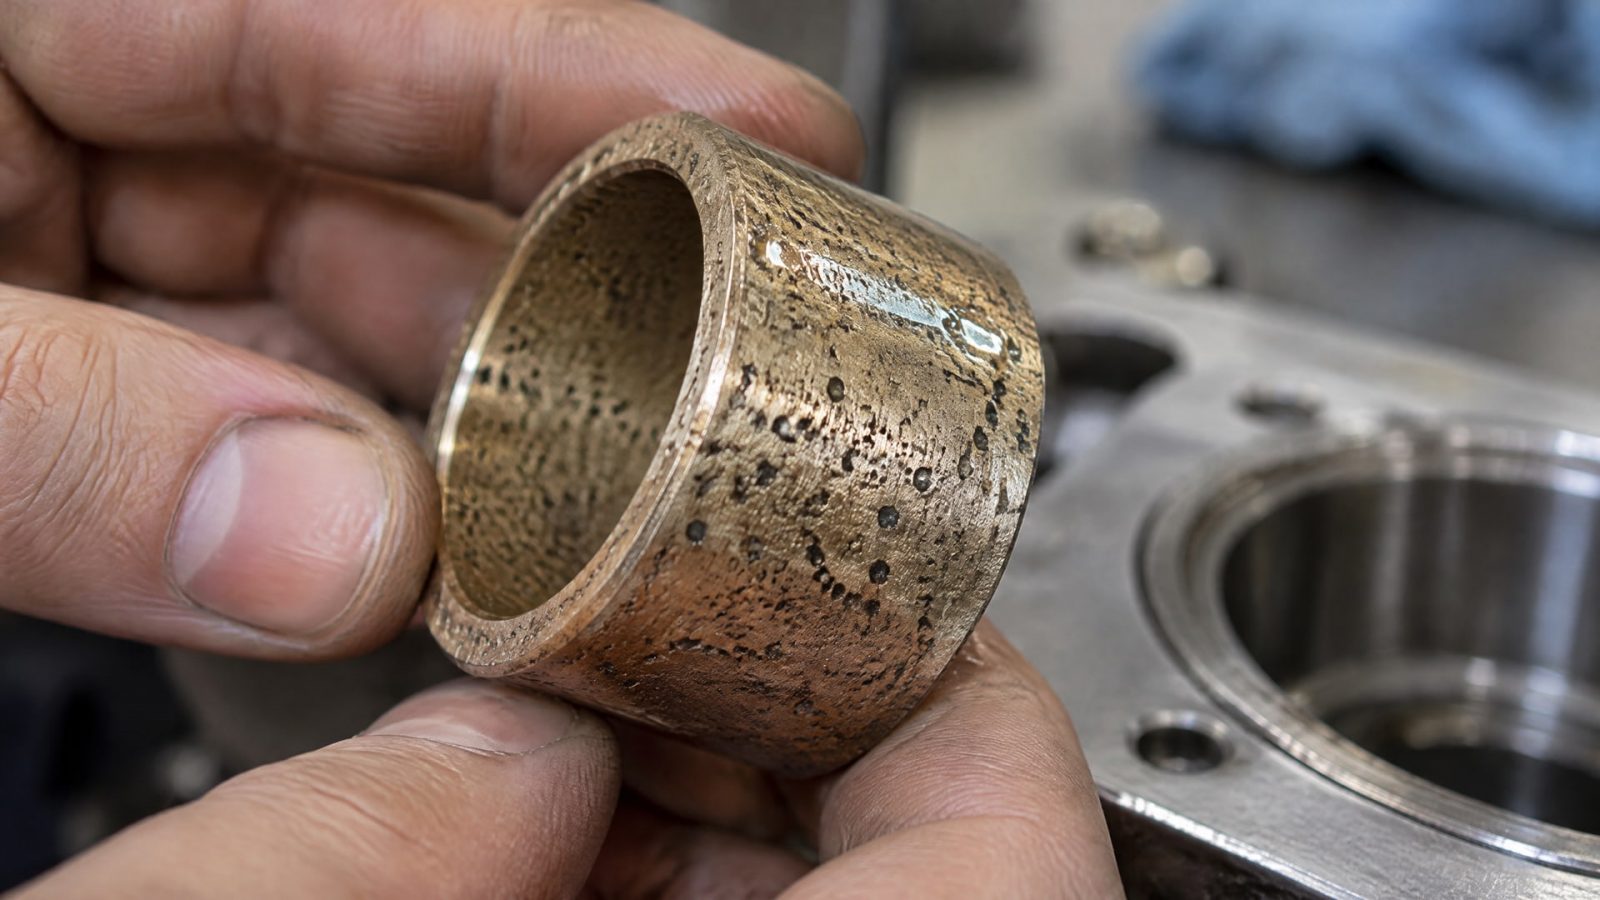
В технических материалах по спеченным металлическим втулкам приводится диапазон графитовой добавки 1–3,5%. Там же отмечено, что графит снижает прочность подшипника. Поэтому состав выбирают с учетом нагрузки, а не только требуемого уровня самосмазывания.
Для спеченных бронзовых втулок с графитом описана добавка до 20% по объему. После спекания материал имеет соединенную пористость 17–30%, которую можно пропитывать жидкой смазкой. Такая пористость может работать как резервуар для масла, однако ее значение оценивают вместе с прочностью и условиями нагрузки. Если баланс подобран неверно, сам факт наличия пор не гарантирует увеличения ресурса.
Для железографитовых самосмазывающихся подшипников указаны типичные составы: железо 94–97%, графит 3–6%, пористость 15–25%. В описании также приведены технологические параметры прессования 250–400 MPa и спекания 1050–1120 °C. Эти значения относятся к приведенным железографитовым материалам и не должны переноситься на любую бронзографитовую втулку.
Таким образом, бронзографитовая смазка и спеченный материал с графитом - не одно и то же решение. В первом случае речь может идти о твердосмазочных вставках в бронзовой матрице, во втором - о графите в составе пористого материала. У них различаются состав, конструкция и роль пористости. При сравнении спецификаций закупщику и инженеру стоит сверять процент графита, материал основы и пористость, а затем сопоставлять их с нагрузкой и режимом движения.
Конструкция втулки: геометрия и условия работы
Для графитовых втулок важны не только состав и температурный режим, но и геометрия.
ISO 19259:2021 содержит предпочтительные номинальные размеры цилиндрических и фланцевых втулок. Стандарт допускает и другие сочетания материалов при соответствии тем же размерным рядам; размеры за пределами таблиц согласуют поставщик и пользователь.
В обзоре бронзовых втулок с графитовыми вставками приводится ориентир: покрытие твердой смазкой в среднем составляет 30–35% поверхности. Это не универсальная норма для любого изделия, а практическое значение из обзорного материала. Для малых диаметров там же упоминается минимальная толщина стенки 3/16", с увеличением по мере роста размера. Геометрию следует оценивать вместе с припуском на износ.
Работоспособность зависит от пары «втулка–вал», шероховатости, нагрузки, скорости и среды. Поэтому наличие графита не отменяет проверки поверхности вала и условий контакта. Если втулка работает при осцилляции или возвратно-поступательном движении, отдельно оценивают, насколько выбранная структура обеспечивает смазывание при таком перемещении.
Для спеченных материалов полезно учитывать профильные спецификации, включая ASTM B438, и производственные руководства по порошковой металлургии. Испытания спеченных материалов должны соотноситься с конкретной конструкцией и условиями работы: приведенные сведения не задают универсальных режимов испытаний или критериев приемки. До заказа инженерной партии стоит сверить размеры, материал матрицы, долю графита, пористость и требования к паре трения.
Ограничения твердых смазок и графита
Графит не стоит рассматривать как универсальную замену масла или пластичной смазки.
В узлах с тонкими каналами, точной подачей смазочного материала и малыми зазорами твердые добавки могут мешать нормальному движению смазки. Поэтому конструкцию с графитом сопоставляют с устройством смазочных путей и требованиями к точности узла.
Не следует выбирать материал только по максимальной доле графита. Для спеченных металлических втулок приводится диапазон добавки 1–3,5%, а для спеченной бронзы с графитом описана доля до 20% по объему. Эти величины относятся к разным материалам и конструкциям; прямое сравнение без учета основы и технологии некорректно. Кроме того, графит может снижать прочность, что важно при оценке несущей способности.
В технических листах для некоторых подшипников с графитовым наполнением встречаются температурные пределы 400–450 °C и выше. Эти значения зависят от конструкции и матрицы материала, а не только от свойств графита. Для графитовых систем, описанных в ISO 19259:2021, указан диапазон от −40 до 400 °C. Подменять характеристики конкретной втулки значениями из другой системы нельзя.
Отдельное заблуждение - считать, что пористая втулка обязательно прослужит дольше. Поры способны удерживать масло, однако результат зависит от баланса пористости, состава и нагрузки. Аналогично графитовая втулка не отменяет подбора пары трения и проверки рабочих условий. Если узел обслуживается с трудом, это аргумент в пользу рассмотрения твердой смазки, но не замена инженерной оценке.
Когда выбирать графитовую смазку или покрытие
Втулка с графитовыми вставками, спеченный материал с графитом, графитовая смазка и антифрикционное покрытие - разные варианты.
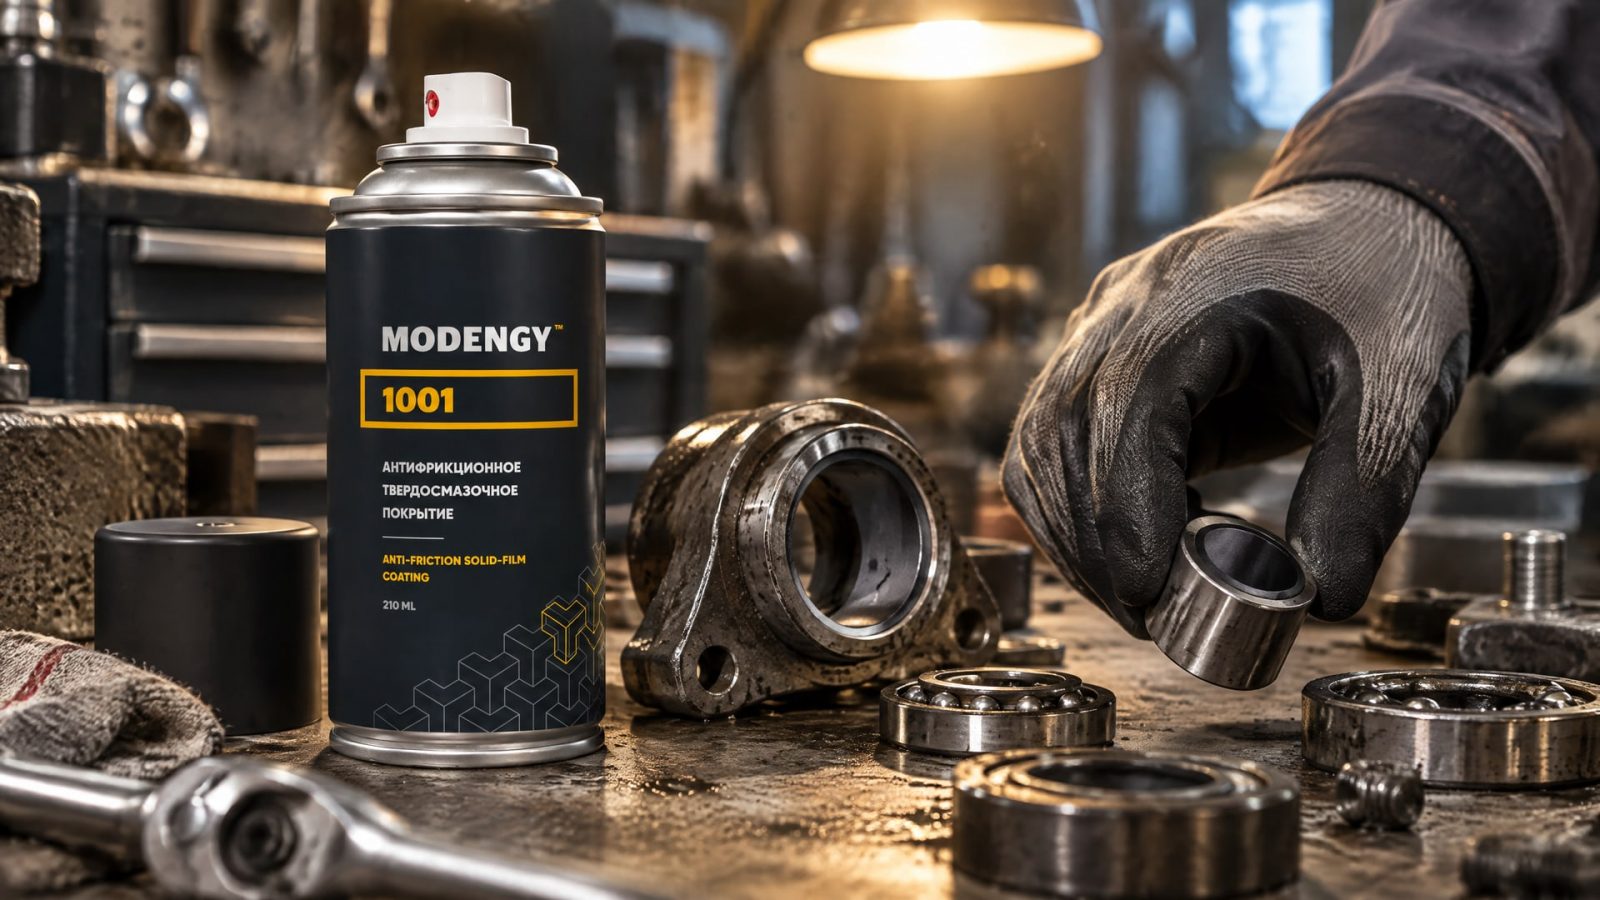
Первые два задают конструкцию или состав втулки. Смазку применяют в узлах, где требуется предотвратить схватывание и заедание, а также защитить поверхности от коррозии. Покрытие рассматривают, когда нужен сухой режим смазывания и защита от износа при высоких нагрузках и температурах.
Если проблема связана с вымыванием смазки, фреттингом или затрудненным холодным пуском, сначала проверяют причину отказа, состояние поверхностей и условия подачи смазочного материала. В такой задаче EFELE Графитовая смазка может быть решением для узла, где требуется предотвращение схватывания и заедания и защита от коррозии. Ее не следует автоматически приравнивать к графитовым вставкам в теле втулки: это разные способы организации смазывания.
Совет инженера
Сценарий: узел должен работать с сухим смазыванием и нуждается в защите от износа при высоких нагрузках и температурах.
Что сделали: сопоставили требования к узлу с антифрикционным покрытием на основе дисульфида молибдена и графита; в этой задаче рассматривают MODENGY 1001.
Итог: выбор покрытия привязывают к условиям контакта и требуемому режиму, а не только к наличию графита в составе.
Перед выбором между втулкой, смазкой и покрытием определяют тип движения, нагрузку, температуру, состояние вала, доступность обслуживания и наличие каналов подачи. Затем сверяют материал и конструкцию изделия со спецификацией. Такой порядок помогает не подменять решение по узлу выбором одного компонента по его названию.
Часто задаваемые вопросы
Что дает графит в узлах трения втулок?
Графит поддерживает самосмазывание и помогает применять втулки там, где подача жидкой или консистентной смазки нестабильна либо обслуживание затруднено. Но свойства зависят от материала основы, содержания графита, пористости и конструкции. Графит не гарантирует совместимость с любым валом и не заменяет проверку условий работы.
Чем отличаются бронзографитовые и спеченные втулки с графитом?
В бронзографитовой втулке графит может находиться в виде твердых смазочных вставок. В спеченном материале графит входит в состав основы, а пористость может удерживать жидкую смазку. Для бронзовых спеченных втулок описана пористость 17–30%, для железографитовых - 15–25%; эти значения относятся к разным материалам.
Подходят ли твердые смазки для любых втулок?
Нет. В узлах с малыми зазорами, тонкими каналами и точной подачей смазки твердые добавки могут мешать нормальной работе смазочных путей. Перед выбором проверяют конструкцию, пару «втулка–вал», нагрузку, скорость и среду. Графит также может снижать прочность спеченного материала, поэтому важен баланс состава и несущей способности.
Заключение
Графит в узлах трения втулок дает преимущества там, где обычная смазка нестабильна, обслуживание затруднено или условия работы требуют твердосмазочного решения. При выборе учитывают материал матрицы, долю графита, пористость, геометрию и пару трения. Диапазон температуры для графитовых систем по ISO 19259:2021 составляет от −40 до 400 °C, но характеристики конкретного изделия зависят от его конструкции.
Следующий шаг - описать режим узла: движение, нагрузку, температуру, среду, состояние вала и способ обслуживания. По этим параметрам инженер может сверить спецификацию втулки или оценить, уместнее ли отдельная графитовая смазка либо антифрикционное покрытие.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антифрикционные покрытия работают при контактных напряжениях до 1370 МПа и какие параметры важны при их выборе.
Узнайте, как коэффициент трения смазки зависит от материалов, нагрузки и температуры, а также сравните твердосмазочные покрытия с ЦИАТИМ.
Узнайте, как коэффициент трения молибдена влияет на выбор покрытий с MoS2 и графитом, и чем они отличаются от традиционных смазочных материалов.