
Герметик высокотемпературный: как обеспечить герметичность резьбовых соединений при высоких температурах
Герметичность резьбовых соединений при высоких температурах - одна из ключевых задач промышленной сборки. Неправильный выбор герметика или нарушение технологии нанесения ведет к утечкам, потере давления, коррозии и, в итоге, к аварийным остановкам оборудования. Статья разбирает, какие типы высокотемпературных герметиков существуют, в каких температурных диапазонах они работают, и как правильно их применять.
Эта информация нужна техническим специалистам, инженерам и снабженцам, которые ежедневно выбирают герметики для трубопроводов, теплообменников, печей, двигателей и других систем, где соединение подвергается тепловому воздействию. Понимание разницы между кратковременной и длительной температурной стойкостью, правильная подготовка поверхности и знание свойств конкретного материала экономят время, деньги и предотвращают отказы.
Температурные диапазоны высокотемпературных герметиков
Выбор герметика начинается с понимания температурного режима.
Большинство высокотемпературных анаэробных герметиков рассчитаны на диапазон от -30 °C до +150 °C, что охватывает типовые условия промышленной сборки. Однако существуют специализированные формулы с PTFE, которые выдерживают температуру до +204 °C (400 °F), что необходимо для трубопроводной резьбы в системах с горячей водой, паром и маслом.
Силиконовые высокотемпературные герметики предлагают несколько иной профиль. Их стандартный рабочий диапазон составляет -56…+177 °C, а кратковременная стойкость достигает 204-260 °C; отдельные специализированные продукты выдерживают кратковременные пики вплоть до 315 °C. Здесь критично различать две характеристики: непрерывная стойкость (герметик работает постоянно при этой температуре) и кратковременная (герметик выдерживает пиковые нагрузки, но не предназначен для работы в этом режиме постоянно).
Ошибка покупателей - выбрать герметик только по верхней температурной границе. Если максимум в паспорте 204 °C, это не означает, что материал пригоден для постоянной работы при 200 °C. Нужно смотреть в технический лист, какая указана температура для длительной работы, а какая - для кратковременных пиков. Запас температуры (от 10 до 30 °C выше рабочей) - стандартная инженерная практика при выборе материала.
Анаэробные герметики с PTFE для резьбовых соединений
Анаэробные герметики специально разработаны для трубной и резьбовой герметизации под давлением.
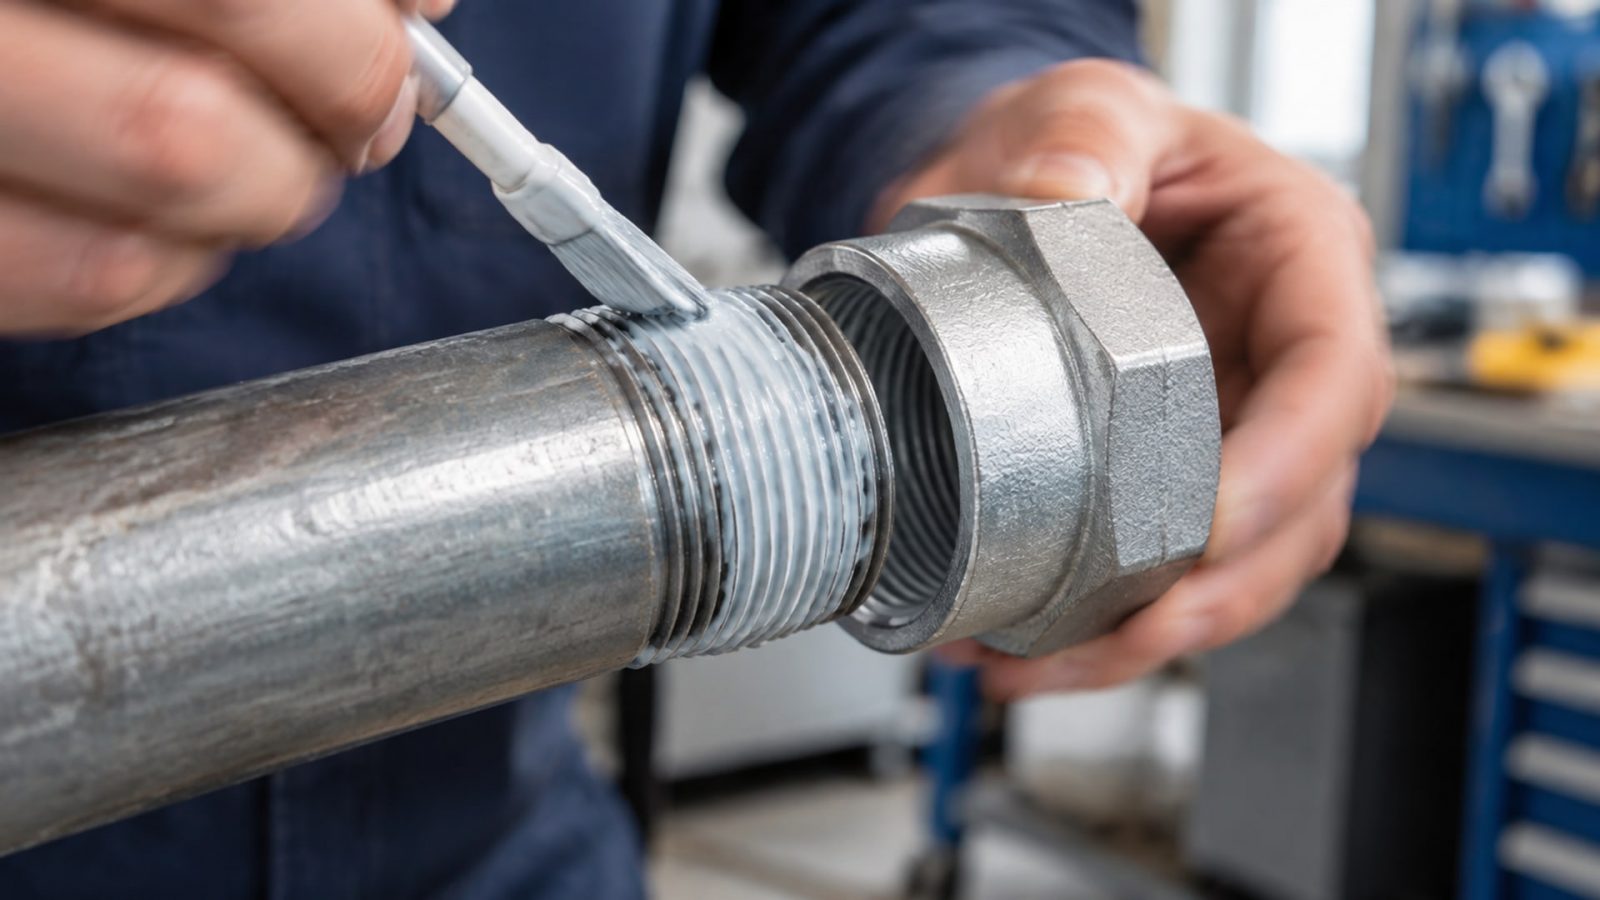
Они отверждаются в отсутствие воздуха, заполняя зазоры между витками резьбы и создавая плотное уплотнение. Добавление PTFE (политетрафторэтилена) повышает их температурную стойкость и обеспечивает работу в диапазоне до +204 °C.
Полное отверждение такого герметика при комнатной температуре (22 °C) занимает около 24 часов, но процесс можно ускорить нагревом: при 93 °C отверждение происходит за 1 час. Это важно при наладке оборудования - после нанесения герметика нужно выдержать время перед пуском системы под давлением или тепловой нагрузкой, иначе герметичность может быть нарушена.
Анаэробные герметики с PTFE применяют в системах с циркуляцией горячей воды, паром, минеральным и синтетическим маслом. Конусная трубная резьба (NPT, BSP) герметизируется эффективнее, чем прямая, потому что геометрия конуса обеспечивает лучший контакт материала с витками. При выборе нужно убедиться, что герметик совместим с рабочей жидкостью (вода, масло, химикаты) и не вызывает коррозию основного металла.
Силиконовые высокотемпературные герметики: ацетокси и нейтральное отверждение
Силиконовые RTV-герметики (room-temperature vulcanizing, вулканизация при комнатной температуре) предоставляют альтернативу анаэробным материалам, особенно когда нужна большая гибкость и адгезия к различным основаниям.
Для высокотемпературных применений выбирают две группы: ацетокси-RTV и нейтрально отверждаемые силиконы.
Ацетокси-RTV выделяет уксусную кислоту при отверждении, что может вызвать коррозию чувствительных сплавов (медь, некоторые алюминиевые сплавы, хромированные поверхности). Нейтральное отверждение предпочтительнее для таких случаев, так как не выделяет коррозионных паров. Если основание - нержавеющая сталь, углеродистая сталь или чугун, оба типа работают, но для критичных узлов (особенно с полимерными компонентами или электроникой рядом) нейтральный герметик безопаснее.
Окно сборки для силиконовых герметиков очень узкое: материал начинает образовывать корку за 5-15 минут после нанесения. Это означает, что сборку нужно выполнять без перерывов и пауз; если время упущено, герметик придется удалить и повторить операцию. Полное отверждение займет 24-48 часов, в зависимости от толщины слоя и влажности воздуха.
Роль подготовки поверхности в обеспечении герметичности
Подготовка поверхности определяет успех на 80%.
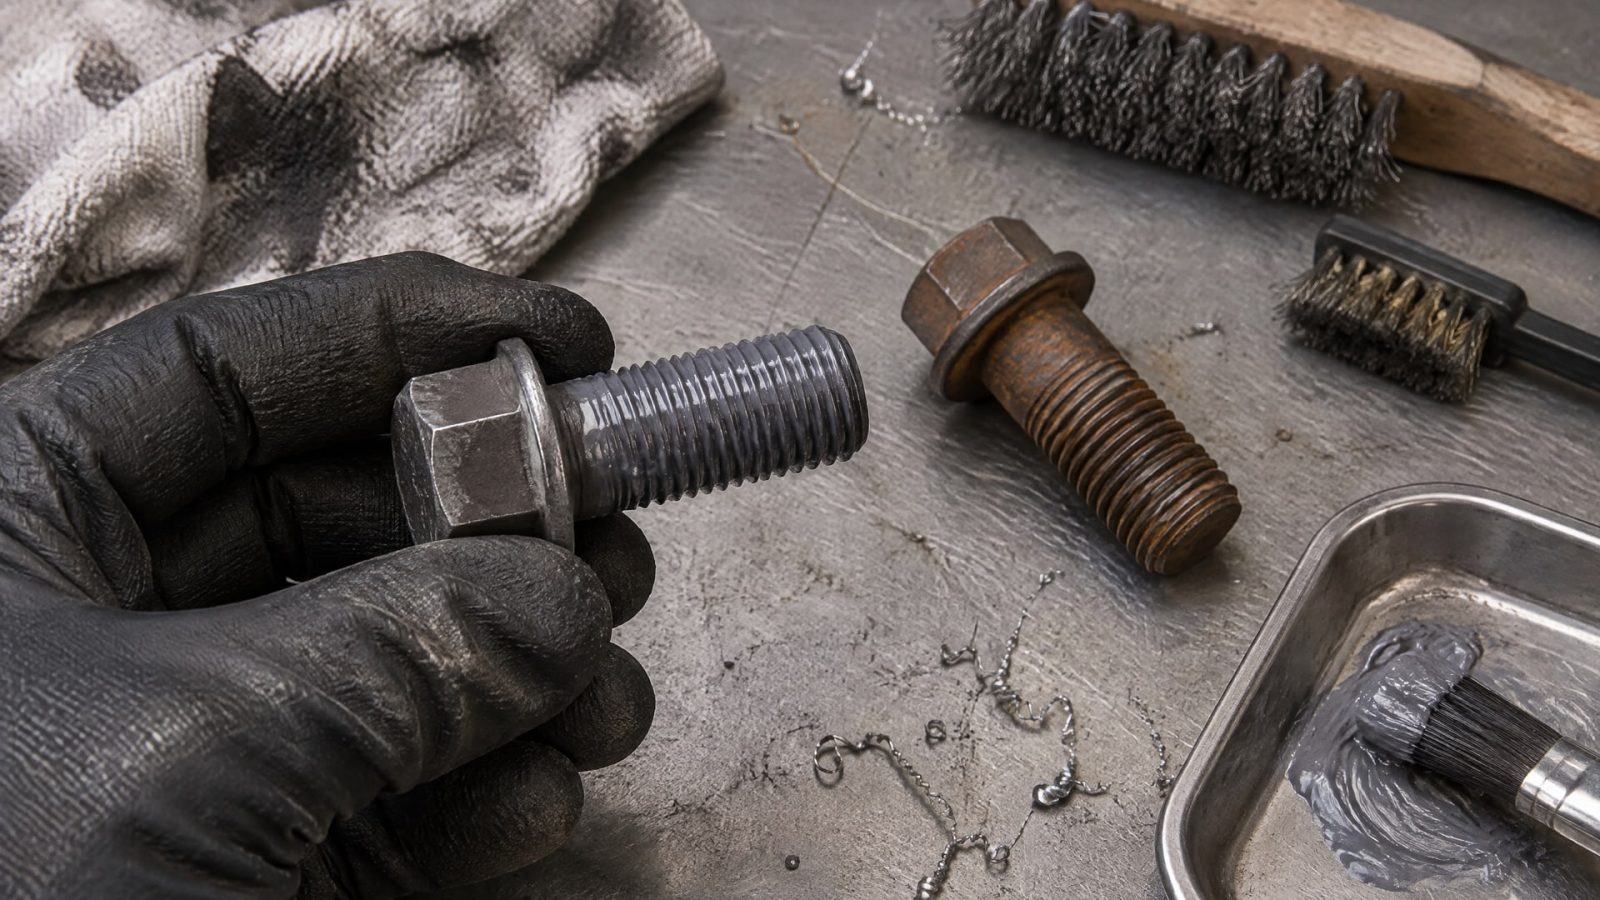
Даже лучший высокотемпературный герметик не даст герметичности, если поверхность загрязнена. Обязательные операции: удаление масла (промышленной смазки, консервационного вещества), ржавчины и окалины, остатков старого герметика, пыли и влаги.
Для анаэробных герметиков используют обезжириватели на основе спирта или ацетона; для силиконов подойдут щелочные моющие растворы (без абразивных частиц), затем спирт для сушки. После влажной очистки поверхность должна высохнуть полностью - влага нарушает адгезию. На шероховатых поверхностях герметик держится лучше, поэтому окалину и ржавчину рекомендуют удалять щеткой по металлу или мелкоабразивной шкуркой.
При работе в цехах с высокой влажностью важно дать обезжиренным деталям просохнуть перед герметизацией или использовать герметики с добавками для работы в присутствии остаточной влаги. Игнорирование этого этапа - главная причина утечек в первые дни и недели эксплуатации, когда герметик выглядит «хорошо», но фактически не прилегает к металлу.
Выбор герметика по типу резьбы и условиям эксплуатации
Тип резьбы - критичный фактор выбора.
Конусная трубная резьба (NPT, BSP) лучше герметизируется анаэробными материалами, потому что герметик заполняет конический зазор и под давлением образует прочное уплотнение. Прямые резьбы (например, метрическая M-резьба) часто требуют прокладки-уплотнителя (паронита, сжатого асбеста) в дополнение к герметику, особенно под давлением.
Режим работы также влияет на выбор. Если соединение работает на вибрирующем оборудовании (двигатели, насосы) или подвергается резким температурным скачкам, нужен герметик с хорошей адгезией и упругостью - здесь силиконовый нейтральный герметик часто лучше, чем жесткий анаэробный. Для стационарных систем с равномерным нагревом (трубопроводы, теплообменники) подходят оба варианта, но анаэробный герметик с PTFE часто выбирают из-за надежности и проверенной долгоживучести.
Демонтаж соединения - еще один параметр. Стандартные анаэробные герметики при отверждении образуют прочное соединение, которое требует инструмента и усилия для разборки. Если узел должен быть разборным без особых сложностей, применяют низкопрочные анаэробные герметики или силиконовые составы, которые легче удаляются механически.
Типичные ошибки при выборе и применении высокотемпературных герметиков
Первая ошибка - ориентация только на цвет.
Красный герметик часто ассоциируют с высокотемпературностью, а черный - с универсальностью. На самом деле цвет - это только продуктовый признак; красный герметик одного производителя может работать до 150 °C, а другого - до 260 °C. Единственный критерий - технический лист материала.
Вторая ошибка - предположение, что герметик, который герметичен на холоде, останется герметичным при высокой температуре. При нагреве меняются вязкость материала, скорость отверждения (замедляется или ускоряется), адгезия к основанию, и физические напряжения в соединении. Поэтому требуется конкретный тест или паспорт, подтверждающий работоспособность при требуемой температуре.
Третья ошибка - избыток герметика. Многие думают, что чем больше герметика, тем надежнее; на практике это приводит к вытеканию материала в полость, к неравномерному отверждению и к выдавливанию герметика из соединения при сборке. Нужно наносить достаточное количество (обычно тонкий слой на каждый виток резьбы или 2-3 капли на все соединение), но не переливать.
Четвертая ошибка - пренебрежение временем отверждения. Силиконовые герметики схватываются быстро (5-15 минут), и если сборку начать слишком рано или поздно, герметичность будет нарушена. Анаэробные герметики требуют 24 часов для полного набора прочности при 22 °C, и выход на рабочую температуру раньше этого времени может привести к размягчению и утечкам.
Где применяются высокотемпературные герметики
Герметики для резьбовых соединений при высоких температурах применяют в широком спектре промышленного оборудования.
В трубопроводных системах они герметизируют стыки, по которым циркулирует горячая вода, пар, минеральное и синтетическое масло. В теплообменниках герметик защищает медные и стальные трубки от утечек.
Печи и каминные системы требуют высокотемпературного герметика для герметизации резьбовых креплений дымоходов и жаровых труб. Двигатели внутреннего сгорания используют такие герметики для фланцев, маслопроводов и водяных рубашек. Энергетическое оборудование (котельные, компрессоры) полагаются на герметики при герметизации резьб под давлением и высокой температурой.
Автомобильный сектор применяет высокотемпературные герметики для герметизации резьб в системах охлаждения, выхлопа, топливоподачи и смазки. В химической промышленности герметики защищают соединения, работающие с агрессивными жидкостями и газами при повышенной температуре.
Стандарты и нормативные требования
При выборе герметика для критичных применений (газовая промышленность, пищевое оборудование, медицинские системы) нужно проверить соответствие стандартам.
Основные маркировки: NSF/ANSI 61 (для применений с возможностью контакта с питьевой водой), ANSI LC 7-2009 (резьбовые герметики), CAN/ULC-S642 (канадские требования), ASTM G-72 (оценка коррозионного воздействия герметиков).
Требование OSHA 1910.1200 относится к химической безопасности и маркировке: каждый герметик должен иметь паспорт безопасности (SDS) с информацией о составе, опасности, способах применения и обращения с отходами. Перед закупкой нужно требовать эти документы и проверять соответствие местному законодательству, если герметик будет использоваться в контролируемых отраслях.
Для трубопроводных систем часто требуется выбор герметика из одобренного списка, составленного инженерной организацией заказчика. Перед использованием нового материала рекомендуется согласование с техническим отделом или инженерным отделом проекта.
Особенности высокотемпературных герметиков для печей и дымоходов
Печи и системы отвода дымовых газов работают в экстремальных условиях.
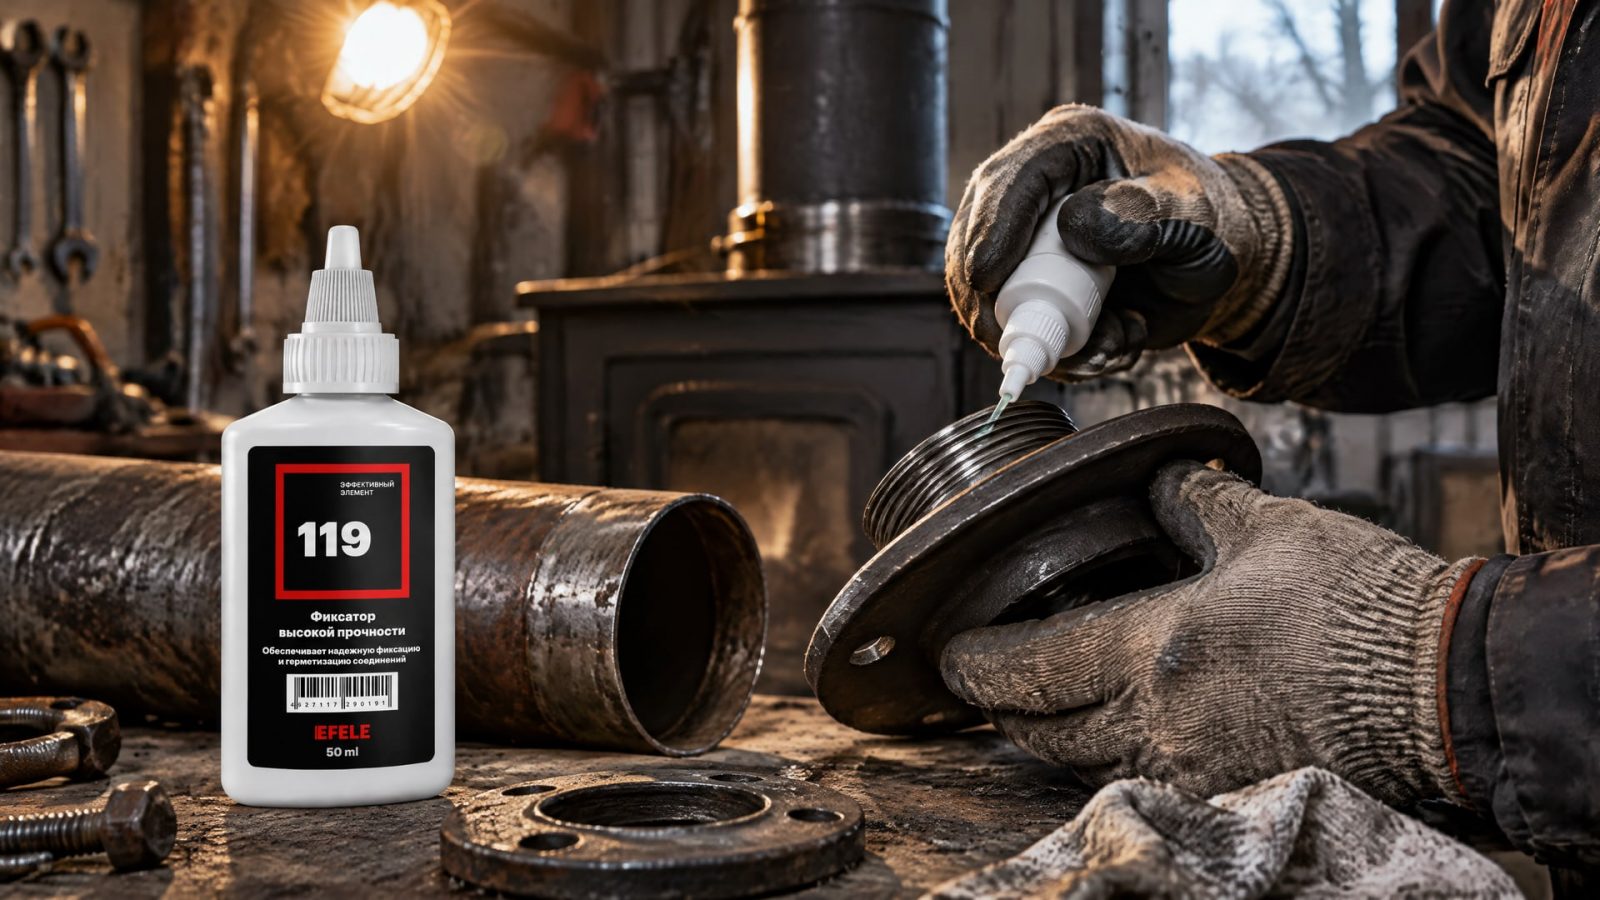
Температура внутри печи может достигать 800-1200 °C (в зависимости от типа), но соединения резьб часто находятся в менее критичных зонах - на стыках дымохода (температура 300-600 °C), на фланцах теплообменника и на креплениях жаровых труб (200-400 °C).
Для таких применений используют специализированные высокотемпературные герметики, которые выдерживают непрерывную работу при 200-300 °C. При выборе нужно уточнить конкретную температуру в каждой точке соединения (не максимальную в печи, а именно температуру в месте герметизации), потому что герметик подбирается под локальные условия, а не под общий режим печи.
Для особо критичных соединений в печах, где обеспечить герметичность резьбы сложно из-за высокой температуры, применяют комбинированные методы: анаэробный герметик в сочетании с прокладкой из специального жаростойкого материала, или серебристую термостойкую краску поверх герметика для дополнительной защиты от окисления. Многие закупщики берут особо термостойкий анаэробный клей - такой как EFELE 119, который держит герметичность резьб вплоть до +280 °C и не размягчается под длительным тепловым воздействием.
Часто задаваемые вопросы
Как отличить герметик, который работает при 150 °C, от герметика на 250 °C?
По цвету нельзя. Нужно читать технический лист продукта. Там указаны три температуры: диапазон рабочей температуры (например, -30…+150 °C), кратковременная стойкость (например, до +200 °C) и полное время отверждения при стандартной температуре. Если в паспорте таких данных нет - это признак, что продукт, вероятно, низкого качества или старый образец. Всегда требуйте SDS и технический лист перед покупкой.
Можно ли собирать резьбовое соединение сразу после нанесения силиконового герметика?
Нет. Окно сборки для силиконовых герметиков составляет 5-15 минут: материал начинает схватываться и образовывать корку, что мешает полной адгезии. Собирайте без перерывов, сразу после нанесения, чтобы герметик равномерно распределился по виткам. Если время упущено, удалите герметик и повторите операцию. Полное отверждение произойдет за 24-48 часов.
Почему герметик течет, даже если я выбрал «высокотемпературный»?
Основные причины: поверхность была грязной, маслистой или влажной (герметик не прилипнет); герметика было слишком мало или слишком много (оптимум - тонкий слой на каждый виток); выход на рабочую температуру произошел раньше, чем прошло время полного отверждения; тип резьбы не совместим с выбранным герметиком (например, прямая резьба требует прокладки-уплотнителя в дополнение). Проверьте каждый пункт последовательно.
Чем отличается герметик красный от черного?
Цвет не является стандартом качества или температуры. Красный герметик часто выбирают для видимости (чтобы было понятно, обработано соединение или нет), а черный - для эстетики или для работы в условиях, где красный был бы заметен. Оба могут быть одинакового качества и одинаковой температурной стойкости. Выбирайте по паспорту материала, а не по цвету.
Какой герметик использовать для резьбы под давлением и высокой температурой?
Для трубной конусной резьбы (NPT, BSP) под давлением рекомендуют анаэробные герметики с PTFE, работающие до +204 °C; они специально разработаны для такого применения. Если нужна более высокая температура (200-280 °C) или большая гибкость соединения, переходите на специализированные высокотемпературные анаэробные клеи или нейтрально отверждаемые силиконовые герметики. Для прямой резьбы часто требуется дополнительная прокладка-уплотнитель.
Заключение
Герметичность резьбовых соединений при высоких температурах - результат правильного выбора материала, соответствия паспортным данным (особенно различия между кратковременной и длительной температурной стойкостью), и точного соблюдения технологии подготовки и нанесения. Ошибки в выборе или применении ведут к утечкам, потере давления и аварийным остановкам.
Следующий шаг: определите рабочую температуру в конкретной точке соединения, уточните тип резьбы и режим работы (стационарный, вибрирующий, с давлением), проверьте совместимость материала герметика с рабочей жидкостью и основным металлом, убедитесь, что герметик сертифицирован по требуемым стандартам (NSF/ANSI 61, ASTM G-72 или другим), и получите технический лист с полной информацией о температурных границах и времени отверждения. Если вы готовите закупку для критичного оборудования, согласуйте выбор с инженерным отделом или техническим специалистом.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выполнить переход с индустриальных на пищевые масла, чтобы избежать загрязнений и соответствовать стандартам NSF H1.
Узнайте, чем открутить закисший болт, чтобы не сорвать грань, используя проверенные методы и средства.
Узнайте, как эффективно контролировать концентрацию СОЖ в станке без рефрактометра, чтобы избежать проблем с оборудованием и качеством обработки.