
Герметик вместо прокладки: как выбрать анаэробный состав для фланцевых соединений
Замена вырубной прокладки анаэробным герметиком экономит время на монтаж и уменьшает риск утечек при условии правильного выбора состава и соблюдения технологии подготовки. Однако не все герметики подходят для любых фланцев - результат зависит от величины зазора между поверхностями, их состояния, типа металла и дисциплины сборки. В этой статье разберемся, когда герметик действительно может заменить прокладку, какие параметры влияют на надежность уплотнения и какие ошибки чаще всего совершают закупщики и монтажники при переходе с прокладок на жидкие уплотнители.
Герметизировать фланец можно двумя путями: полностью отказаться от эластичного материала или использовать тонкий слой анаэробного состава, заполняющего микронеровности металла. Успех второго варианта определяется не только качеством самого герметика, но и подготовкой поверхности, которой часто пренебрегают.
Когда герметик действительно заменяет прокладку
Герметик становится полноценной альтернативой прокладке в конкретных ситуациях.
Во-первых, соединение должно быть металлическим и иметь хорошее прилегание поверхностей - малый зазор 0,05–0,25 мм, который герметик способен полностью заполнить. Во-вторых, фланцы должны быть плоскими без глубоких риск, коробления или вмятин, так как анаэробный состав может компенсировать только мелкие дефекты микрорельефа, а не восстанавливать геометрию.
Типовой сценарий замены - разборные соединения в насосах, компрессорах, теплообменниках и трубопроводной арматуре, где раньше стояла паронитовая или резиновая прокладка. Герметик экономит место (не добавляет толщину соединения), облегчает сборку-разборку и исключает необходимость согласовывать новые прокладки при переборке. Однако вместо прокладки герметик можно ли использовать - напрямую зависит от состояния поверхности и допусков конкретного оборудования.
Ключевой момент: герметик не предназначен для фланцев с выраженной корозией, задирами, большими неровностями или коробленой геометрией. Если при визуальной проверке видны вмятины, ржавые пятна или грубые царапины, поверхность нужно предварительно восстановить механически, а не рассчитывать, что герметик «все загерметизирует».
Параметры зазора и шероховатости поверхности
Анаэробные фланцевые герметики работают в узком диапазоне величин зазоров.
Для стандартных составов рабочий зазор составляет 0,05–0,25 мм; если использовать высоковязкие тиксотропные варианты, допускается увеличение до 0,50 мм. Превышение этого диапазона резко снижает надежность уплотнения: герметик либо недостаточно полимеризуется из-за избытка воздуха, либо неравномерно распределяется и оставляет незащищенные зоны.
Проверить соответствие зазора просто: если две гладко отполированные металлические плиты при стяжке плотно прилегают (не видно просвета без увеличительного стекла), то зазор, скорее всего, находится в допустимом диапазоне. Если между фланцами остается видимый просвет, герметик применять не стоит.
Шероховатость поверхности не менее важна. Стандартная рекомендация - параметр средней арифметической шероховатости Ra в пределах Rz 3–21 мкм и максимальная высота неровностей Rmax 4–30 мкм. Гладкая поверхность (как зеркало) затрудняет полимеризацию герметика, так как ему не за что «зацепиться»; слишком шершавая поверхность, напротив, увеличивает объем пустот, требует больше герметика и замедляет его отверждение.
| Параметр | Допустимое значение | Что проверить |
|---|---|---|
| Зазор между фланцами | 0,05–0,25 мм (до 0,50 мм для тиксотропных) | Слабое световое просвечивание; визуально - отсутствие видимого зазора |
| Шероховатость Rz | 3–21 мкм | Профилометр или сравнение со справочным образцом |
| Шероховатость Rmax | 4–30 мкм | Профилометр |
| Чистота поверхности | Без масла, окислов, ржавчины, пыли | Визуально чистая, без запаха масла |
Подготовка поверхности: критический шаг, который игнорируют
Неправильная подготовка - главная причина утечек при использовании герметика вместо прокладки.
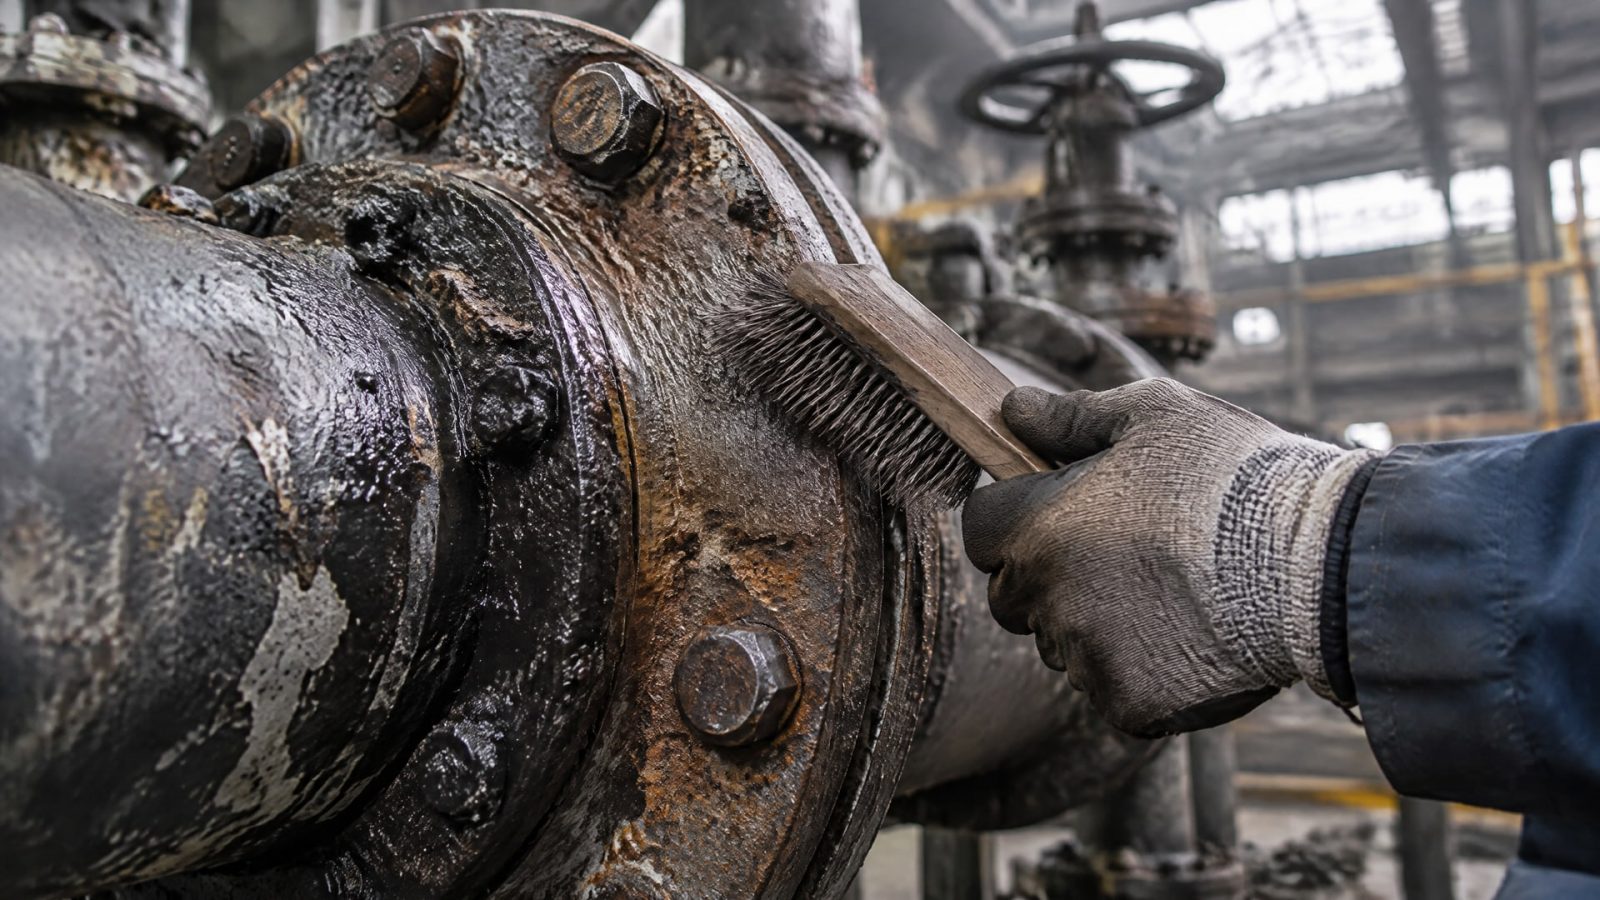
На поверхность фланца часто попадает масло от инструмента или конвейера, ржавчина, остатки старого герметика или краски, пыль и производственная грязь. Каждый из этих слоев нарушает адгезию герметика к металлу, препятствует его полимеризации и оставляет микротрещины.
Процесс очистки должен быть последовательным:
Удаление крупных остатков: старую прокладку и засохший герметик снимают пластиковым скребком, не оставляя металлических царапин
Обезжиривание: поверхность протирают ветошью, смоченной в растворителе (уайт-спирит, керосин или специальный очиститель), затем насухо вытирают чистой тряпкой
Удаление ржавчины: светлая поверхностная ржавчина удаляется мягкой металлической щеткой или абразивной губкой; глубокая коррозия требует механической обработки или шлифования
Финальная протирка: перед нанесением герметика поверхность протирают еще раз сухой ветошью без ворса
Вода или влага на поверхности недопустимы. Герметик нельзя наносить, если фланец влажный или был недавно промыт; нужно дождаться полного испарения влаги (минимум 15–30 минут в сухом помещении).
Нанесение герметика и активаторы
После подготовки поверхности герметик наносится непрерывным валиком, обходя все болтовые отверстия.
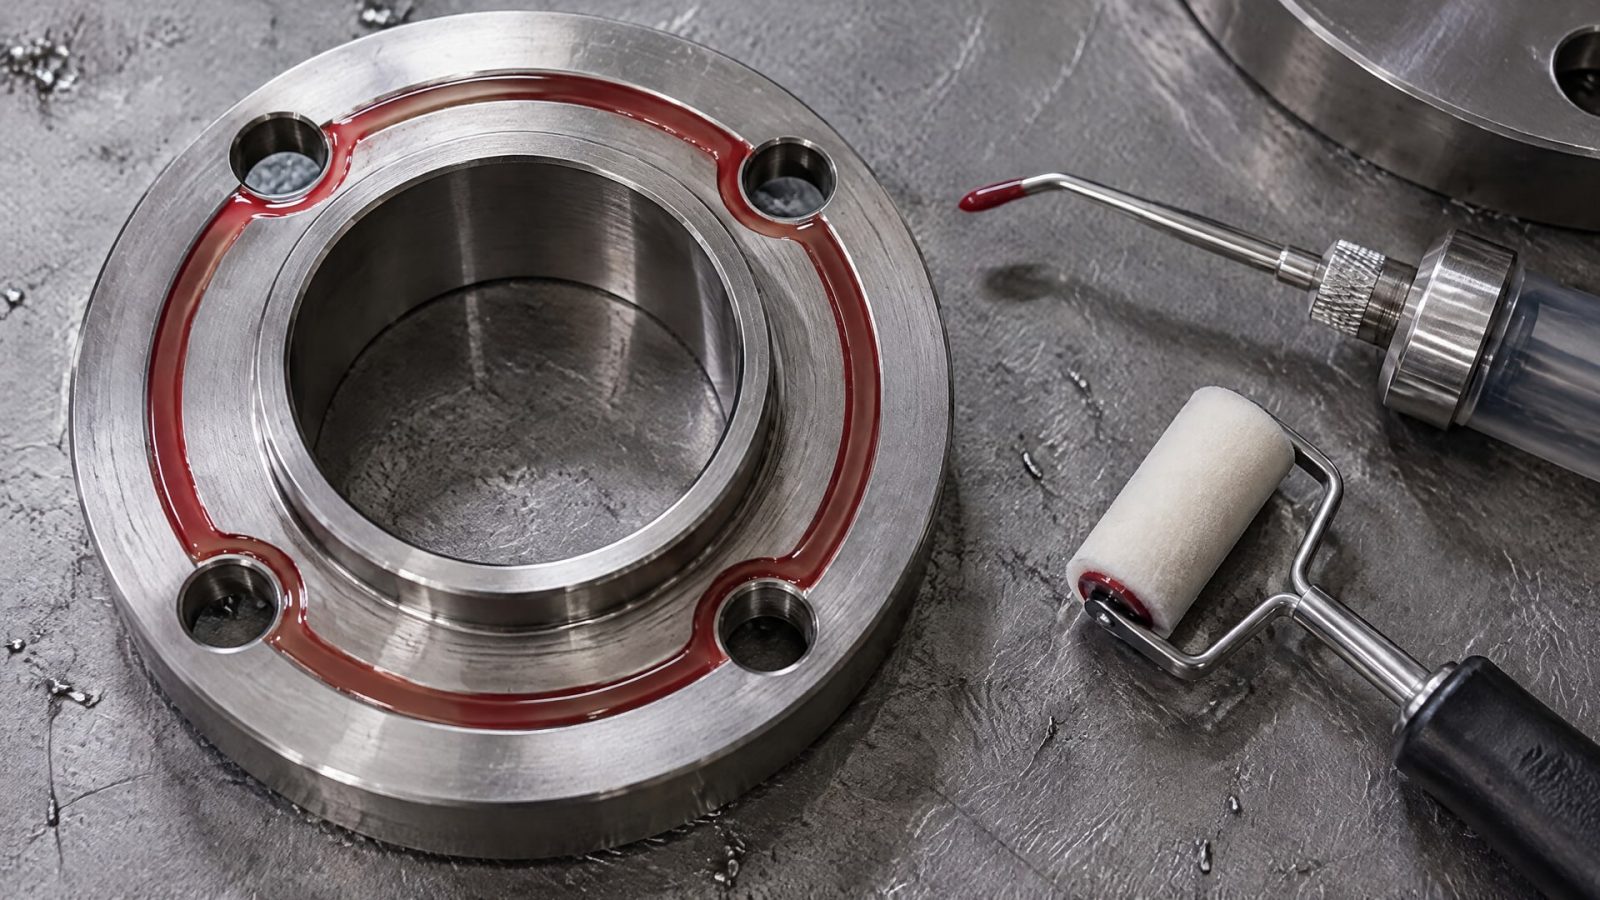
Основное правило: исключить разрывы в слое, так как любой незакрытый путь становится «каналом утечки». На крупных фланцах можно использовать дозирующую головку, шприц или мягкий валик; на мелких - достаточно выдавливания прямо из картриджа.
Толщина слоя должна быть минимальной, но достаточной для заполнения микронеровностей - примерно 0,3–0,5 мм. Попытка «залить побольше» неэффективна: избыток выдавливается при затяжке болтов наружу, а герметичность определяется не толщиной, а равномерностью распределения и качеством адгезии.
Для пассивных металлов (алюминий, нержавеющая сталь, хромированные или окрашенные поверхности) рекомендуется предварительное нанесение активатора/праймера. Активатор ускоряет и гарантирует полимеризацию герметика, снижая риск неполного отверждения. На активных металлах (сталь, латунь, медь) активатор не обязателен, но может применяться при пониженной температуре или спешке.
Герметик с активатором наносится в строгой последовательности:
Нанести активатор тонкой пленкой на обе поверхности фланца
Дать ему подсохнуть (обычно 5–10 минут) до образования матового налета
Нанести герметик непрерывным валиком
Немедленно собрать соединение и затянуть болты
Затяжка болтов и время отверждения
После нанесения герметика фланцы нужно стягивать как можно быстрее - в течение 10–15 минут.
Чем дольше герметик находится на воздухе, тем больше кислорода может проникнуть в него, что замедлит или блокирует его полимеризацию. Болты затягиваются крест-накрест (диагонально), чтобы обеспечить равномерное распределение давления и сохранить тонкий слой герметика.
Момент затяжки выбирается согласно спецификации оборудования; чаще всего это 20–50 Нм для фланцев среднего размера. Важно не перетягивать: избыточное давление выдавит герметик из соединения, а недостаточное оставит зазоры. После стяжки допускается легкое подтекание герметика по краю - его убирают сухой ветошью уже после начальной полимеризации (через 30–60 минут).
Полное отверждение анаэробного герметика занимает примерно 24 часа при нормальных условиях (20–25 °C). До этого времени соединение должно находиться в режиме покоя; включение оборудования допускается только если это прямо разрешено техническим паспортом конкретного состава. Попытка ввести в эксплуатацию раньше срока нарушает целостность пленки герметика и приводит к утечкам.
Выбор герметика для разных типов фланцев
Ассортимент анаэробных герметиков разнообразен: одни предназначены для стальных фланцев при высоком давлении, другие оптимальны для температурного диапазона или специфических сред.
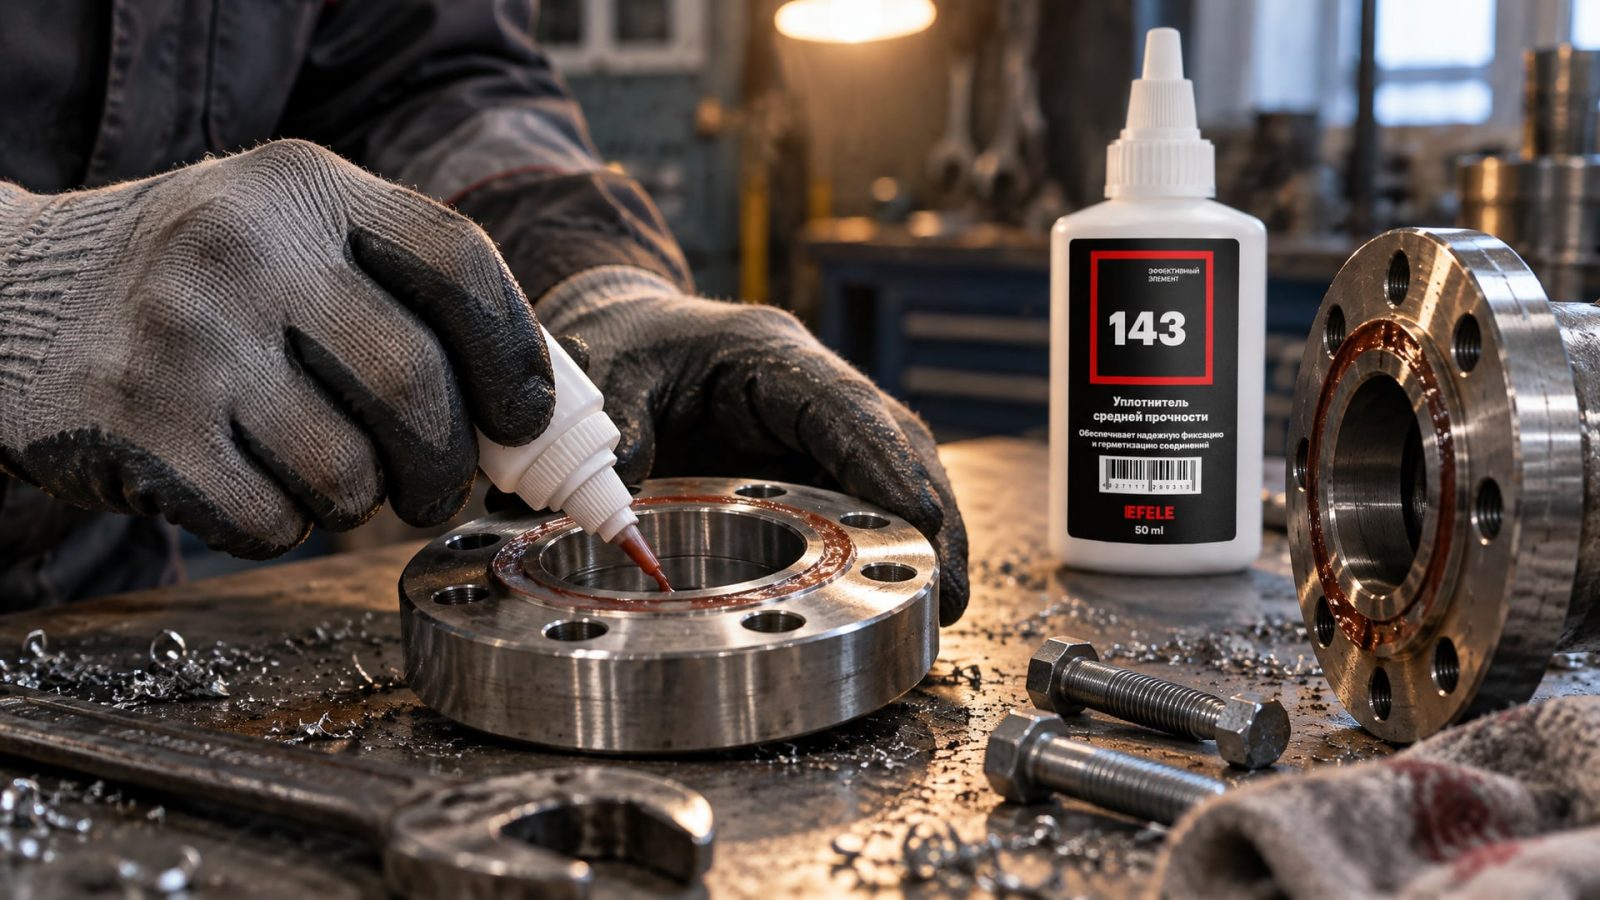
Какой герметик использовать вместо прокладки - зависит от рабочих условий соединения.
Для герметизации плоских разборных металлических фланцевых соединений, где требуется высокая прочность и устойчивость к высоким температурам и вибрационным нагрузкам, подходит анаэробный жидкий уплотнитель EFELE 143. Состав обеспечивает надежное уплотнение в диапазоне температур и сохраняет герметичность при циклических нагрузках, характерных для насосов и компрессоров.
Для низкого и среднего давления подходят универсальные анаэробные герметики с широким температурным диапазоном и совместимостью с большинством технических жидкостей. Для критичных применений (высокое давление, агрессивные среды) нужны составы с повышенной механической прочностью и стойкостью к разбуханию.
При выборе обязательно сверяются со спецификацией:
Рабочее давление в соединении (герметик должен выдерживать как минимум с двойным запасом)
Температурный диапазон (от монтажной до максимальной рабочей температуры)
Совместимость с жидкостью в системе (масло, вода, спирт, щелочной раствор)
Время отверждения (критично при нехватке времени на монтаж)
Наличие сертификации для конкретной отрасли (пищевая промышленность, авиакосмос, медицина)
Можно ли использовать герметик вместо прокладки: граничные случаи
Часто встречается вопрос: можно ли использовать герметик вместо прокладки, если фланец немного ржавый или с легкими царапинами?
Ответ зависит от глубины дефекта. Поверхностная ржавчина (рыжеватый налет) удаляется абразивной губкой, и затем герметик работает нормально. Глубокие ямки, вмятины или задиры требуют восстановления - герметик их не заполнит полностью и уплотнение будет ненадежным.
Силиконовый герметик (FIPG) иногда также применяется для фланцев, но это не то же самое, что анаэробный состав. Силиконовый герметик вместо прокладки - менее надежный вариант для высокого давления и вибрационных нагрузок, так как он не достигает той механической прочности, какую дает анаэробный уплотнитель. Силикон лучше работает при низком давлении и комнатной температуре.
Еще один граничный случай - фланцы с болтовыми отверстиями большого диаметра, где герметик может попасть внутрь отверстия и прервать слой. Решение: герметик наносится так, чтобы валик проходил вокруг отверстия, но не заходил в него; после затяжки болта слой все равно перекрывается механически.
Часто задаваемые вопросы
Вместо прокладки герметик можно ли применить, если система была в эксплуатации?
Да, но нужна тщательная очистка. Старую прокладку и остатки герметика полностью удаляют, фланцы обезжиривают и сушат. Если в системе осталось масло, герметик может не прилипнуть. Для уверенности можно пролить фланцы органическим растворителем перед монтажом.
Какой герметик можно использовать вместо прокладки на алюминиевых фланцах?
На алюминии обязателен активатор, так как поверхность пассивна и герметик полимеризуется медленнее. Выбирают анаэробный состав, совместимый с алюминием и допускающий применение праймера. После нанесения активатора ждут 5–10 минут, затем наносят герметик и сразу собирают соединение.
Герметик вместо прокладки поддона - подойдет ли для двигателя?
Для поддона двигателя герметик может заменить прокладку, если поверхность поддона ровная (без деформаций) и чистая. Нужна совместимость с автомасло и стойкость к температурным перепадам. После нанесения герметика болты затягивают моментом по спецификации двигателя, полное отверждение занимает 24 часа.
Герметик вместо прокладки гбц или клапанной крышки - это нормально?
Да, если поверхность подготовлена и герметик совместим с маслом. Такая замена часто практикуется в ремонте, так как упрощает сборку и исключает поиск оригинальных прокладок. Главное - дождаться полного отверждения перед пуском двигателя, иначе герметик может «разрушиться» от вибрации.
Полное отверждение герметика занимает 24 часа - можно ли использовать соединение раньше?
В некоторых случаях - если техпаспорт разрешает. Например, для приклеивания герметик может твердеть 4–6 часов при повышенной температуре. Но для полной герметичности и механической прочности при вибрационных нагрузках лучше дождаться 24 часов.
Заключение
Герметик действительно может заменить вырубную прокладку, но при условии соблюдения строгих требований к подготовке поверхности, выбору состава и технологии монтажа. Основные критерии успеха: зазор в диапазоне 0,05–0,25 мм, чистая сухая поверхность, правильный тип герметика для конкретного металла и условий работы, использование активатора на пассивных поверхностях и полное отверждение перед вводом в эксплуатацию.
Следующий шаг при переходе с прокладок на герметик: проверить техдокументацию оборудования на допустимость такой замены, убедиться в состоянии фланцев и подготовить поверхность по полной схеме (очистка, обезжиривание, удаление ржавчины, финальная сушка). Только после этого выбрать герметик, совместимый с рабочей средой и температурным диапазоном, нанести его непрерывным валиком с активатором (если нужен) и собрать соединение. Результат окупит потраченное время снижением риска утечек и облегчением переборок в будущем.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка для пищевого оборудования H1: выбор, применение, защита от моющих средств и продление срока службы узлов.
Узнайте, как провести антикор автомобиля весной, чтобы защитить кузов от ржавчины и избежать дорогостоящего ремонта.
Узнайте, как обеспечить надежное крепление пластиковых деталей с помощью специализированных анаэробных фиксаторов и герметиков.