
Антизадирное покрытие для стали в нефтегазовой отрасли: как сравнивать системы
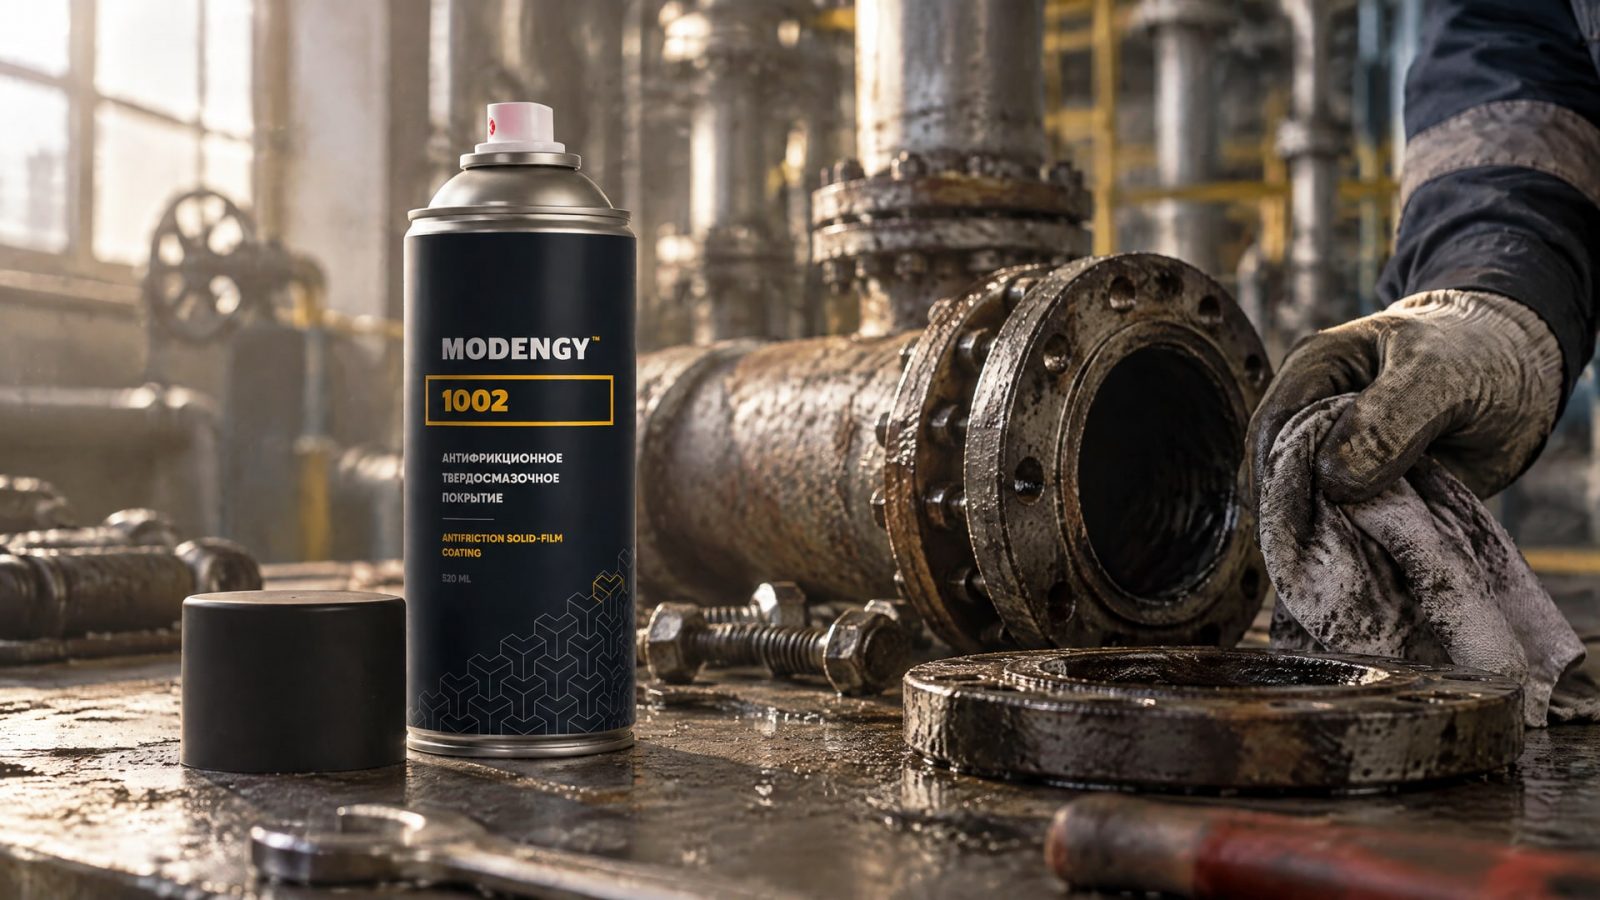
Сравнивать твердосмазочные покрытия для нефтегазового оборудования нужно по условиям испытаний и заранее заданным критериям отказа, а не только по названию или времени в солевом тумане. Стандарт ISO 9227:2022 описывает методы испытаний на коррозионную стойкость и помогает выявлять дефекты покрытия, но не подтверждает срок службы детали в реальной эксплуатации и не заменяет испытания на трение и износ.
Статья полезна инженерам, техническим специалистам и закупщикам, которым нужно оценить замену импортного покрытия или подготовить корректное техническое задание. Разберем, как сопоставлять покрытия на стали и нержавеющей стали, что проверять перед испытанием и почему фосфатирование подходит не для любой подложки.
Антизадирное покрытие для стали: какие свойства сравнивать
Антизадирное покрытие для стали выбирают под конкретную задачу узла.
В нефтегазовом оборудовании могут быть важны защита от коррозии, снижение трения и износа, а также поведение слоя при приработке. Эти характеристики нельзя свести к одному показателю: результат испытания в солевом тумане не говорит сам по себе о сопротивлении задирам или износу.
При сравнении систем зафиксируйте, какие свойства должны подтвердиться и как будет определяться отказ. Для коррозионной стойкости это может быть появление коррозии или дефектов по установленному критерию. Для антифрикционной функции потребуются отдельные испытания на трение и износ: ISO 9227 их не заменяет.
В техническом задании полезно разнести требования по отдельным пунктам:
материал и состояние подложки;
способ подготовки поверхности;
толщина покрытия;
требуемая адгезия;
коррозионная стойкость и метод ее проверки;
антизадирные свойства и отдельный метод оценки;
критерии приемки и отказа.
Такой подход помогает сравнивать предложения разных производителей по одной схеме, а не по неодинаковым паспортным данным. Если документация не раскрывает подложку, подготовку поверхности или метод испытания, оценить сопоставимость заявленных результатов затруднительно.
Для оценки замены импортного покрытия в испытательную программу можно включить MODENGY 1002 как кандидата. До выбора необходимо сверить документацию на конкретную систему с требованиями к детали и определить, какие испытания подтвердят нужные характеристики. Само название покрытия не доказывает его пригодность для конкретного узла нефтегазового оборудования.
Испытание солевым туманом: что показывает ISO 9227:2022
ISO 9227:2022 описывает испытания в нейтральном солевом тумане NSS, уксусно-кислом солевом тумане AASS и медно-ускоренном уксусно-кислом солевом тумане CASS.
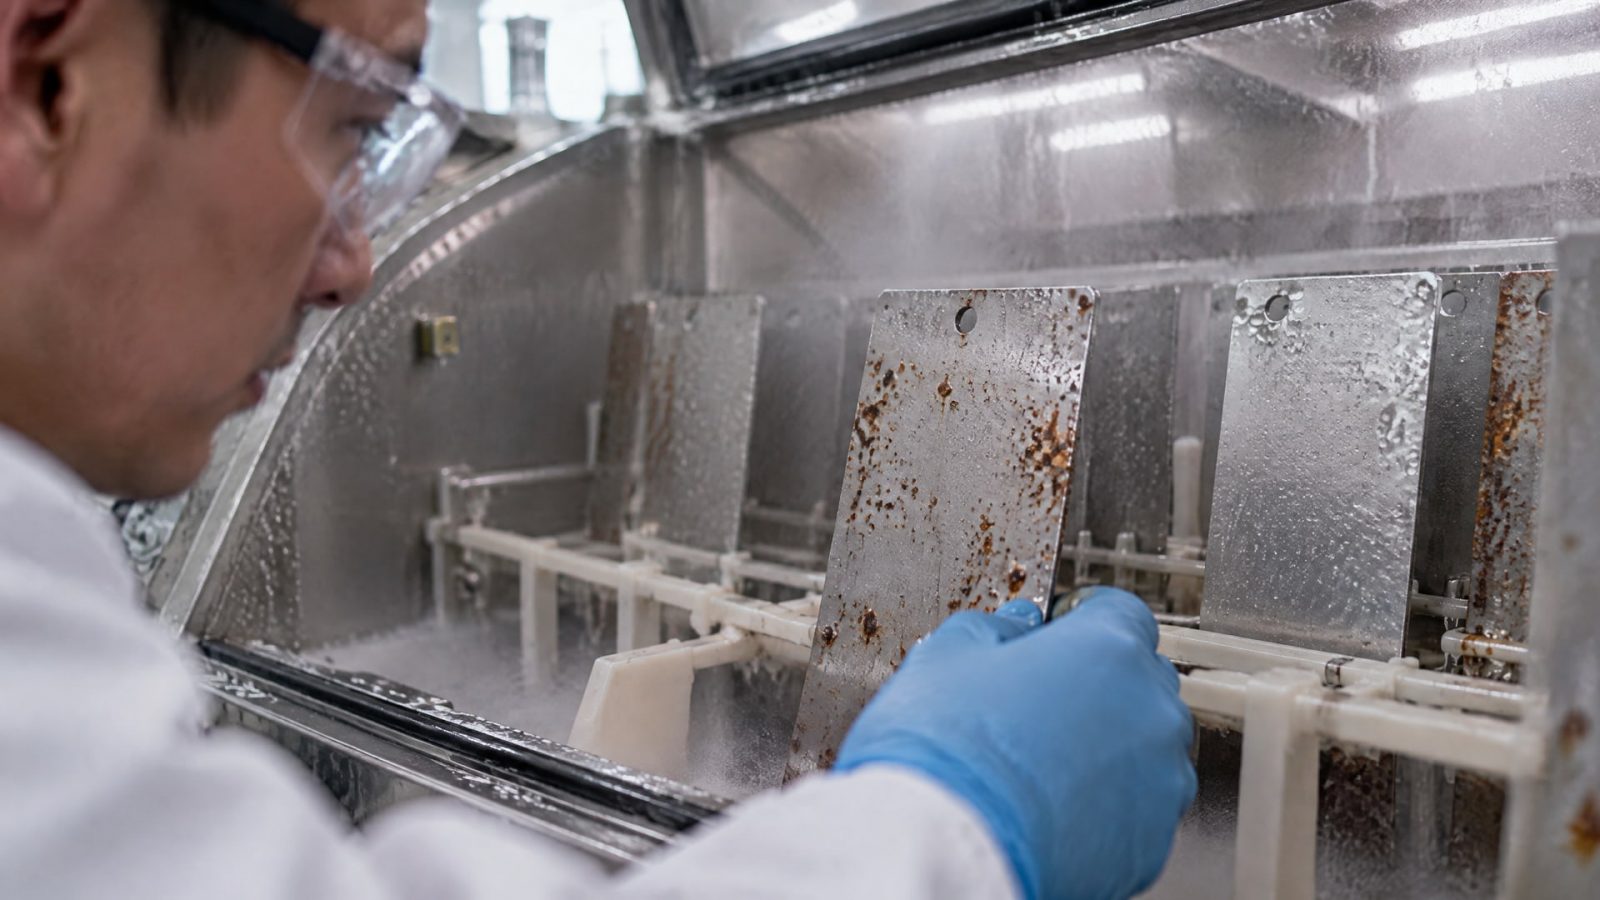
Стандарт распространяется на металлы и сплавы, металлические и конверсионные покрытия, анодные оксидные слои и органические покрытия. Метод особенно полезен для выявления пор, дефектов и неоднородностей.
Для NSS используют раствор NaCl концентрацией 5%. В справочном описании метода приведены рабочие параметры: pH от 6,5 до 7,2 и температура 35 °C ± 2 °C. В AASS раствор подкисляют уксусной кислотой, а в CASS дополнительно используют хлорид меди(II). Поэтому в протоколе испытания нужно указывать не только длительность, но и конкретный режим.
При сравнении покрытий условия должны быть одинаковыми: одна подложка, сопоставимая толщина слоя, одинаковая предобработка и единый режим испытания. Важно заранее определить критерий отказа. Иначе даже результаты, полученные по одному стандарту, могут оказаться несопоставимыми.
ISO 9227 помогает оценить коррозионную стойкость в заданных лабораторных условиях, но не предсказывает срок службы в поле. Чем больше часов образец выдержал в камере, тем не обязательно лучше он поведет себя при иной среде и нагрузке. Поэтому испытание солевым туманом для смазки или покрытия нельзя трактовать как универсальное доказательство эксплуатационной пригодности: оно отвечает только на вопросы, связанные с выбранным коррозионным тестом и его критериями.
Как сравнить твердосмазочное покрытие для нефтегаза с импортным аналогом
Корректная замена импортного покрытия начинается не с сопоставления торговых названий, а с проверки технических данных.
Инженеру важно понять, совпадают ли назначение материала, тип подложки, подготовка поверхности и условия испытаний. Если одна система проверялась на стали, а другая на другом материале или при иной предобработке, прямое сравнение результатов некорректно.
При подготовке сравнительной программы составьте таблицу по документации и протоколам:
| Параметр | Что зафиксировать |
|---|---|
| Подложка | Марка или тип материала детали |
| Предобработка | Метод подготовки поверхности до нанесения |
| Покрытие | Тип системы и толщина слоя |
| Коррозионное испытание | NSS, AASS или CASS по ISO 9227:2022 |
| Оценка результата | Критерий появления коррозии, пор или других дефектов |
| Антифрикционные свойства | Отдельный метод испытания на трение и износ |
Для нефтегазового применения важно разделять антикоррозионную и антизадирную функции. Если задача включает обе, каждую нужно подтвердить соответствующим испытанием. Один протокол солевого тумана не подтверждает низкий коэффициент трения, износостойкость или работу покрытия в конкретном узле.
Линейку антифрикционных покрытий MODENGY можно оценивать по той же схеме: сначала сопоставить документацию с требованиями к детали, затем проверить покрытие на одинаковой подложке и в одинаковых режимах с альтернативной системой. Без данных о конкретной толщине, подготовке поверхности и критериях испытания делать вывод о превосходстве или полной взаимозаменяемости нельзя. Такой порядок дает инженеру основу для технического решения, а снабженцу - для сравнения предложений без опоры на рекламные формулировки.
Фосфатирование нержавеющей стали и подготовка поверхности
Фосфатирование металлов относится к обработкам поверхности, для которых установлен отдельный стандарт DIN EN ISO 9717:2018.
Для железа и стали также упоминается код практики IS 6005:1998. Эти документы не означают, что любую металлическую деталь перед нанесением покрытия следует фосфатировать: способ подготовки выбирают с учетом материала и требований к последующему слою.
Для нержавеющей стали не следует автоматически считать фосфатирование стандартной предобработкой. В технических материалах отдельно рассматривается химическая пассивация; среди вариантов пассивации нержавеющей стали часто указывают цитратную обработку по ASTM A967. Выбор процесса зависит от требуемой адгезии последующего покрытия и характеристик детали.
Поэтому в техническом задании нужно точно называть материал подложки. Формулировки «сталь» и «нержавеющая сталь» не взаимозаменяемы при выборе подготовки поверхности. Если требуется фосфатирование, следует указать применяемый процесс и проверить, что он подходит конкретному материалу. Если деталь изготовлена из нержавейки, возможность фосфатирования и его совместимость с покрытием необходимо подтвердить отдельно.
Испытание покрытия после предобработки должно воспроизводить предполагаемую технологическую цепочку. Иначе результат будет характеризовать сочетание покрытия и лабораторной подготовки, которое может отличаться от производственного процесса. Это особенно важно при сравнении систем: одинаковое название испытания не обеспечивает сопоставимость, если поверхности подготовили по-разному.
Как подготовить техническое задание и программу испытаний
Техническое задание должно описывать деталь и условия оценки, а не ограничиваться требованием «антизадирное покрытие».
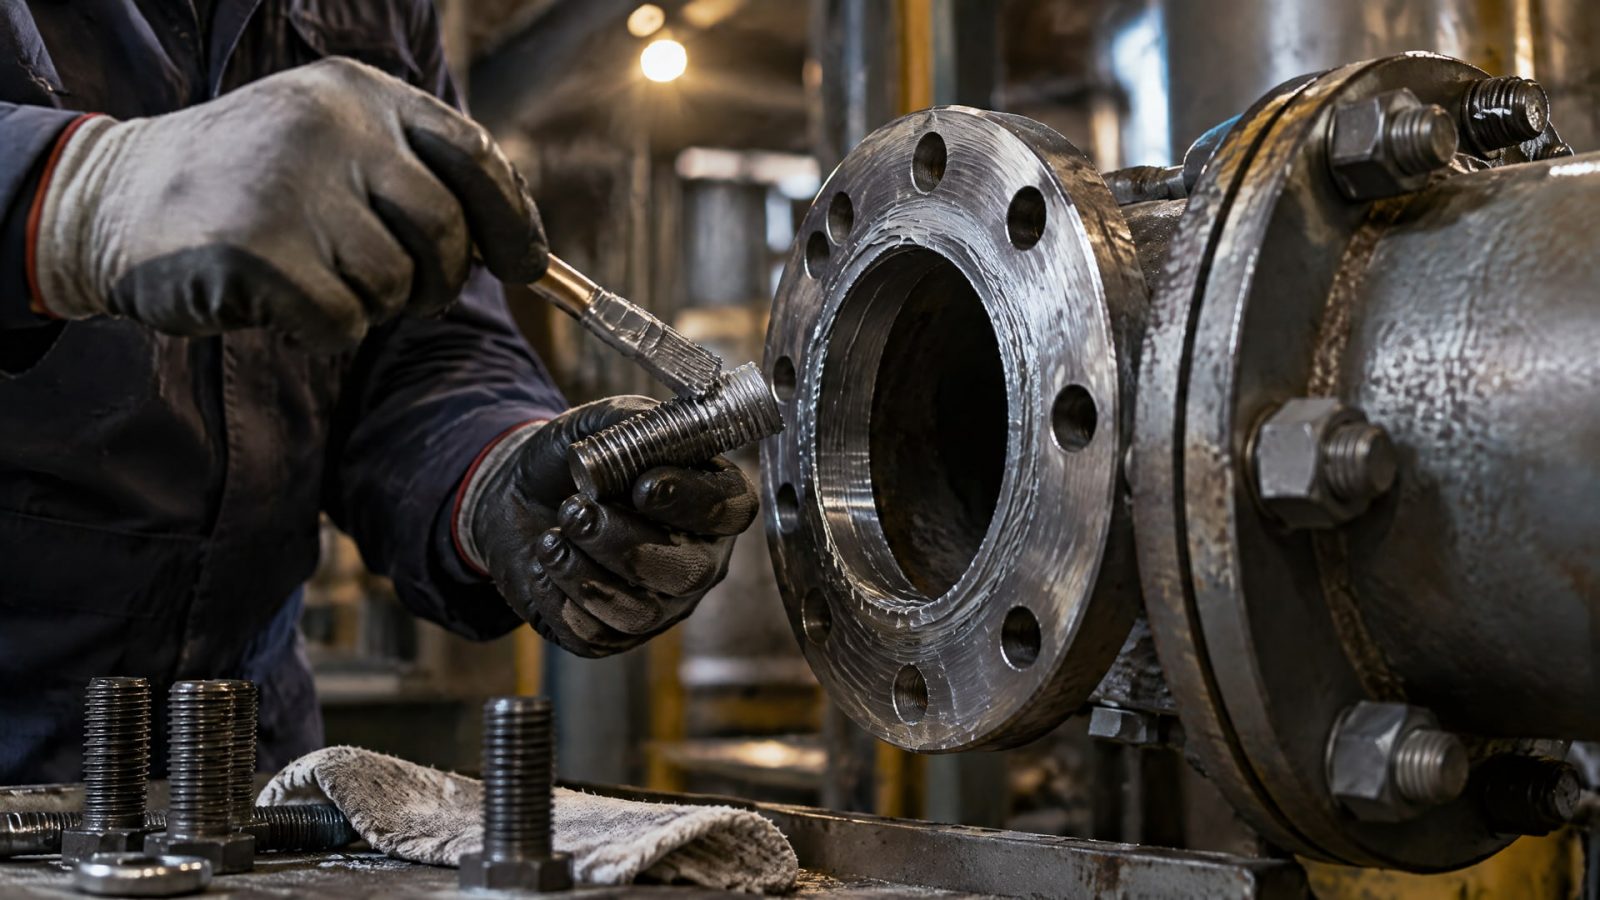
Укажите материал подложки, назначение узла, предполагаемую подготовку поверхности и свойства, которые требуется подтвердить. Если важна коррозионная стойкость, задайте режим испытания по ISO 9227:2022 и критерий отказа. Если важны трение и износ, предусмотрите для них отдельные методы оценки.
До начала испытаний согласуйте, как будут подготовлены образцы и какие параметры должны совпадать у сравниваемых покрытий. В частности, зафиксируйте толщину слоя, способ нанесения и предобработку. При проведении NSS укажите применяемый режим и контрольные условия; справочные значения для этого метода включают концентрацию NaCl 5%, pH 6,5–7,2 и температуру 35 °C ± 2 °C.
Полезно заранее определить, какие результаты нужны для принятия решения:
протокол испытания на коррозионную стойкость;
данные по адгезии покрытия;
отдельные результаты оценки трения и износа;
описание подложки, подготовки поверхности и толщины слоя;
критерии приемки и отказа.
Такая программа помогает отличить лабораторную сравнительную оценку от доказательства пригодности в конкретном узле. ISO 9227 выявляет коррозионные дефекты в искусственной атмосфере, но не заменяет проверку эксплуатационных характеристик. Итоговый выбор должен опираться на комплект данных, который отвечает именно требованиям детали и условиям ее применения.
Часто задаваемые вопросы
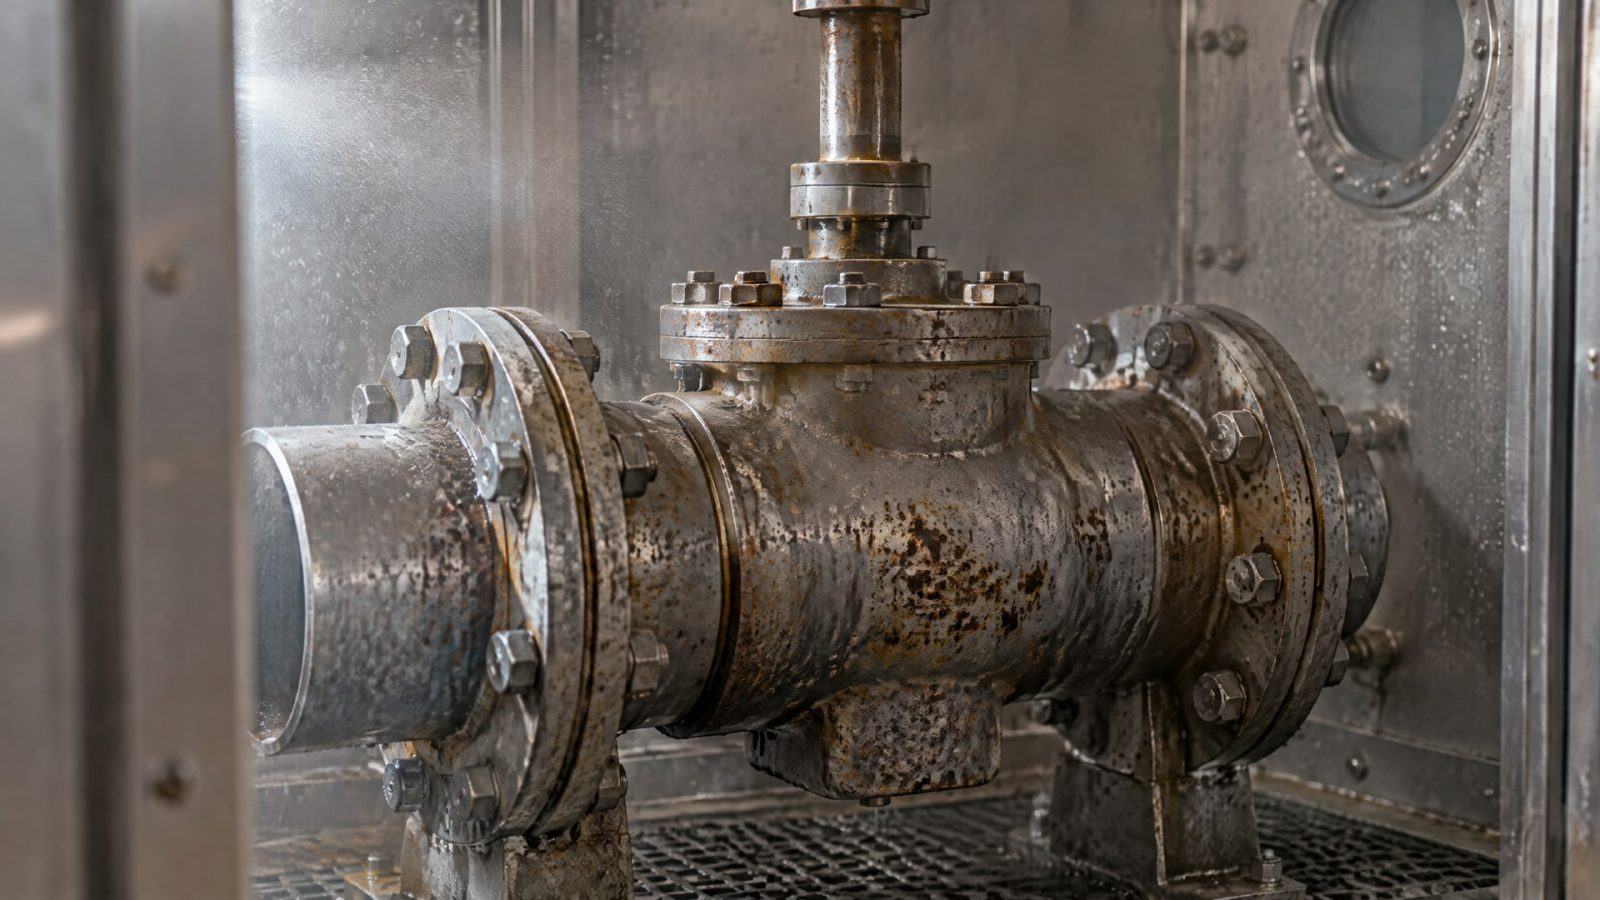
Что показывает испытание солевым туманом для покрытия?
Испытание по ISO 9227:2022 помогает сравнить коррозионную стойкость покрытий в искусственной атмосфере и выявить поры, дефекты или неоднородности. Оно не подтверждает антизадирные свойства, износостойкость или срок службы детали в реальных условиях. Для этих характеристик нужны отдельные методы оценки.
Чем отличаются NSS, AASS и CASS?
Это три режима испытаний, описанные в ISO 9227:2022. Для NSS применяют раствор NaCl. В AASS раствор подкисляют уксусной кислотой, а в CASS дополнительно вводят хлорид меди(II). Сравнивать результаты можно только при совпадении режима, подложки, подготовки поверхности и критерия оценки.
Нужно ли фосфатировать нержавеющую сталь перед нанесением покрытия?
Не всегда. Фосфатирование металлов рассматривается в DIN EN ISO 9717:2018, но для нержавеющей стали нельзя автоматически переносить подход, применяемый к обычной стали. Для нее отдельно рассматривают химическую пассивацию, в том числе цитратную обработку по ASTM A967. Решение зависит от материала и требований к адгезии покрытия.
Доказывает ли выдержка в солевом тумане пригодность покрытия для нефтегаза?
Нет. ISO 9227:2022 дает сравнительную оценку коррозионной стойкости в заданных лабораторных условиях, но сам по себе не предсказывает ресурс в поле. Пригодность покрытия оценивают по совокупности данных: подложке, подготовке поверхности, адгезии, коррозионным испытаниям и отдельным результатам по трению и износу.
Заключение
Антизадирное покрытие для стали в нефтегазовой отрасли следует выбирать по характеристикам узла и сопоставимым результатам испытаний. ISO 9227:2022 подходит для оценки коррозионной стойкости в солевом тумане, но не заменяет проверку антизадирных и износостойких свойств. Подготовку поверхности также нужно выбирать с учетом материала: фосфатирование стали нельзя автоматически переносить на нержавеющую сталь.
Следующий шаг для инженера - составить техническое задание с указанием подложки, предобработки, толщины слоя, режимов испытаний и критериев отказа. Затем сравнить покрытия по одинаковой программе и отдельно подтвердить коррозионную стойкость и антифрикционные характеристики.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему сроки службы покрытий в соляном тумане не равны годам эксплуатации в скважине и как правильно оценивать их ресурс.
Узнайте, как проверить совместимость СОЖ и материалов станка перед заменой, чтобы избежать проблем и обеспечить бесперебойную работу оборудования.
Узнайте, как правильно выполнить обслуживание автомобильной лебедки, смазать детали и защитить их от ржавчины.