
Антифрикционные покрытия для снижения крутящего момента в трубопроводной арматуре больших диаметров
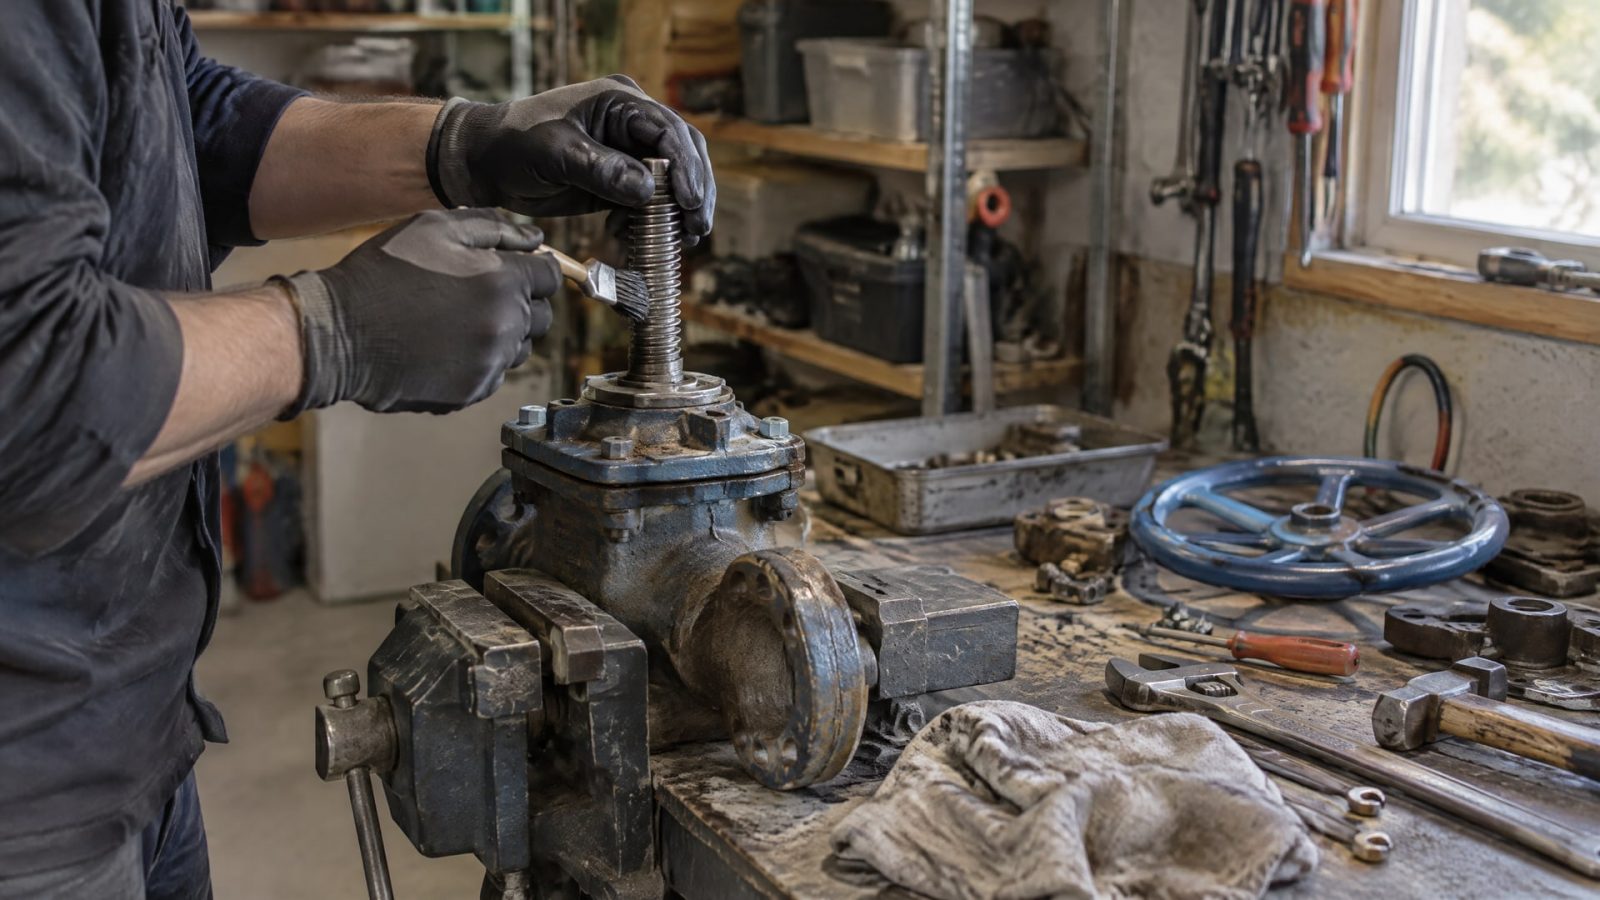
Снизить крутящий момент в трубопроводной арматуре больших диаметров помогает правильно подобранное сухое антифрикционное покрытие на контактных поверхностях. Оно уменьшает трение и риск заедания, но результат зависит не только от материала покрытия: важны конструкция арматуры, нагрузка, среда, температура и состояние поверхностей.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые оценивают возможность применения таких покрытий для задвижек, клапанов и других узлов трения. Разберем, как покрытие влияет на усилие открытия и закрытия, какие параметры проверить перед выбором и нанесением и почему оно не заменяет расчет арматуры.
Как антифрикционные покрытия влияют на крутящий момент
В трубопроводной арматуре момент открытия и закрытия связан с трением в сопряжениях.
Сухое антифрикционное покрытие формирует на поверхности твердую смазочную пленку: она уменьшает трение и помогает снизить риск заедания. Такой подход рассматривают для узлов, где сложно регулярно обновлять жидкую смазку, а также при наличии пыли или загрязнений.
Для арматуры больших диаметров важно оценивать не только размер изделия, но и реальные условия работы. Требуемый момент меняется в зависимости от перепада давления на клапане, скорости и температуры рабочей среды, а также состояния подводящего трубопровода. Поэтому нельзя определить эффект покрытия только по его названию или по диаметру арматуры.
В материалах по отдельной линейке задвижек приведен пример требуемого крутящего момента в диапазоне 5–30 Н·м. Это характеристика конкретного примера, а не универсальный норматив для задвижек такого типа или диаметра. Для проектного подбора используют паспортные данные конкретной арматуры и учитывают параметры системы.
Покрытие не заменяет расчет привода и арматуры. Его задача - повлиять на трение и износ контактных поверхностей, а не компенсировать неверный выбор конструкции или неподходящий режим эксплуатации. Перед внедрением нужно сопоставить данные о моменте до и после нанесения в условиях, близких к рабочим, и проверить, что покрытие подходит для материалов деталей и рабочей среды.
В нефтегазовом оборудовании и трубопроводной арматуре применяют разные типы сухих смазочных покрытий. При выборе важны не только снижение трения, но и несущая способность, стойкость к истиранию, химическая стойкость и коррозионная защита. Покрытие, предназначенное только для защиты от коррозии, не следует автоматически считать решением для снижения момента.
Как выбрать антифрикционное покрытие для трубопроводной арматуры
Подбор начинают с условий эксплуатации и требований к узлу, а не с общего обозначения «антифрикционное покрытие».
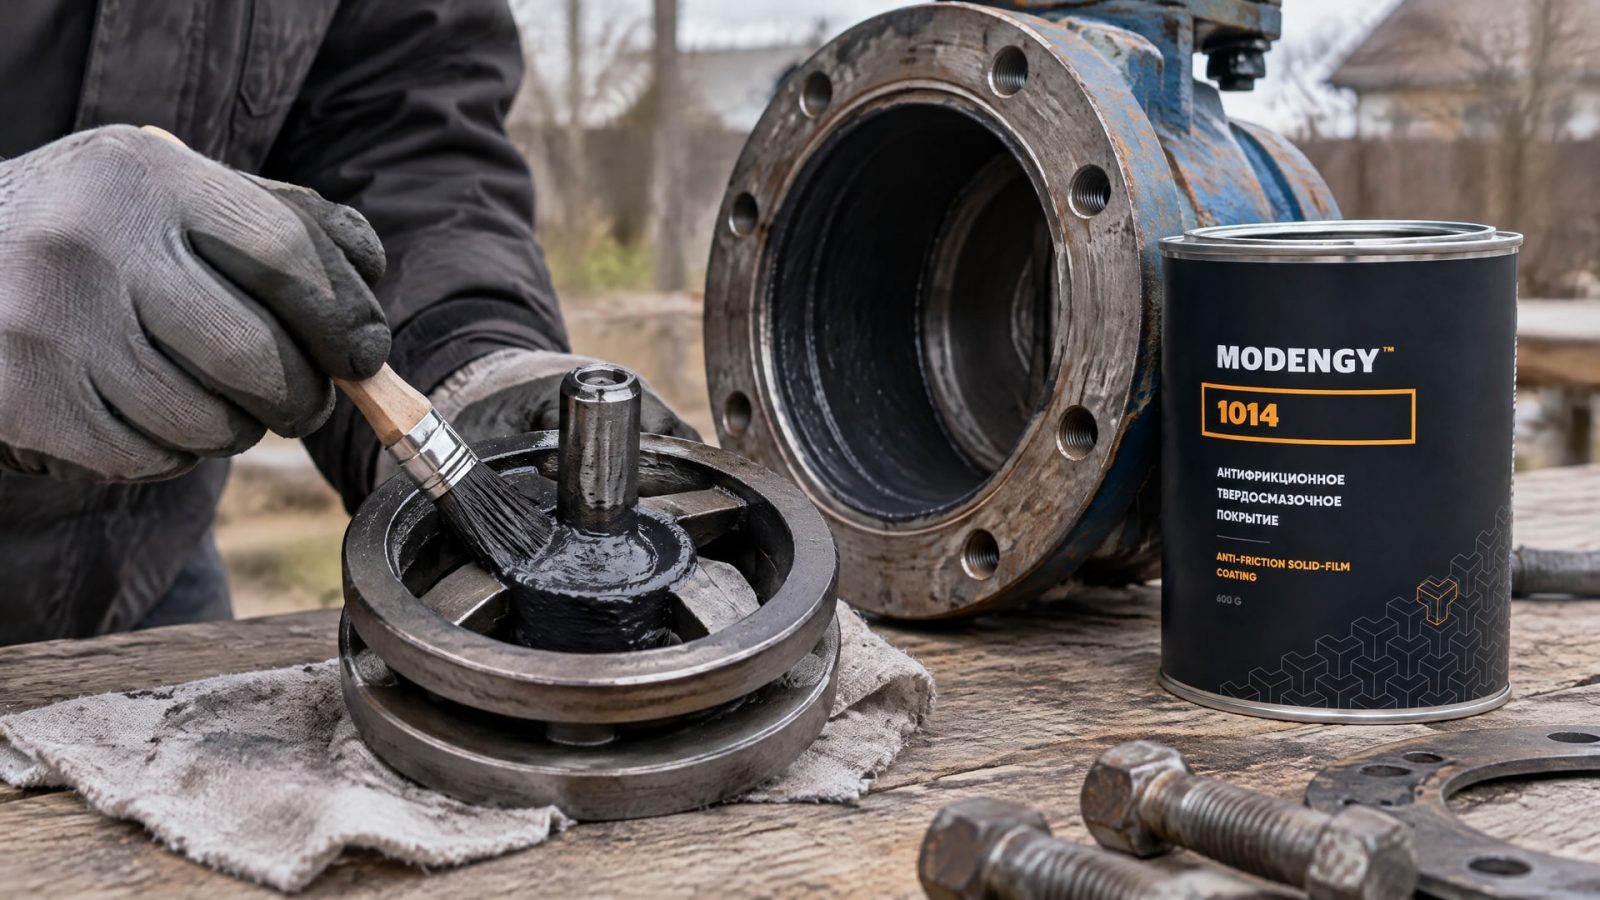
Нужно определить, какие поверхности контактируют при открытии и закрытии, какие нагрузки возникают в сопряжении и в какой среде работает арматура. Отдельно оценивают возможность повторного обслуживания: сухая пленка может быть уместна там, где регулярная подача жидкой смазки затруднена.
Для несущих применений в источниках приводится расчетная стойкость сухих покрытий к контактному давлению до примерно 2 500 МПа. Это ориентир из описания таких покрытий, а не гарантия для любой рецептуры и любого узла. Значение необходимо сверять с технической документацией выбранного состава и условиями конкретного сопряжения.
Толщина также влияет на результат. Для большинства несущих применений указан диапазон 10–20 мкм, а в техническом описании отдельного покрытия - 5–20 мкм. Эти данные не означают, что допустимо произвольно выбирать толщину внутри диапазона или увеличивать ее для повышения прочности. Применяют параметры, заданные технической документацией конкретного покрытия.
При выборе учитывают и способ отверждения. Для одного термоотверждаемого покрытия указан режим 60 минут при температуре изделия 150 °C. Это важно заранее проверить для детали и производственного процесса: режим одного материала нельзя переносить на другое покрытие. Если обработка детали при заданной температуре невозможна, следует рассматривать составы и технологию нанесения, которые подходят под имеющиеся ограничения.
Для узлов, контактирующих с агрессивными средами, важно оценивать сочетание условий, а не опираться только на снижение трения. Например, при риске вымывания смазки, фреттинге и затрудненном холодном пуске подбирают решение с учетом природы среды и механической нагрузки. В подобных задачах применяют MODENGY 1014 - антифрикционное твердосмазочное покрытие на основе ПТФЭ и дисульфида молибдена, разработанное для химических насосов и трубопроводной арматуры.
Подготовка поверхности и нанесение твердосмазочного покрытия
Срок службы покрытия зависит от сцепления с основанием.
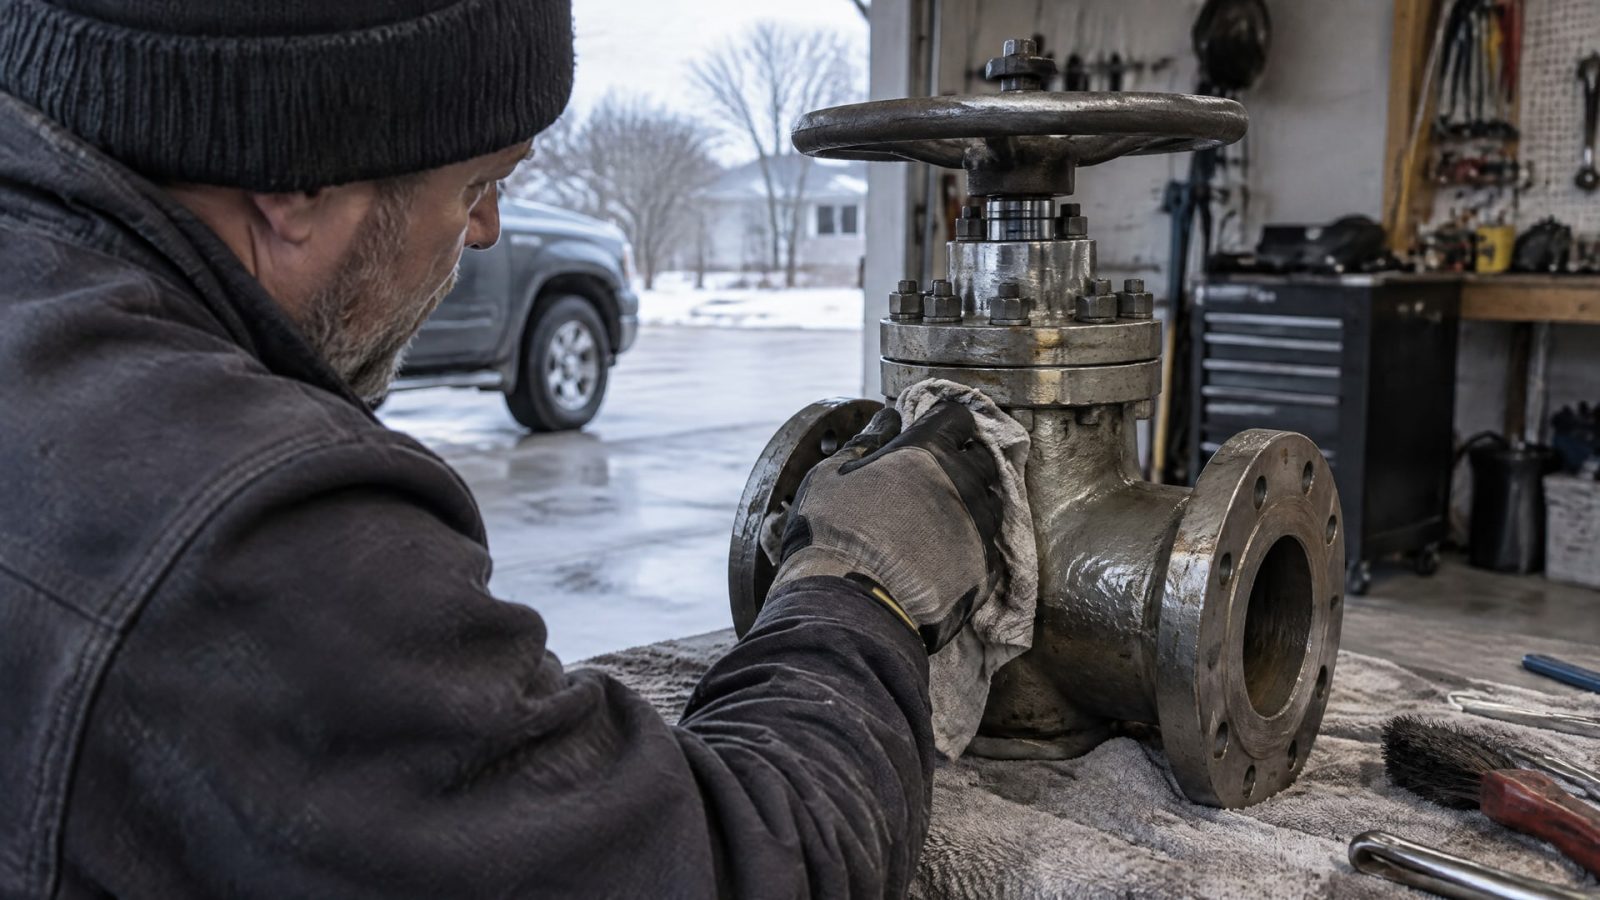
Перед нанесением поверхность очищают и обезжиривают, чтобы удалить загрязнения, мешающие адгезии. Если пренебречь подготовкой, покрытие может работать не так, как предусмотрено технической документацией, даже при подходящих заявленных характеристиках.
Для повышения адгезии и ресурса покрытия в техническом описании указаны фосфатирование или абразивоструйная обработка. Для обработки абразивом приведено зерно 180. Это параметр конкретного описания, поэтому его не следует считать универсальным требованием для всех материалов. Способ подготовки выбирают по документации покрытия и совместимости с материалом детали.
Нанесение сухих антифрикционных покрытий возможно распылением, кистью, окунанием с центрифугированием, валковым способом или трафаретной печатью. Выбор зависит от формы и размера детали, доступности поверхности и возможностей производства. Для крупной арматуры особое значение имеют равномерность обработки контактных зон и соблюдение заданной толщины пленки.
Почему толщину нельзя увеличивать произвольно
Для большинства несущих применений указан диапазон 10–20 мкм, а в описании отдельного покрытия - 5–20 мкм. Это относительно тонкая пленка, а не слой, который нужно наращивать для повышения несущей способности. Избыточная толщина может ухудшить работу покрытия, поэтому ее контролируют по требованиям технической документации.
Для термоотверждаемого состава может потребоваться выдержка 60 минут при температуре изделия 150 °C. Перед запуском процесса проверяют, подходит ли такой режим детали и производственной линии. Если термообработка невозможна, технологию нанесения и тип покрытия согласуют с учетом этого ограничения, а не изменяют режим произвольно.
Антифрикционные покрытия MODENGY охватывают решения для разных узлов трения, в том числе трубопроводной арматуры. Для выбора конкретного материала необходимо сопоставить его технические характеристики с нагрузкой, рабочей средой, температурой и способом нанесения. Само упоминание линейки не подтверждает пригодность любого ее покрытия для любого клапана или задвижки.
Антифрикционное покрытие и защитная краска: разные задачи
Снижение трения и защита от коррозии связаны, но это не одна и та же функция.
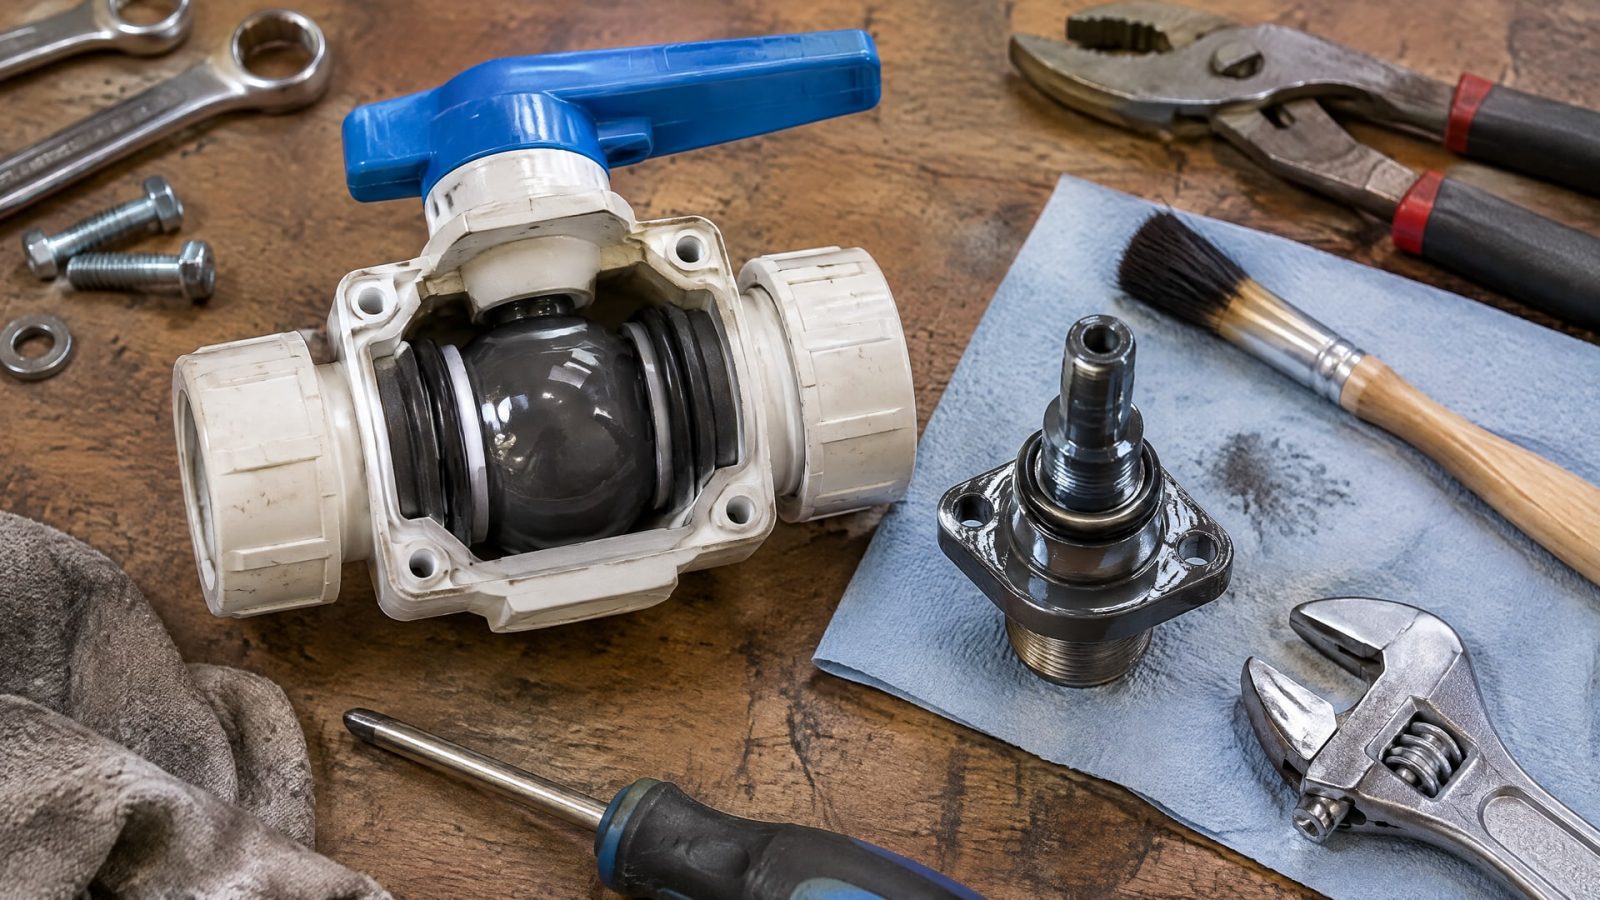
Сухое антифрикционное покрытие предназначено для работы контактных поверхностей и уменьшения трения. Защитные эпоксидные покрытия применяют для защиты поверхностей; их наличие само по себе не подтверждает способность снижать крутящий момент.
Для арматуры в водной отрасли упоминаются ANSI/AWWA C550 и AWWA C509. В материалах по арматуре также приведены DIN 3476 part 1, EN 14901 и GSK применительно к требованиям к эпоксидным покрытиям. Эти документы нельзя рассматривать как взаимозаменяемые: при выборе нужно установить, какие требования относятся к конкретной арматуре и ее покрытию.
Если арматура работает в системе водоснабжения или контактирует с питьевой водой, проверяют соответствие профильным требованиям к защитным покрытиям. Низкий коэффициент трения не подтверждает такое соответствие. Аналогично наличие коррозионной защиты не доказывает, что покрытие рассчитано на высокую контактную нагрузку и уменьшение момента в сопряжении.
Перед закупкой технический специалист сверяет назначение покрытия и его подтвержденные параметры с условиями проекта. Закупщику важно получить документацию, где указаны подготовка поверхности, рекомендуемая толщина, способ нанесения и режим отверждения, если он предусмотрен. Если условия работы не совпадают с указанными в документации, нельзя делать вывод о пригодности только по общему описанию продукта.
Как оценить результат и избежать ошибок при внедрении
До нанесения покрытия фиксируют исходные условия: конструкцию арматуры, рабочую среду, температуру, перепад давления и требования к открытию и закрытию.
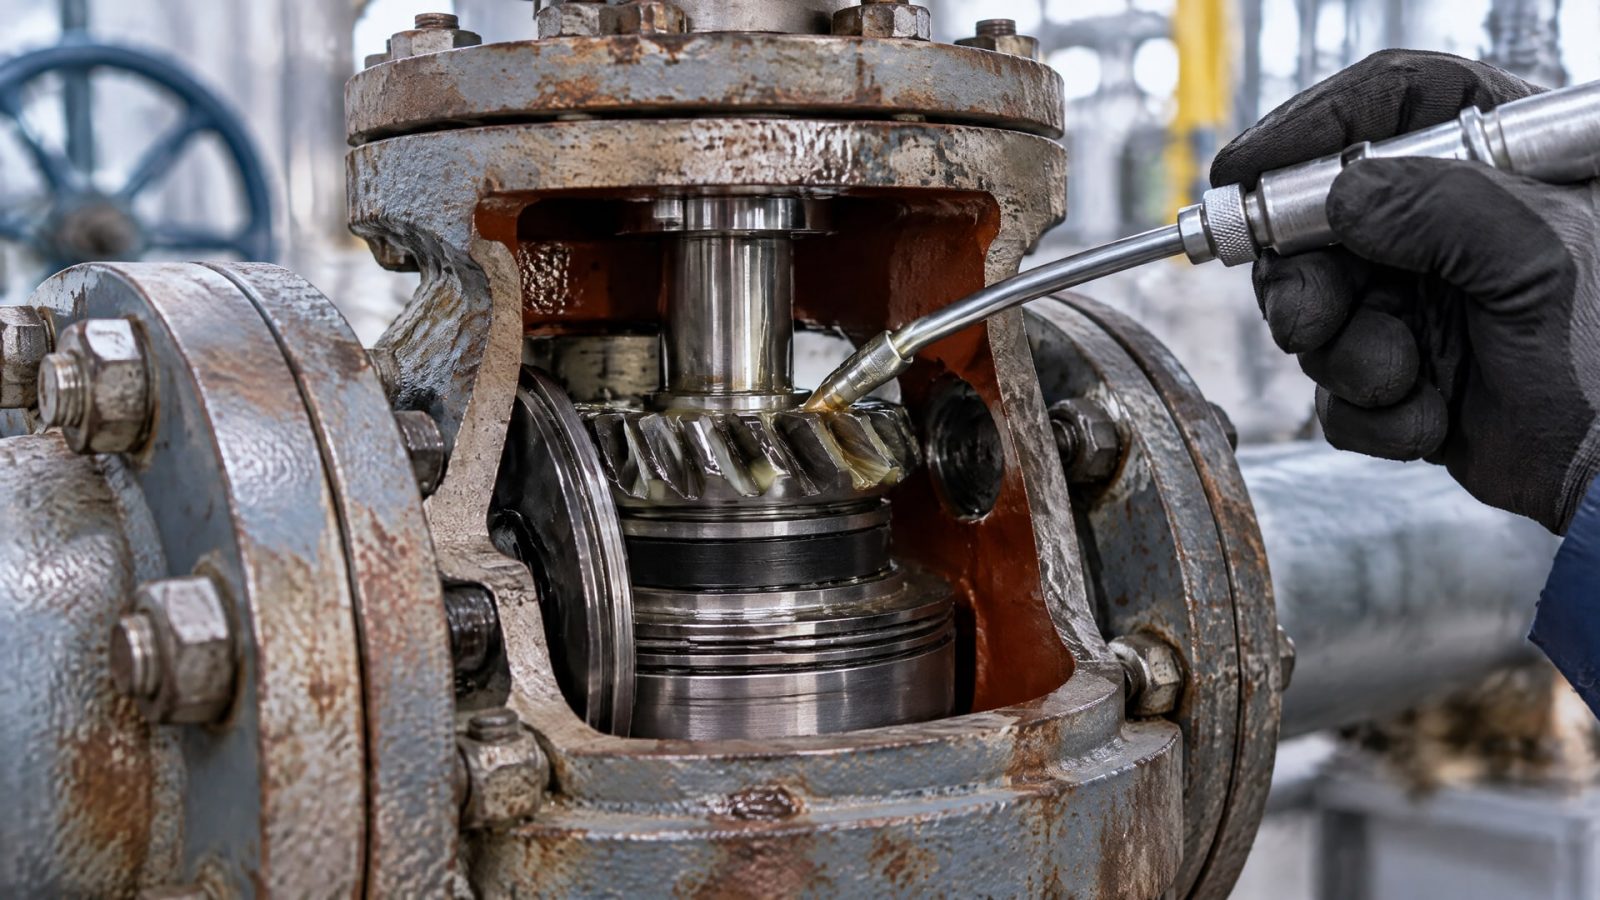
Поскольку крутящий момент зависит от этих факторов, сравнение результатов имеет смысл только при сопоставимых режимах. Иначе разница может быть связана не с покрытием, а с изменением условий эксплуатации.
После обработки проверяют, соблюдены ли требования к подготовке поверхности и толщине пленки. Для несущих применений ориентир в источниках составляет 10–20 мкм; техническое описание отдельного материала приводит 5–20 мкм. Если покрытие требует термоотверждения, контролируют выполнение режима, в одном из описаний заданного как 60 минут при 150 °C по температуре изделия.
Типичная ошибка - считать, что более толстый слой автоматически даст меньший момент или больший ресурс. В источниках, напротив, приведены узкие диапазоны толщины, а выход за них может ухудшить работу покрытия. Не менее рискованно выбирать состав только по заявленному снижению трения, не проверяя стойкость к истиранию, контактным нагрузкам и рабочей среде.
Еще одно заблуждение - считать покрытие заменой расчета арматуры. Оно может влиять на трение и износ, но не отменяет проверку требуемого момента по паспортным данным и условиям системы. Для оценки решения сопоставляют фактический результат с исходными данными и критериями проекта, а при отклонениях выясняют причину: условия работы, подготовка поверхности, нанесение или подбор материала.
Часто задаваемые вопросы
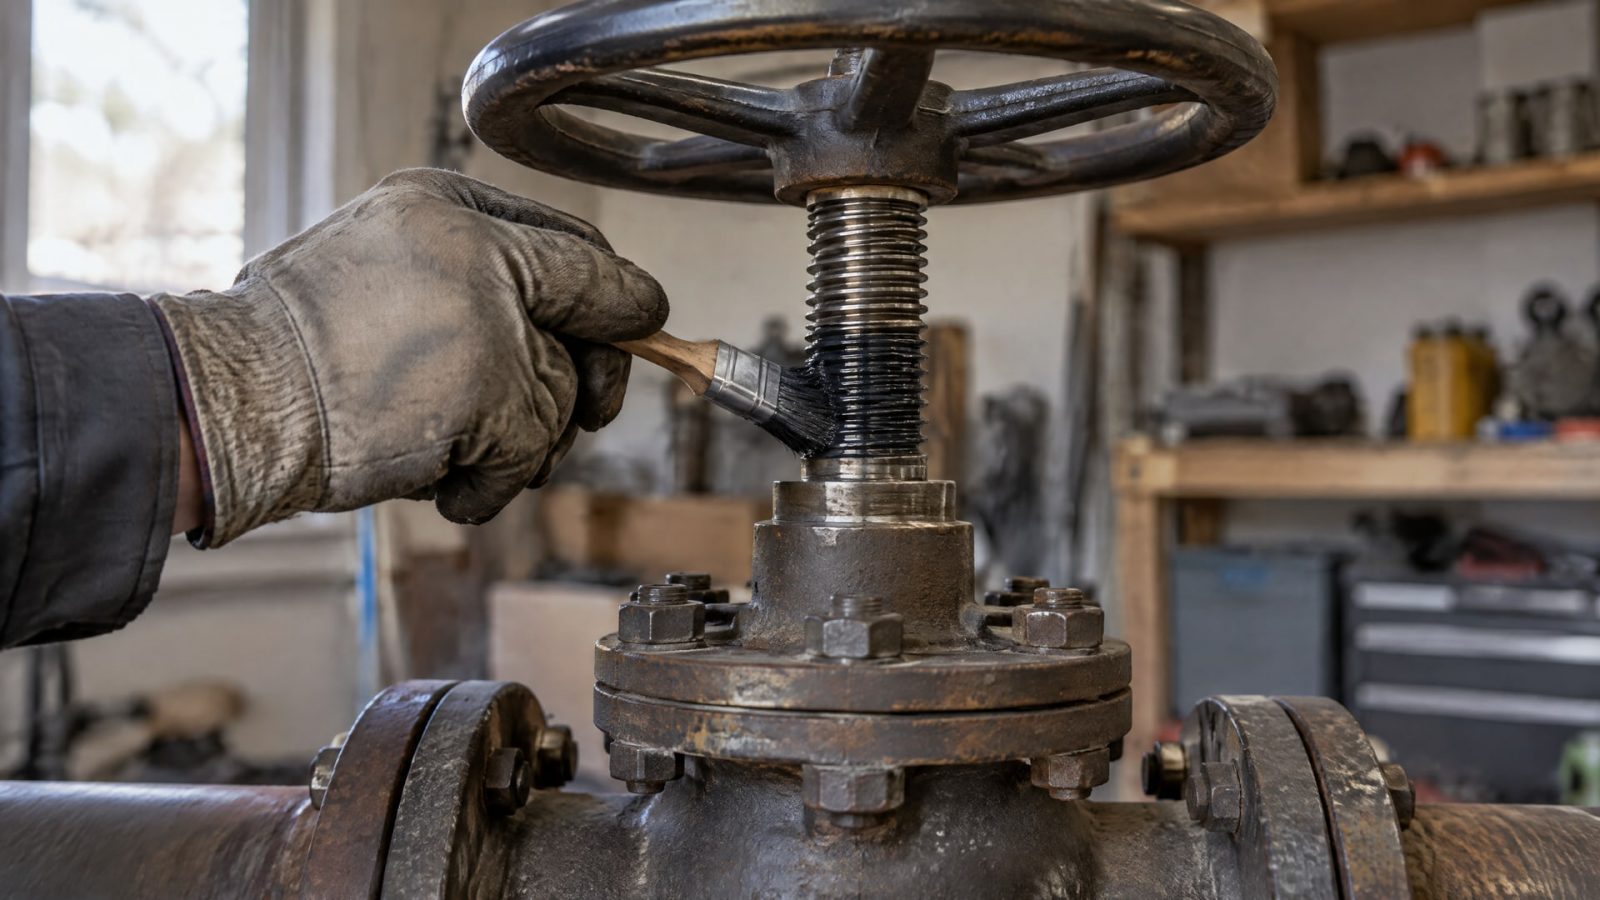
Всегда ли антифрикционное покрытие снижает крутящий момент?
Нет, сам факт нанесения покрытия не гарантирует снижения момента. Результат зависит от конструкции арматуры, нагрузки, рабочей среды, температуры и состояния поверхности. Кроме того, крутящий момент связан с перепадом давления, скоростью среды и состоянием подводящего трубопровода. Поэтому эффект оценивают для конкретного узла и режима работы.
Какая толщина антифрикционного покрытия подходит для арматуры?
В источниках для большинства несущих применений указан диапазон сухой пленки 10–20 мкм. В техническом описании отдельного покрытия приведена рекомендуемая толщина 5–20 мкм. Выбирать значение нужно по документации конкретного материала: переносить параметры одного состава на другой или произвольно увеличивать толщину не следует.
Любое эпоксидное покрытие подходит для снижения трения?
Нет. Защитные эпоксидные покрытия и сухие антифрикционные покрытия решают разные задачи. Первые рассматривают в контексте защиты поверхности, а вторые предназначены для снижения трения и риска заедания в сопряжениях. Для трубопроводной арматуры также проверяют соответствие покрытия профильным требованиям, если оно работает в системе водоснабжения.
Заменяет ли покрытие расчет крутящего момента?
Нет. Покрытие может повлиять на трение и износ, но не заменяет расчет арматуры и проверку по паспортным данным. Требуемый момент зависит от размера и конструкции изделия, перепада давления, температуры, скорости среды и состояния трубопровода. Проектное решение проверяют в условиях, соответствующих реальной эксплуатации.
Заключение
Антифрикционные покрытия могут помочь снизить трение и риск заедания в трубопроводной арматуре больших диаметров, но результат определяется соответствием материала конкретному узлу и условиям работы. При подборе учитывают нагрузку, среду, температуру, подготовку поверхности, толщину пленки и технологию отверждения, а затем проверяют эффект без подмены расчета арматуры.
Следующий шаг для инженера - зафиксировать рабочие параметры и требования к моменту открытия и закрытия, после чего сверить их с технической документацией покрытия и паспортом арматуры. Для закупщика это дает понятный перечень документов и критериев, по которым можно оценить применимость решения до запуска в производство.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать редукторное масло 320 для промышленного оборудования, учитывая вязкость, тип базы и условия применения.
Подбор редукторного масла вязкость 320: основные критерии выбора отечественных аналогов для червячных передач, совместимость баз и переход на новое масло.
Защита контактов от окисления в гаражном светильнике начинается с правильной подготовки и выбора смазки. Узнайте, как продлить срок службы ламп.